Работа с электромуфтовым аппаратом: зачем нужен инструктаж и как правильно использовать скраперы и салфетки в комплекте
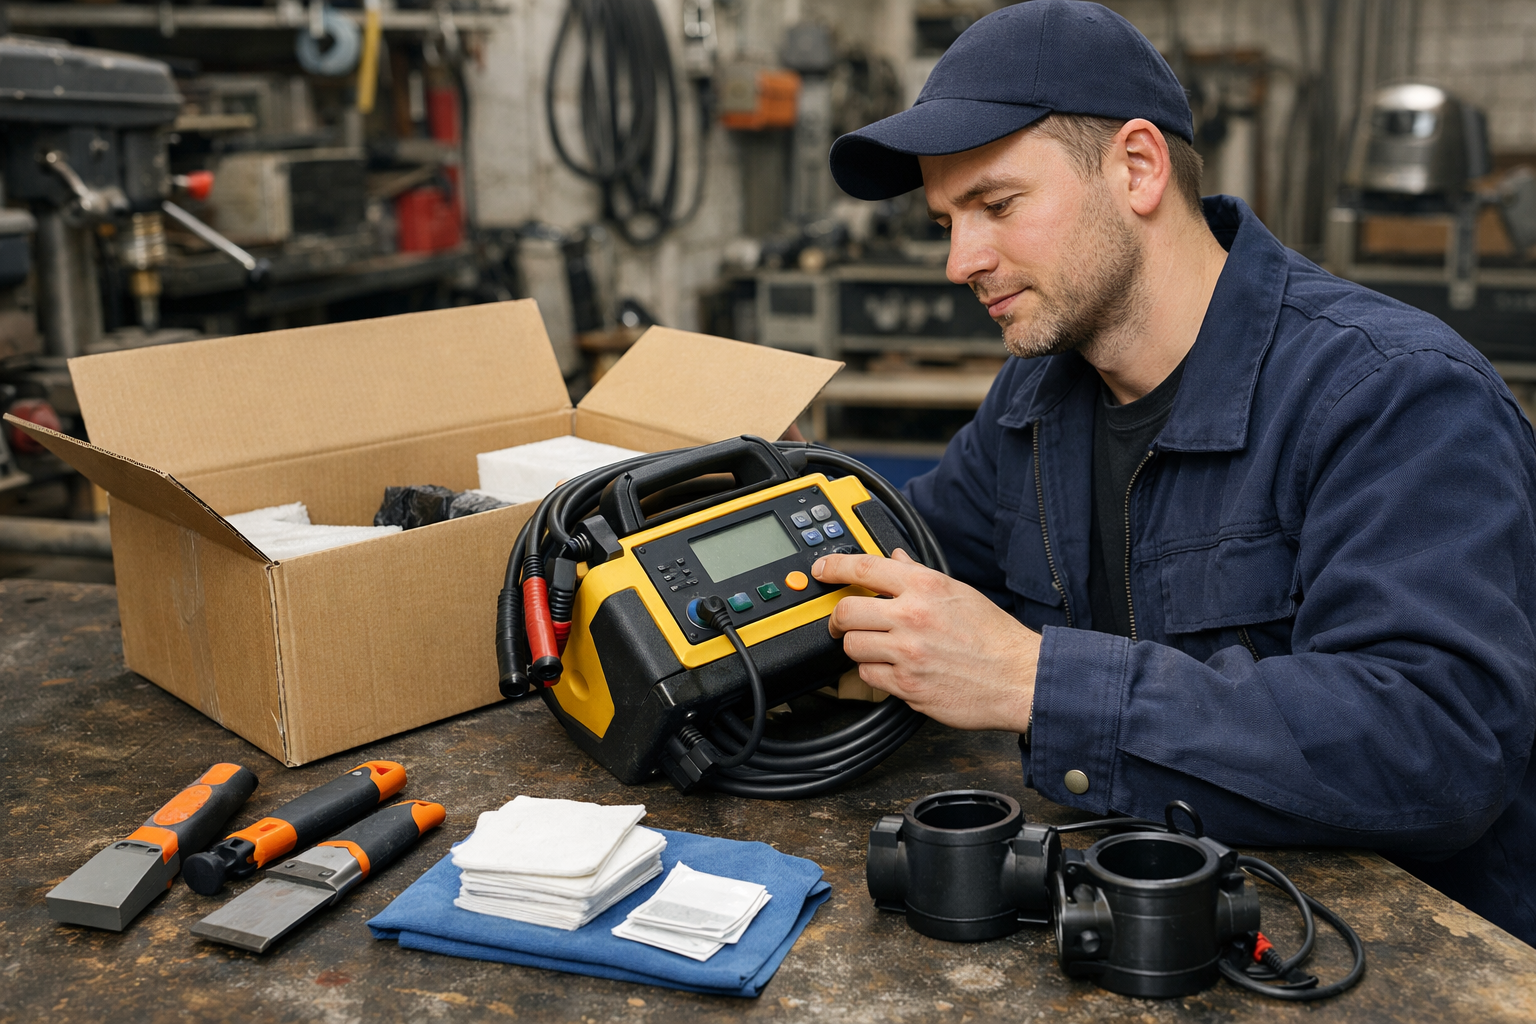
«Я только кнопку нажму»: почему мы проводим инструктаж перед выдачей электромуфтового аппарата и выдаём скраперы/салфетки в комплекте
1) Постановка инженерно‑технической и нормативной задачи
В практике строительства наружных инженерных сетей (газоснабжение, водоснабжение, водоотведение) электромуфтовая сварка ПЭ труб и фасонных частей воспринимается многими как «простая операция»: считать штрих‑код, вставить трубу в муфту и нажать кнопку на электромуфтовом аппарате. На уровне интерфейса это действительно так. Но на уровне технологии формирование качественного сварного соединения зависит не от нажатия кнопки, а от подготовки поверхности, соблюдения соосности, фиксации, корректной входной оценки материалов и контролируемых условий монтажа.
Наша компания «Наружные трубопроводы» применяет две обязательные практики при выдаче электромуфтового аппарата в аренду/на объект:
- Инструктаж по применению аппарата и технологии электромуфтовой сварки (включая контроль подготовки поверхности и типовые ошибки монтажа).
- Комплектация скраперами и салфетками (расходные материалы и инструмент подготовки поверхности).
Это не «дополнительный сервис ради сервиса». Это способ снизить технологические риски, обеспечить соответствие требованиям нормативных документов и минимизировать совокупную стоимость владения сетью для Заказчика.
2) Технологическая перспектива: почему «кнопка» не гарантирует качество
2.1. Основной фактор качества — подготовка поверхности, а не аппарат
Электромуфтовое соединение формируется за счёт нагрева встроенной спирали и оплавления контактных поверхностей. Любые нарушения на границе «труба–фитинг» приводят к дефектам: непровару, пористости, каналам утечки, локальным зонам перегрева/недогрева, снижению долговечности.
Критические технологические условия:
- Снятие окисленного слоя (скрапирование) на нормируемую глубину и по всей зоне сварки.
- Обезжиривание подготовленной поверхности и соблюдение чистоты до момента сборки.
- Перпендикулярность торца, корректная разметка глубины входа, отсутствие овальности/деформаций.
- Соосность и фиксация (исключение сдвига в процессе цикла охлаждения).
- Корректный режим сварки (штрих‑код/ввод параметров) и подходящая электропитающая сеть/генератор.
Если поверхность не подготовлена скрапером и не обезжирена салфетками, аппарат может «идеально» отработать программу, но соединение будет заведомо рискованным. С инженерной точки зрения это принципиально: аппарат управляет тепловложением, но не устраняет загрязнения, влагу, окисную плёнку и не компенсирует ошибки сборки.
2.2. Почему скрапер и салфетки — не «опция», а часть технологии
Скрапер обеспечивает одинаковое, контролируемое снятие поверхностного слоя. Попытки заменить его «ножом», «наждачкой» или «болгаркой» часто приводят к двум видам проблем:
- Недостаточное снятие слоя (окисная плёнка остаётся → ухудшение диффузии расплава).
- Неравномерное/рваное снятие (локальные зоны перегрева, каналы, концентрация напряжений).
Салфетки (безворсовые) и рекомендованные составы обеспечивают обезжиривание и удаление мелкой стружки. Тряпка с объекта, растворители «что было», влажные салфетки бытового назначения — типичный источник повторного загрязнения и влаги. Для электромуфтовой сварки загрязнение в зоне контакта является одной из наиболее частых причин скрытых дефектов, проявляющихся уже на испытаниях или в процессе эксплуатации.
2.3. Инструктаж привязан к реальным сценариям объектов
Даже опытные монтажники сталкиваются с объектными факторами, которые «ломают» технологию, если их не учесть:
- отрицательные температуры и конденсат;
- ветер/пыль, отсутствие чистой зоны подготовки;
- нестабильное питание от генератора, удлинители недостаточного сечения;
- различие SDR/толщин стенки и посадочных глубин у разных производителей;
- овальность трубы после хранения/транспортировки;
- применение восстановленных/грязных зажимов, отсутствие центраторов.
Инструктаж перед выдачей электромуфтового аппарата мы строим как краткий, но строгий регламент: что проверить до сварки, чем и как подготовить, как фиксировать, что считать браком до включения аппарата и какие параметры электропитания допустимы. Это снижает риск аварийных соединений именно в «типовых» условиях стройплощадки.
3) Регуляторная перспектива: соответствие требованиям стандартов и СП
Электромуфтовая сварка относится к работам, где качество соединений влияет на безопасность и надёжность наружных сетей. В части газораспределения требования к монтажу и контролю технологических операций традиционно более жёсткие, но и для водоснабжения/канализации дефекты соединений приводят к потерям ресурса, размывам, просадкам и затратам на раскопки.
При организации работ и подготовке персонала ориентируются на действующие нормы и стандарты, в том числе:
- ГОСТ Р 58121.2‑2018 «Трубы из полиэтилена для систем подачи газообразного топлива. Часть 2. Фитинги» — задаёт технические требования к фитингам, включая электромуфтовые, и подразумевает соблюдение корректной технологии соединения.
- ГОСТ Р 58121.3‑2018 «Трубы из полиэтилена для систем подачи газообразного топлива. Часть 3. Фитинги электросварные (электромуфтовые)» — требования к электросварным фитингам и параметрам соединения.
- ГОСТ Р 50838‑2009 «Трубы из полиэтилена для газопроводов. Технические условия» — требования к ПЭ трубам для газопроводов, в т.ч. к материалу и эксплуатационным характеристикам, которые должны быть реализованы корректным монтажом.
- СП 62.13330 (актуализированная редакция СНиП 42‑01) «Газораспределительные системы» — устанавливает требования к проектированию и строительству газораспределительных сетей; качество сварных соединений является критическим элементом соответствия.
- СП 40‑102‑2000 «Проектирование и монтаж трубопроводов систем водоснабжения и водоотведения из полимерных материалов» — содержит требования к монтажу полимерных трубопроводов, включая подготовку поверхности и общие условия выполнения сварочных работ.
- СП 129.13330 «Наружные сети и сооружения водоснабжения и канализации» (актуализированные требования к строительству и испытаниям наружных сетей) — предписывает порядок работ, испытаний и приёмки, где дефекты соединений приводят к непрохождению испытаний.
Суть регуляторной логики одна: нельзя подтвердить качество соединения одной «отработанной программой аппарата», если не обеспечены условия технологии. Инструктаж и выдача скрапера/салфеток — практическая мера обеспечения технологической дисциплины и воспроизводимости результата, что соответствует подходу норм: квалификация исполнителя, соблюдение технологии, контроль условий.
4) Потребительская перспектива: что получает Заказчик и подрядчик на практике
4.1. Снижение процента переделок и срывов сроков
На объектах наружных сетей стоимость «ошибки соединения» редко ограничивается стоимостью одной муфты. Обычно добавляются:
- повторная сварка (вырезка участка, доп. фитинги, доп. труба);
- повторные земляные работы/вскрытие траншеи;
- простои техники и бригады;
- повторные испытания.
Инструктаж перед выдачей электромуфтового аппарата и комплект скрапер/салфетки уменьшают вероятность дефектов, которые проявляются на гидроиспытаниях, пневмоиспытаниях или уже в эксплуатации.
4.2. Защита от «ошибок совместимости» и неправильного подбора
В реальности на объект приезжают трубы и фитинги разных партий и производителей. Хотя они должны быть совместимы в рамках стандартов, ошибки случаются на уровне:
- неправильного SDR/толщины стенки;
- несоответствия посадочной глубины маркировке на трубе;
- повреждений спирали/контактов фитинга из-за хранения;
- неправильного выбора переходных муфт;
- применения нештатных удлинителей/генераторов.
Инструктаж — это в том числе короткая проверка типовых рисков: как быстро оценить трубу и фитинг до сварки, как читать маркировку, как оценить овальность, почему нужен центратор, когда соединение лучше не начинать.
4.3. Репутационная защита подрядчика
Для подрядчика дефект соединения — это не только прямые затраты, но и конфликт с технадзором, срыв закрытия актов, претензии по гарантийным обязательствам. Когда инструмент подготовки поверхности выдан «в комплекте», а персонал прошёл инструктаж, вероятность спорных ситуаций снижается: требования технологии понятны и фиксируются как обязательные.
5) Экономическая перспектива: почему «сэкономить на скрапере» дороже всего
Экономика электромуфтовой сварки почти всегда считается неверно, если оценивать только «стоимость аренды аппарата» и «стоимость фитинга». Правильная модель — стоимость риска:
- стоимость одного дефекта (материалы + работы + время + повторные испытания);
- вероятность дефекта при недостаточной подготовке поверхности;
- последствия дефекта для сети (утечка газа/воды, подмыв, просадка, аварийные раскопки).
Скрапер и салфетки — это низкая доля затрат в структуре работ, но высокая доля влияния на качество. Инструктаж занимает ограниченное время, но снижает вероятность ошибок, которые по стоимости несопоставимы с «экономией на подготовке».
6) Противоречия и споры среди специалистов: «аппарат умный — значит, всё сделает сам»?
В профессиональной среде встречаются несколько конфликтующих подходов.
Позиция 1 (упрощённая): «Электромуфтовая сварка — это автоматизация процесса, аппарат всё контролирует».
Контраргумент: аппарат контролирует режим нагрева (время/напряжение/энергию согласно программе), но не контролирует чистоту, снятие окисленного слоя, соосность и фиксацию. Эти факторы находятся вне цифрового контура аппарата.
Позиция 2 (инструментальная): «Можно зачистить чем угодно, главное — чтобы было чисто визуально».
Контраргумент: визуальная чистота не равна технологической. Нужна воспроизводимая глубина снятия слоя по всей поверхности. Наждачная бумага часто «заполировывает» поверхность и переносит загрязнения, а нож формирует риски и неравномерность. Скрапер — стандартный способ обеспечить повторяемость подготовки.
Позиция 3 (экономическая): «Инструктаж — лишняя бюрократия, у нас монтажники опытные».
Контраргумент: опыт не отменяет человеческий фактор и объектные условия. Даже сильная бригада может столкнуться с нестабильным питанием, овальностью трубы, ошибками разметки глубины входа, неправильной фиксацией. Инструктаж — это чек‑лист критических точек, позволяющий одинаково качественно выполнять работу на разных объектах и в разных составах бригад.
Позиция 4 (нормативная трактовка): «Если фитинг сертифицирован и аппарат исправен — претензий быть не должно».
Контраргумент: сертификация подтверждает соответствие изделия требованиям стандарта при соблюдении технологии монтажа. Нарушение технологии переводит соединение в зону неопределённости: невозможно гарантировать ресурс и герметичность независимо от сертификата.
7) Синтез и выводы: что именно обеспечивает наша практика
С инженерной точки зрения электромуфтовая сварка — это технологическая цепочка, где слабое звено определяет результат. Поэтому мы системно делаем два действия обязательными:
- Инструктаж перед выдачей электромуфтового аппарата:
- проверка базовых условий (питание, удлинители, температура/влага, чистая зона);
- правила подготовки (разметка, скрапирование, обезжиривание, запрет касания подготовленной зоны);
- правила сборки (соосность, центратор/фиксация, контроль времени охлаждения);
- типичные ошибки и критерии «не начинать сварку».
- Скраперы и салфетки в комплекте как минимально необходимый набор для выполнения технологии на площадке без компромиссов.
Это решение одновременно закрывает технологические, нормативные и экономические риски. Для Заказчика и подрядчика это означает прогнозируемое качество соединений, меньше переделок, более стабильное прохождение испытаний и приёмки, а также снижение вероятности аварийных ремонтов.
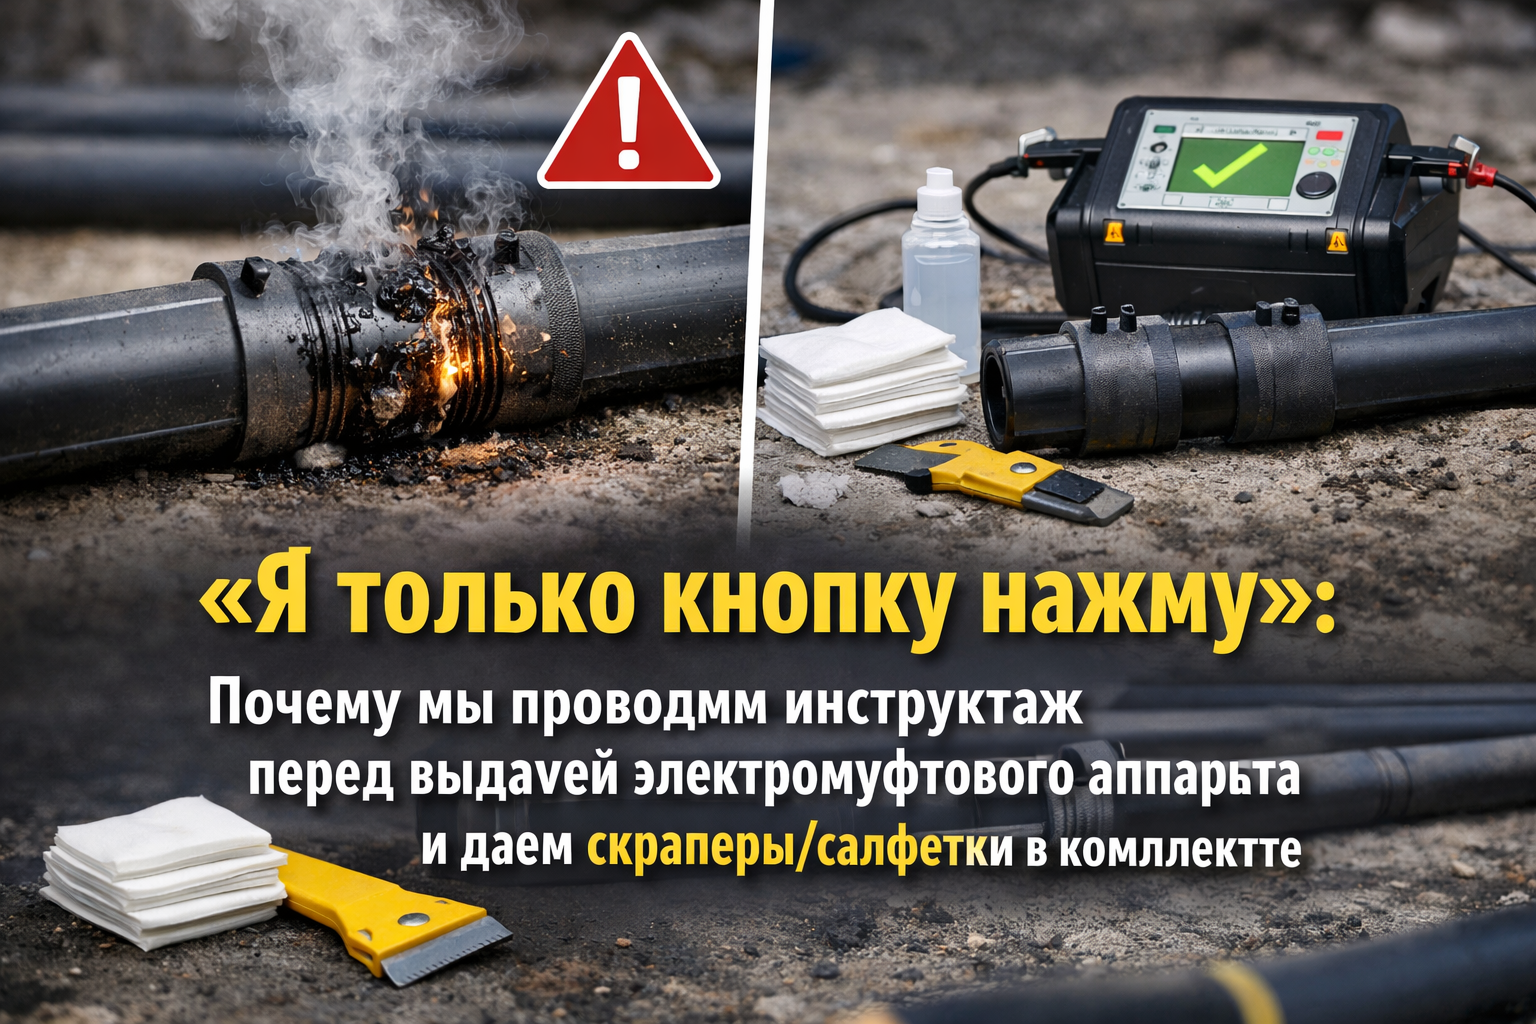
8) Практический итог для рынка: «кнопка» — это финальная операция, а не технология
Электромуфтовая сварка действительно снижает зависимость результата от «ручного» управления режимами нагрева. Однако она не отменяет обязательные операции подготовки поверхности и дисциплину монтажа. Отсюда ключевой вывод: в электромуфтовой сварке качество делается до нажатия кнопки.
Наша позиция как поставщика и партнёра монтажных организаций: поставка материалов и оборудования должна сопровождаться минимальным набором технологического обеспечения (инструмент подготовки + проверяемая процедура работы). Это соответствует требованиям профильных стандартов и СП, а также логике ответственного строительства наружных инженерных сетей.
Для подбора ПЭ труб, электромуфтовых фитингов, запорной арматуры, а также аренды электромуфтовых аппаратов с обязательным инструктажем и комплектом подготовки поверхности рекомендуем использовать нашу инженерную поддержку и актуальные решения на сайте компании «Наружные трубопроводы»: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon.
#трубыдляводопровода#водопроводвдоме# подземныйгазопровод#наружныетрубопроводы#трубапнд