Как отремонтировать фланец без демонтажа: простые решения для спасения прокладки после сварки
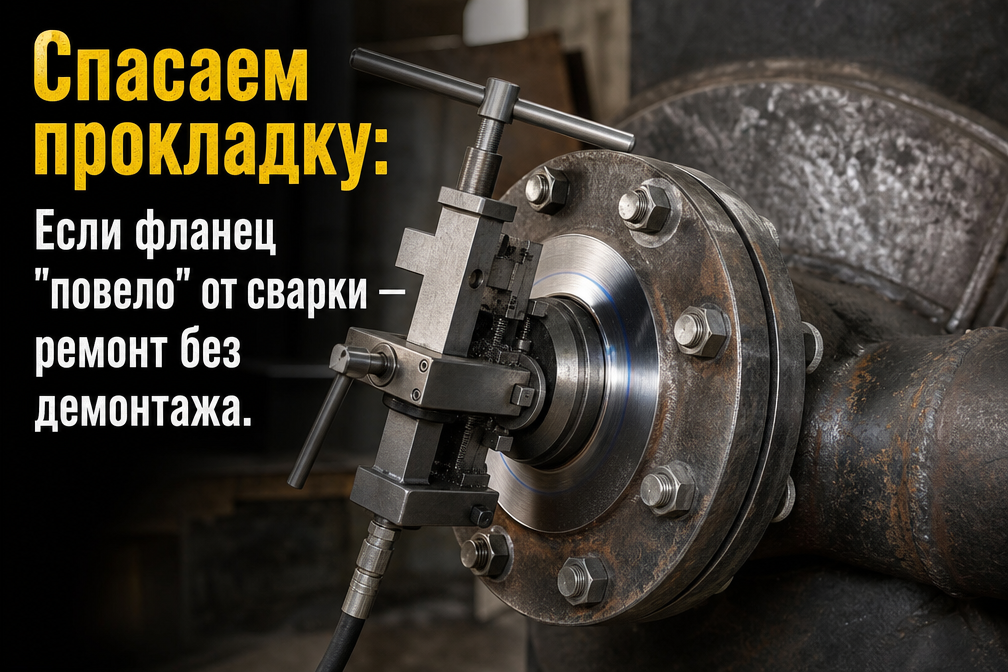
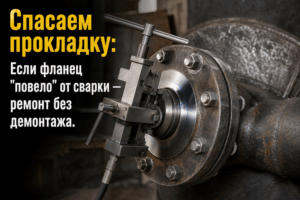
Спасаем прокладку: Если фланец «повело» от сварки — ремонт без демонтажа
В практике строительства наружных инженерных сетей Санкт-Петербурга и Ленинградской области ситуация, когда фланец «повело» после проведения сварочных работ, — явление нередкое. Для инженера-строителя или начальника участка это превращается в настоящий кошмар на этапе гидравлических испытаний. Согласно СП 129.13330.2019 «Наружные сети и сооружения водоснабжения и водоотведения», герметичность стыков является критическим показателем приемки. Если стальной фланец или стальное кольцо (в случае перехода с ПНД-трубы через втулку) деформировалось под воздействием температурных напряжений, классическая паронитовая прокладка перестает держать давление.
Проблема термической деформации (коробления) особенно актуальна при монтаже трубопроводов больших диаметров (свыше 315–400 мм) и использовании фланцев по ГОСТ 33259-2015. Несоблюдение технологии сварки, избыточный перегрев околошовной зоны или неправильная последовательность наложения швов приводят к нарушению плоскостности зеркала фланца. В результате образуется «седловидность» или «волна», зазор в которых может достигать 1.5–3 мм, что недопустимо для стандартных уплотнений.
Критический анализ проблемы: Почему это происходит и чем грозит?
Технологический аспект проблемы кроется в физике металла. При дуговой сварке температура в зоне плавления превышает 1500°C. Неравномерный нагрев и последующее остывание вызывают внутренние напряжения. Если сварщик не закрепил фланец в кондукторе или не производил сварку «крест-накрест» короткими участками, деформация неизбежна.
С точки зрения регуляторных норм, ГОСТ 33259-2015 жестко регламентирует допуски на плоскостность уплотнительной поверхности. Любое отклонение, превышающее 10% от толщины прокладки, ведет к образованию каналов утечки.
Экономические последствия демонтажа колоссальны:
- Затраты на материалы: Срезание деформированного фланца означает потерю самого изделия, втулки под фланец (если мы работаем с ПНД) и электросварной муфты.
- Временные потери: Повторная подготовка торцов, центровка и сварка на объекте в полевых условиях могут занять от 4 до 12 часов.
- Риски для качества: Каждый новый сварной стык — это потенциальная точка отказа в будущем.
Потребительская сторона вопроса заключается в надежности. Заказчик хочет получить сеть, которая прослужит 50 лет (нормативный срок для ПНД труб по ГОСТ Р 58121.2-2018), а не систему, «залеченную» герметиком, который вымоет через два года. Поэтому ремонт без демонтажа должен опираться на инженерные решения, а не на кустарные методы.
Сравнительный анализ методов компенсации деформаций фланцев
Для выбора оптимальной стратегии ремонта без демонтажа необходимо понимать возможности различных уплотнительных материалов. В таблице ниже приведено сравнение технических решений, способных «отыграть» перекос зеркала фланца.
| Материал / Метод уплотнения | Макс. компенсируемая деформация (мм) | Рабочее давление (PN, бар) | Рекомендуемая область применения (ГОСТ/СП) | Срок службы (лет) |
|---|---|---|---|---|
| Паронит ПОН-Б (ГОСТ 481-80) | 0.2–0.4 | до 40 | Водоснабжение, пар, газ (при малых DN) | 5–10 |
| Резина EPDM (мягкая) | 0.8–1.2 | до 10 | Безнапорная и напорная канализация | 15–20 |
| Уплотнение с гофрированной стальной вставкой | 1.5–2.5 | до 25 | Ответственные узлы ГВС и ХВС, ГАЗ | 25+ |
| Комбинированное уплотнение (PTFE + Эластомер) | 1.0–2.0 | до 16 | Агрессивные среды, химическая пром-ть | 30+ |
Технология ремонта без демонтажа: Инженерные решения
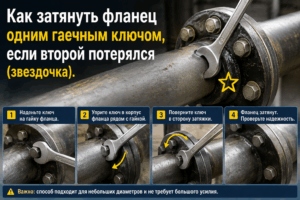
Если при затяжке болтов по схеме «звезда» (согласно рекомендациям производителей запорной арматуры и СП 31.13330.2012) течь сохраняется, первым делом необходимо провести инструментальный замер зазора с помощью щупов. Если отклонение от плоскостности составляет более 1 мм, стандартный паронит ПОН-Б не справится — он просто не обладает достаточной восстанавливаемостью после сжатия.
Вариант 1: Использование адаптивных прокладок
Наиболее эффективным решением является переход на профилированные прокладки на стальном каркасе (типа G-ST). Стальное кольцо внутри эластомера (EPDM или NBR) обеспечивает жесткость конструкции, а толстый слой мягкой резины по краям «затекает» в неровности, вызванные сваркой. Это позволяет герметизировать стык даже при значительной непараллельности фланцев.
Вариант 2: Метод селективной протяжки и микрошабрения
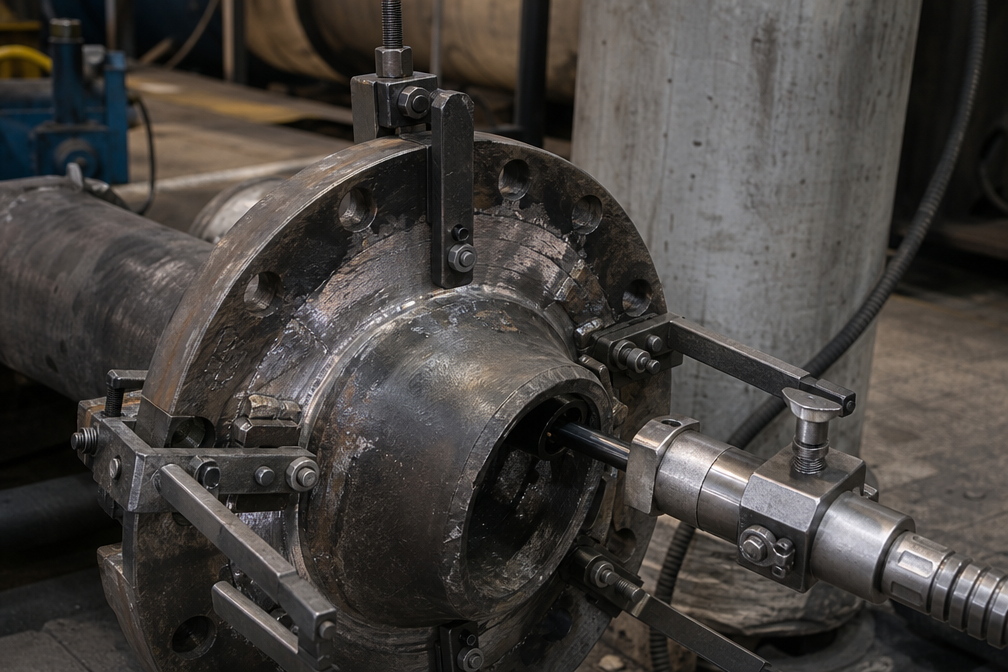
В некоторых случаях (если позволяет доступ) возможно локальное устранение «волны» на зеркале фланца без его срезания. Применяются портативные фрезерные станки для обработки фланцев на месте. Это дорогостоящая процедура, оправданная на диаметрах свыше DN 600. Однако чаще на практике монтажники используют специальные анаэробные герметики высокой вязкости. Важно понимать: согласно СП 62.13330.2011 «Газораспределительные системы», использование незатвердевающих герметиков в газопроводах ограничено, поэтому для газа такой метод — табу. Для водопровода же применение полимерных составов в сочетании с новой прокладкой допустимо как временная или поддерживающая мера.
Вариант 3: Модернизация крепежного узла
Замена стандартных болтов на высокопрочные (класс прочности 8.8 или 10.9) позволяет приложить большее усилие затяжки без риска вытяжки резьбы. При этом обязательно использование тарельчатых пружин (шайб Гровера), которые компенсируют температурные расширения и поддерживают постоянное давление на уплотнение, даже если фланец имеет микродеформации.
Особенности работы с ПНД трубопроводами
Когда мы строим сети из полиэтилена, фланец — это всегда переходный узел. Мы используем втулку под фланец (бурт) и свободный стальной фланец. Часто «ведет» именно прижимной стальной фланец, если он был изготовлен кустарным способом или имел скрытые дефекты литья/проката.
При работе с электросварными фитингами и ЗРА (запорно-регулирующей арматурой) важно помнить о крутящих моментах. Избыточная затяжка на деформированном фланце может привести к расколу пластиковой втулки. В этом случае ремонт без демонтажа невозможен — только замена узла. Чтобы избежать этого, наша компания всегда рекомендует использовать качественные чугунные муфты (например, типа Gebo или аналоги) для безфланцевого соединения в местах, где сварка затруднена или есть риск деформации.
Выводы и рекомендации для проектировщиков и заказчиков
- Предотвращение лучше лечения: В проектах необходимо закладывать использование воротниковых фланцев по ГОСТ 33259-2015 вместо плоских на ответственных участках. Воротниковые фланцы (тип 11) значительно устойчивее к температурным поводкам за счет массивного конуса у основания.
- Контроль сварки: Обязательное использование кондукторов и пошаговый контроль температуры приварки фланцевых соединений.
- Выбор уплотнений: Для наружных сетей водоснабжения, прокладываемых в Ленинградской области с ее сложными грунтами и динамическими нагрузками, целесообразно сразу закладывать прокладки на стальном основании. Это увеличивает смету на 1–2%, но снижает риск аварийных работ на 50%.
- Нормативный подход: Любые способы «спасения» прокладки должны фиксироваться в актах скрытых работ. Если деформация фланца превышает критические значения, безопасность системы важнее экономии времени — в этом случае демонтаж обязателен.
Часто задаваемые вопросы (FAQ)
В: Можно ли использовать две прокладки вместо одной, чтобы компенсировать большой зазор?
О: Категорически нет. Согласно ГОСТ 15180-86 и рекомендациям производителей, установка двух промокдок («бутербродом») запрещена. Это создает нестабильный слой, который под давлением воды или газа просто «выплюнет» из межфланцевого пространства. Суммарная жесткость двух прокладок ниже, чем у одной, что ведет к быстрой разгерметизации.
В: Что делать, если фланец повело на газопроводе? Применимы ли методы без демонтажа?
О: Требования к газопроводам (особенно по СП 62.13330.2011) гораздо жестче. Любое нарушение геометрии фланца на среднем и высоком давлении газа — это безусловный демонтаж и переварка узла. Использование герметиков или «хитрых» прокладок здесь недопустимо, так как газ обладает высокой проникающей способностью и любые микропоры приведут к утечке, которую зафиксирует проверка мыльной эмульсией или течеискателем.
В: Поможет ли установка болтов большего диаметра, если отверстия не совпадают из-за коробления?
О: Нет, это только усугубит ситуацию. Рассверливание отверстий фланца ослабляет его конструкцию. Если отверстия «ушли» более чем на 2–3 мм, это признак критической деформации, при которой плоскость фланца уже не будет параллельной. В таком случае необходимо использовать специальные эксцентриковые вставки или, что правильнее, произвести переварку.
В: Какое максимальное отклонение плоскостности допустимо для стандартной резиновой прокладки EPDM?
О: Для стандартной полнопрофильной резины толщиной 3–4 мм критическим является отклонение в 0.5–0.7 мм на диаметре DN 100. На больших диаметрах (DN 300+) допускается до 1 мм, но только при условии использования качественного крепежа и равномерной затяжки тарированным ключом.
В: Существуют ли «жидкие» прокладки, разрешенные для применения в наружных сетях водоканала?
О: Существуют специальные анаэробные фланцевые герметики (например, Loctite или аналоги), которые имеют сертификаты для контакта с питьевой водой. Однако они работают только при зазорах до 0.5 мм. При «поведенном» фланце зазоры обычно больше, поэтому такие составы могут использоваться только как дополнение к основной прокладке, но не заменять её.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд