Как очистка контактов электросварных муфт стала причиной аварии на 10 км трубопровода?
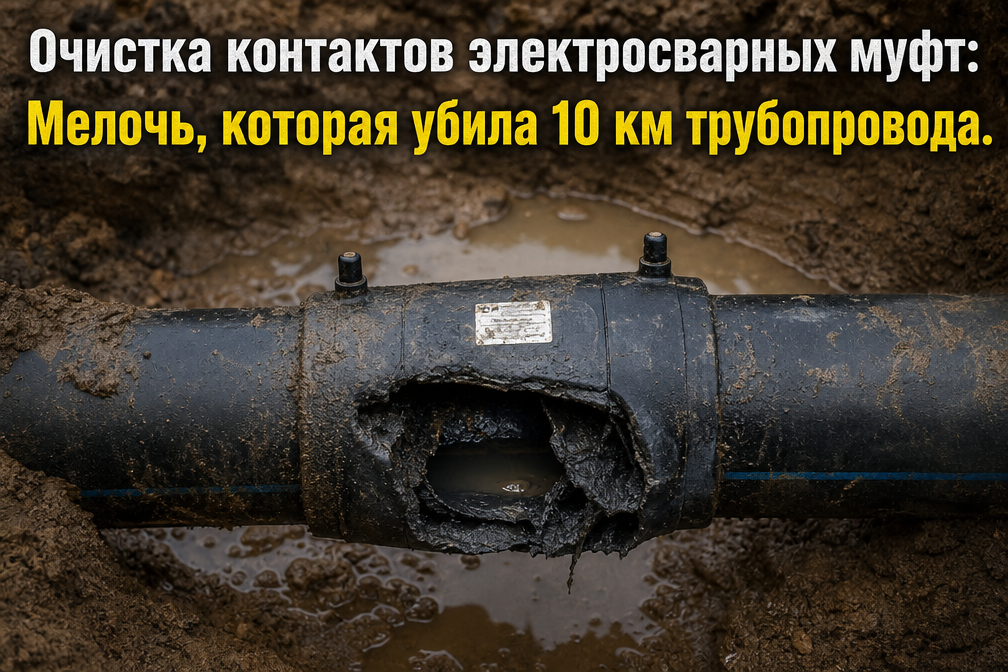
Очистка контактов электросварных муфт: Мелочь, которая убила 10 км трубопровода
В инженерной практике существует опасное заблуждение: чем масштабнее проект, тем глобальнее должны быть причины его провала. Однако в строительстве наружных трубопроводов из полиэтилена (ПНД) всё работает иначе. Как директор компании, прошедший путь от сварщика на объектах Ленинградской области до руководителя крупного поставщика, я видел, как многомиллионные бюджеты превращались в пыль из-за пренебрежения процедурой, занимающей 30 секунд.
Тема очистки контактов и подготовки поверхности электросварных муфт — это не вопрос эстетики. Это вопрос физики полимеров и электротехники. Ошибка в этом узле приводит к системному браку, который на дистанции в 10 км выливается в техногенную катастрофу и полную перекладку сети.
Введение: Почему «недотяг» в подготовке стоит миллионов
Строительство 10 километров межпоселкового газопровода или магистрального водовода — это сложнейший логистический и инженерный процесс. Но узким местом всей системы остается зона термического влияния в электросварном фитинге. Согласно СП 42-101-2003 и СП 399.1325800.2018, подготовка поверхностей перед сваркой является ключевым этапом, определяющим долговечность соединения.
Проблема «убитых» десяти километров трубопровода обычно кроется в систематическом нарушении технологии. Если на первом стыке монтажник «забыл» обезжирить контакты или поленился снять оксидный слой, он сделает это и на сотом, и на тысячном стыке. В итоге заказчик получает сеть, которая успешно проходит гидравлические испытания (кратковременное избыточное давление), но начинает «сыпаться» через 6–12 месяцев эксплуатации из-за деградации диффузионного слоя.
Критический анализ: Технологические и экономические аспекты
1. Технологическая перспектива: Физика процесса
Электросварная муфта работает по принципу передачи тепловой энергии от встроенной нагревательной спирали к поверхности трубы и внутренней части фитинга. Для формирования качественного гомогенного соединения необходима молекулярная диффузия.
Оксидный слой — это главный враг полиэтилена. ПНД при контакте с кислородом образует тонкую пленку, температура плавления которой выше, чем у основного материала. Если её не удалить механически (циклеванием), вместо сварки происходит «склеивание».
Очистка контактов (пинов) — еще более тонкий момент. Если клеммы сварочного аппарата подключаются к окисленным или загрязненным контактам муфты, возникает переходное сопротивление. Сварочный аппарат считывает неверные данные или подает некорректную мощность. Итог — недогрев или локальный перегрев, ведущий к деструкции полимера.
2. Регуляторная и нормативная база
В России требования к сварке ПНД жестко регламентированы. ГОСТ Р 58121.3 и международный стандарт ISO 12176-2 определяют требования к фитингам и сварочному оборудованию. В частности, протокол сварки, который выдает современный аппарат, фиксирует параметры тока и времени, но он не может зафиксировать наличие грязи на контактах.
Часто на объектах мы сталкиваемся с тем, что технадзор проверяет наличие протоколов, но не проверяет наличие салфеток с изопропиловым спиртом или исправность механических скребков (позиционеров). Это создает ложное чувство безопасности.
3. Экономические риски
Стоимость электросварной муфты d110 мм составляет несколько тысяч рублей. Стоимость флакона спецсредства для очистки — копейки в масштабах сметы. Однако демонтаж 10 км трубопровода, проложенного в траншее, его утилизация и повторная закупка материалов — это прямые убытки, способные обанкротить подрядчика.
| Характеристика подготовки | Механическая очистка (циклевание) | Обезжиривание (спиртовые салфетки) | Очистка клемм/пинов муфты | Игнорирование подготовки |
|---|---|---|---|---|
| Цель процедуры | Удаление оксидного слоя ПЭ | Удаление жиров и масел | Обеспечение стабильного тока | Экономия времени (ложная) |
| Влияние на прочность | Повышает на 80-90% | Исключает расслоение | Исключает ошибки аппарата | Снижает прочность до 30-40% |
| Нормативная ссылка | СП 399.1325800.2018 | СП 42-101-2003 | Техкарты производителей | Нарушение ГрК РФ |
| Риск при отказе | «Холодная сварка» (разрыв) | Образование каверн и пустот | Короткое замыкание / оплавление | Системный выход сети из строя |
Почему «мелочь» становится фатальной?
В нашей практике мы часто сталкиваемся с тем, что монтажники используют для очистки обычный бензин или растворители из хозяйственного магазина. Это недопустимо. Жировые пленки, остающиеся после таких «очистителей», создают барьер для диффузии.
Когда мы говорим о 10 км трубопровода, мы подразумеваем сотни стыков. Если на этапе очистки контактов муфты допускается попадание песка или влаги, сварочный аппарат может выдать ошибку в середине цикла. Многие «умельцы» просто перезапускают цикл на горячую, что категорически запрещено и ведет к перегреву спирали и деформации фитинга.
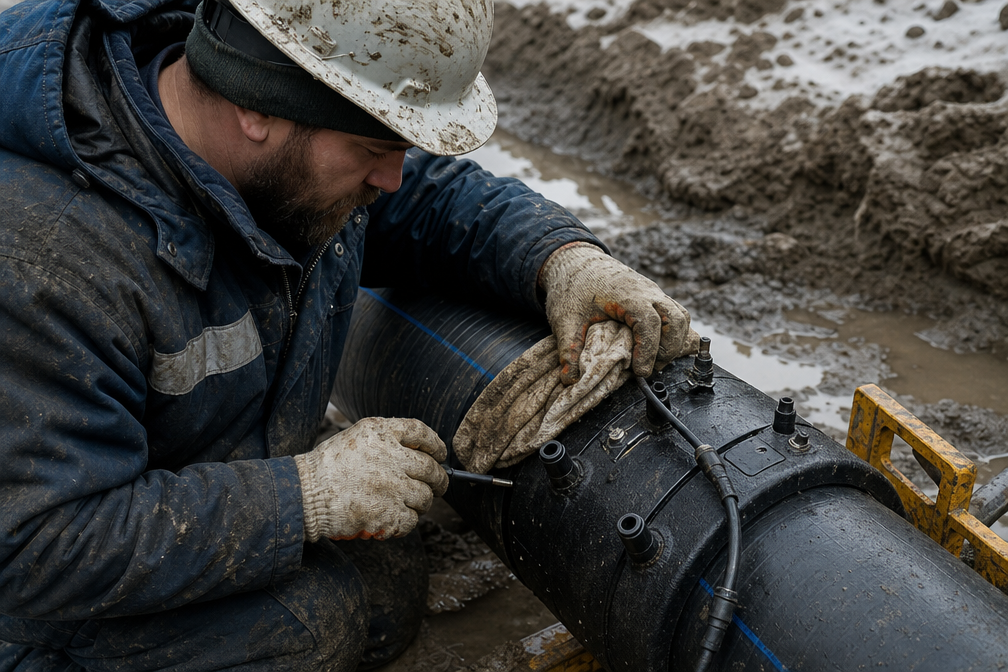
Экспертные рекомендации по монтажу наружных сетей
Для того чтобы 10 км трубопровода служили положенные 50 лет, необходимо внедрить жесткий регламент входного контроля и процесса монтажа:
- Инструментарий: Использование только механических скребков (вращающихся циклей). Ручная обработка ножом не дает равномерного снятия слоя и оставляет борозды.
- Химия: Только изопропиловый спирт или специализированные салфетки (например, Tangit или аналоги). Никакого этилового спирта, так как он содержит воду, и тем более никаких растворителей.
- Защита контактов: Пины муфты должны освобождаться от защитных колпачков непосредственно перед подключением клемм. Если муфта упала в грязь — её контакты должны быть промыты и просушены.
- Среда: Использование сварочных палаток при любых осадках. Попадание одной капли воды в зону сварки превращает соединение в брак из-за образования пара.
- Контроль: Регулярная проверка клемм сварочного аппарата. Обгоревшие или разболтанные «мамы» на кабелях — причина 15% всех отказов электросварных муфт.
Синтез точек зрения: Взгляд директора и инженера
С точки зрения бизнеса, покупка качественных комплектующих — это только половина успеха. Мы в «Наружных трубопроводах» не просто отгружаем задвижки, краны ПНД или электросварные фитинги. Мы транслируем культуру монтажа.
Как бывший начальник участка, я знаю, что монтажник всегда стремится упростить работу. Задача руководителя и проектировщика — заложить в смету и техпроцесс правильные расходные материалы. Если в смете нет позиционеров и салфеток, не стоит ждать чуда от сварщика.
Экономия на очистке контактов — это пример когнитивной ошибки. Кажется, что это мелочь, но именно она определяет, будет ли объект принят Ростехнадзором и не превратится ли эксплуатация сети в бесконечный цикл аварийных работ.
Часто задаваемые вопросы (FAQ)
В: Можно ли очищать трубу и контакты муфты обычной водкой или этиловым спиртом?
О: Категорически нет. Согласно СП 42-101-2003, для обезжиривания должны использоваться составы, не оставляющие следов и не содержащие воду. Этиловый спирт гигроскопичен и содержит примеси, которые при нагреве образуют паровую прослойку, препятствующую молекулярной сварке. Используйте только 99% изопропиловый спирт.
В: Зачем снимать оксидный слой, если труба новая и выглядит чистой?
О: Оксидная пленка на полиэтилене образуется практически мгновенно при контакте с воздухом и УФ-излучением. Её температура плавления отличается от температуры плавления основного тела трубы. Без механического удаления оксида (минимум 0,2 мм слоя) вы получите не сварку, а прилипание. При первом же гидроударе или сезонном смещении грунта такой стык разойдется.
В: Что делать, если во время сварки контакты муфты начали дымиться?
О: Немедленно остановить процесс. Это признак плохого контакта или загрязнения клемм. Стык считается бракованным. Согласно регламентам производителей (например, Georg Fischer или Elofit), повторная сварка остывшей муфты запрещена, так как спираль уже смещена или деформирована. Фитинг подлежит вырезке и замене.
В: Нужно ли зачищать внутреннюю поверхность самой муфты?
О: Как правило, нет. Электросварные фитинги поставляются в герметичной упаковке, и их внутренняя поверхность уже подготовлена на заводе. Однако, если упаковка была повреждена или внутрь попала пыль/жир, муфту необходимо тщательно обезжирить изопропиловым спиртом. Механически зачищать внутреннюю часть муфты нельзя — вы повредите нагревательную спираль.
В: Влияет ли погода на качество контакта и очистки?
О: Напрямую. При высокой влажности или тумане на поверхности ПНД образуется конденсат. Если его не удалить и не просушить контакты, возникнет дуговой разряд. При температуре ниже -5°C или выше +35°C необходимо вносить корректировки в время прогрева (многие современные аппараты делают это автоматически через датчик температуры), но чистота контактов остается неизменным требованием.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд