Электросварные фитинги не помещаются в траншею? Узнайте, как правильно резать и варить!
Электросварной фитинг не влезает в траншею? Режем, варим, колдуем (инструкция)
Строительство наружных инженерных сетей в условиях плотной городской застройки или при реконструкции существующих коммуникаций — это всегда уравнение со многими неизвестными. Одной из наиболее острых проблем, с которой сталкиваются монтажные бригады при прокладке ПНД-трубопроводов (полиэтилен низкого давления), является дефицит пространства в траншее. Ситуация, когда электросварной фитинг — будь то муфта, отвод или тройник — физически не проходит по габаритам или не оставляет места для работы сканера и позиционера, встречается в 25–30% случаев при работе в стесненных условиях Санкт-Петербурга и Ленинградской области.
Последствия попыток «впихнуть невпихуемое» без соблюдения технологии катастрофичны: нарушение геометрии стыка, попадание грунта в зону сварки, неполное снятие оксидного слоя и, как итог, разгерметизация системы при гидравлических испытаниях или в процессе эксплуатации. Ошибка на этапе монтажа электросварного фитинга в узкой траншее увеличивает стоимость погонного метра сети на 40–60% за счет необходимости проведения аварийно-восстановительных работ.
Критический анализ проблемы: почему размер имеет значение
Проблема монтажа в узких местах рассматривается экспертным сообществом с трех ключевых позиций: нормативной, технологической и экономической.
1. Нормативный аспект. Согласно СП 399.1325800.2018 (для систем водоснабжения и водоотведения) и СП 42-103-2003 (для газопроводов), расстояние между стенкой траншеи и наружной поверхностью трубы должно обеспечивать возможность качественного выполнения работ по соединению труб и уплотнению грунта. Для труб диаметром до 225 мм это расстояние обычно составляет не менее 200–300 мм с каждой стороны. На практике, при пересечении с существующим кабелем высокого напряжения или теплотрассой, этот зазор может сокращаться до 50–100 мм. Нарушение этих норм автоматически выводит объект из зоны соответствия ГОСТ Р 58121.3-2018 (в части газораспределения).
2. Технологические риски. Электросварная муфта ПЭ 100 SDR 11 обладает значительной толщиной стенки и выступающими клеммами для подключения сварочного аппарата. Главная сложность — использование позиционера. Если траншея узкая, монтажники часто отказываются от центрирующих устройств, что ведет к перекосу трубы внутри муфты. Даже минимальное отклонение вызывает неравномерное распределение расплава и возникновение пустот.
3. Экономическая составляющая. Стоимость электросварного фитинга (особенно больших диаметров от 315 мм и выше) может составлять существенную часть бюджета закупки. «Колдовство» на объекте без понимания физики процесса ПНД-сварки приводит к порче дорогостоящего компонента.
Для наглядности сравним основные методы соединения ПНД-труб в условиях ограниченного пространства:
| Характеристика | Электросварное соединение (Муфта) | Стыковая сварка (Нагревательный элемент) | Фланцевое соединение | Механическая муфта (типа Gebo/Вики-Флекс) |
|---|---|---|---|---|
| Требуемый зазор в траншее | Минимальный (нужен доступ к клеммам) | Высокий (габариты центратора) | Средний (затяжка болтов) | Минимальный (ключ) |
| Сложность юстировки | Низкая (при наличии места) | Высокая | Средняя | Низкая |
| Надежность (срок службы) | 50+ лет (монолит) | 50+ лет (монолит) | 10–15 лет (нужна замена прокладок) | 10–20 лет (зависит от уплотнения) |
| Стоимость решения | Высокая (цена фитинга) | Низкая (только работа) | Средняя | Очень высокая |
| Влияние погодных условий | Критическое (чистота) | Высокое | Низкое | Минимальное |
Технологическая инструкция: что делать, если траншея «жмет»
Если вы столкнулись с тем, что фитинг не входит в проектное положение, действовать нужно по алгоритму «Режем — Варим — Колдуем», но в строгом инженерном смысле этих слов.
Этап 1: Инженерная подготовка (Режем)
Вместо того чтобы пытаться засунуть муфту в грязь, необходимо организовать так называемое «окно» или приямок. Согласно ГОСТ Р ИСО 12176-2-2011, поверхность трубы должна быть абсолютно чистой. В узкой траншее этого добиться невозможно без расширения зоны сварки.
- Режем грунт: Приямок должен быть шире основной траншеи на 150–200 мм с каждой стороны и глубже дна траншеи на 100–150 мм. Это предотвратит контакт муфты с дном при надевании.
- Режем трубу: Если фитинг не лезет из-за изгиба трубы, необходимо выполнить декомпрессию участка — сделать дополнительные резы, чтобы снять напряжение в зоне стыка.
Этап 2: Подготовка поверхности (Варим)
В условиях тесноты монтажники часто забывают о механической обработке.
- Снятие оксидного слоя: Обязательно используйте ручные скребки или механические устройства. В узком пространстве удобнее работать кольцевыми скребками. Никакая наждачная бумага не заменит механическое снятие стружки (0.1–0.2 мм).
- Обезжиривание: Используйте только специальные салфетки (изопропиловый спирт). В условиях плохой вентиляции в траншее обычный спирт быстро испаряется, а конденсат оседает на трубе.
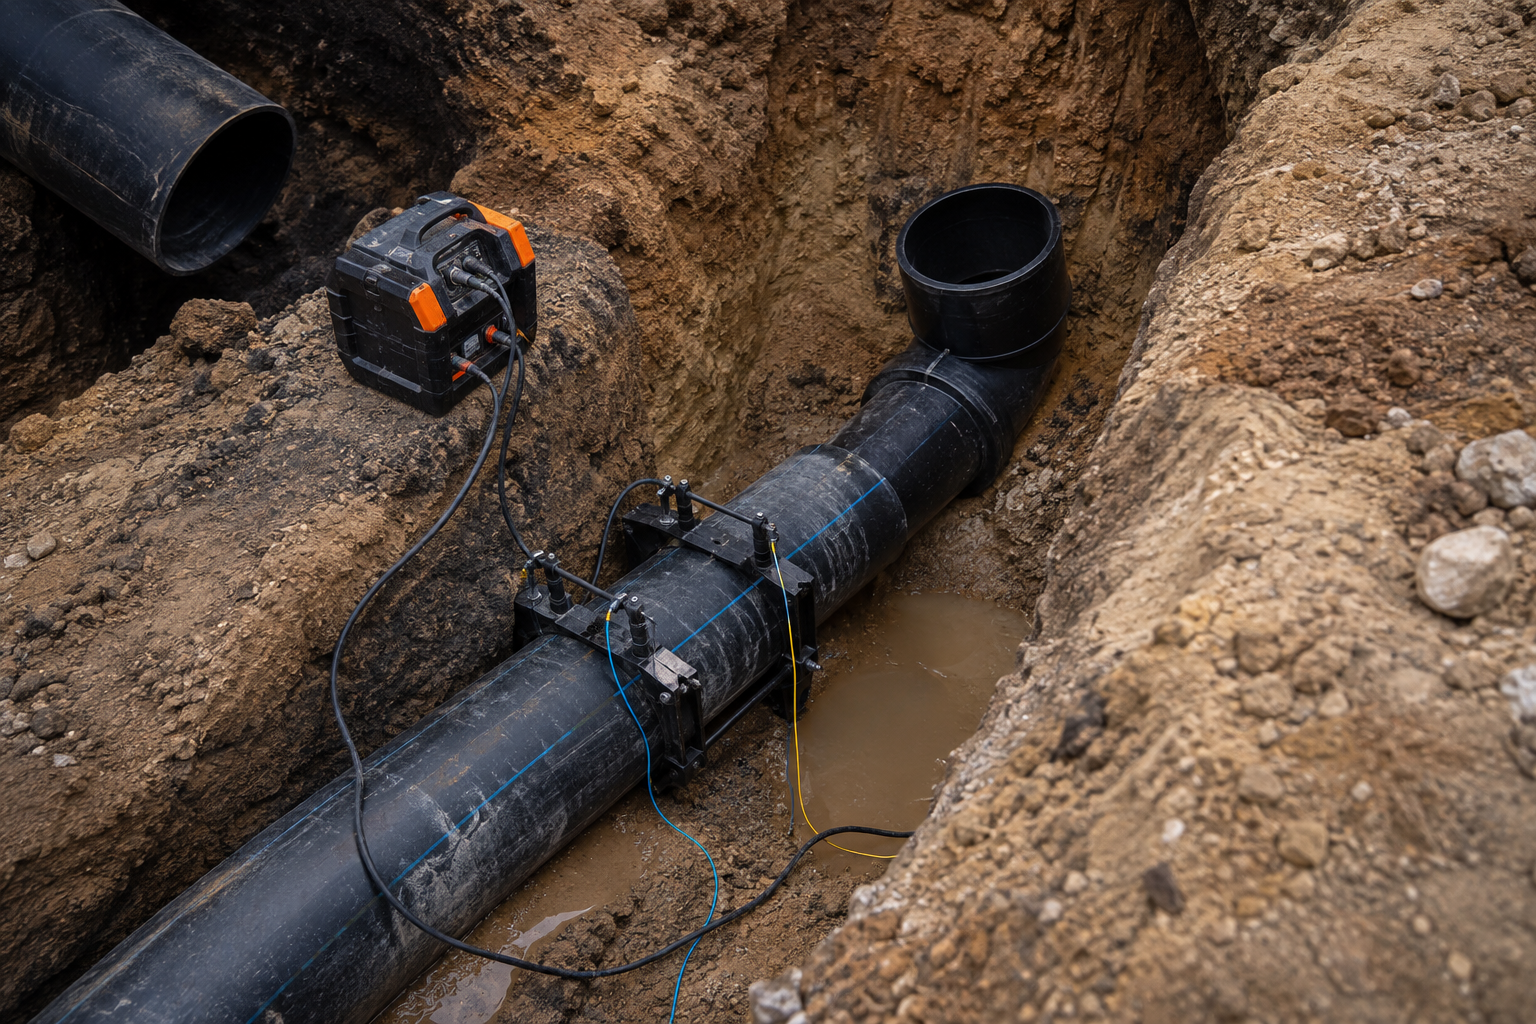
Этап 3: Магия монтажа (Колдуем)
«Колдовство» в инженерии — это применение нестандартной оснастки.
- Использование гидравлических домкратов: Если трубы не соосны и места для позиционера нет, применяются компактные гидравлические выравниватели.
- Маркировка глубины посадки: Это критично! В узкой траншее легко недотянуть муфту. Маркером наносится четкая линия по краю муфты.
- Защита от осадков: Если сверху сыплется земля или капает дождь, над приямком ставится палатка-укрытие. Влага в зоне сварки ПНД при температуре 200°C превращается в пар, создавая поры внутри соединения.
Анализ специфических ситуаций при строительстве газопроводов и НВК
При строительстве газораспределительных сетей требования жестче. Согласно СП 62.13330.2011 «Газораспределительные системы», каждое электросварное соединение должно иметь протокол сварки в электронном виде. Если из-за тесноты вы не можете подключить сканер или кабель аппарата постоянно отходит — соединение будет браковано технадзором.
В системах напорной канализации и водоснабжения (НВК), регулируемых СП 31.13330.2012, часто возникает проблема овальности трубы, особенно на больших диаметрах (SDR 17). В узкой траншее вы не сможете надеть муфту на овальную трубу. Здесь «колдовство» заключается в использовании скругляющих накладок (хомутов) перед началом сварки.
Рекомендации для проектировщиков и заказчиков
- Проектируйте приямки: В проектно-сметной документации (ПСД) должен быть заложен объем земляных работ на разработку приямков под электросварные муфты.
- Выбор SDR: Если планируется сложный монтаж в стесненных условиях, отдавайте предпочтение фитингам с SDR 11. Они имеют более массивную зону нагрева и лучше прощают незначительные погрешности в соосности, чем тонкостенные решения.
- Контроль охлаждения: В узкой траншее теплоотвод замедлен. Время остывания, указанное на штрих-коде фитинга, должно выдерживаться на 10–15% дольше, прежде чем снимать зажимы или начинать обратную засыпку.
Часто задаваемые вопросы (FAQ)
В: Можно ли немного подрезать край электросварной муфты, если она упирается в бетонную стенку или другую трубу?
О: Категорически запрещено. Согласно техническим регламентам производителей (например, Georg Fischer или Radius), любое механическое повреждение корпуса муфты ведет к нарушению распределения давления расплава внутри зоны сварки. Это приведет к разрушению фитинга при опрессовке.
В: Как обеспечить чистоту трубы в грязной и узкой траншее?
О: Используйте метод «двойного обертывания». Труба обертывается стрейч-пленкой перед спуском в траншею. Пленка снимается непосредственно перед установкой муфты, когда приямок уже подготовлен и очищен. Это соответствует требованиям чистоты по СП 399.1325800.2018.
В: Что делать, если клеммы муфты смотрят вниз и к ним не подключить кабели аппарата?
О: Муфту можно вращать вокруг оси трубы до начала процесса сварки. Если же труба уже зажата в позиционере, необходимо использовать Г-образные адаптеры для клемм. Никогда не пытайтесь сгибать сами клеммы на фитинге.
В: Допускается ли сварка муфты, если труба входит в неё с заметным натягом из-за изгиба трассы?
О: Нет, это прямое нарушение технологии. Напряжение в зоне сварки приведет к тому, что при нагреве полиэтилен «вытечет» внутрь трубы или наружу, не создав нужного давления в зоне стыка. Используйте отводы для изменения угла трассы или делайте траншею более пологой.
В: Можно ли использовать строительный фен для ускорения сушки трубы в сырой траншее?
О: Можно, но осторожно. Фен должен удалять влагу, но не перегревать поверхность ПНД выше 60–80°C до начала основной сварки, так как это может инициировать преждевременное окисление полимера.
Строительство наружных сетей — это искусство баланса между жесткими нормами ГОСТ и суровой реальностью строительной площадки. Наша задача как экспертов — обеспечить этот баланс, предоставляя не только качественные материалы, но и технологическую поддержку на каждом этапе монтажа.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд