ПнД трубы: 3 опасных скрытых дефекта сварки муфтами, которые могут стоить вам дорого!
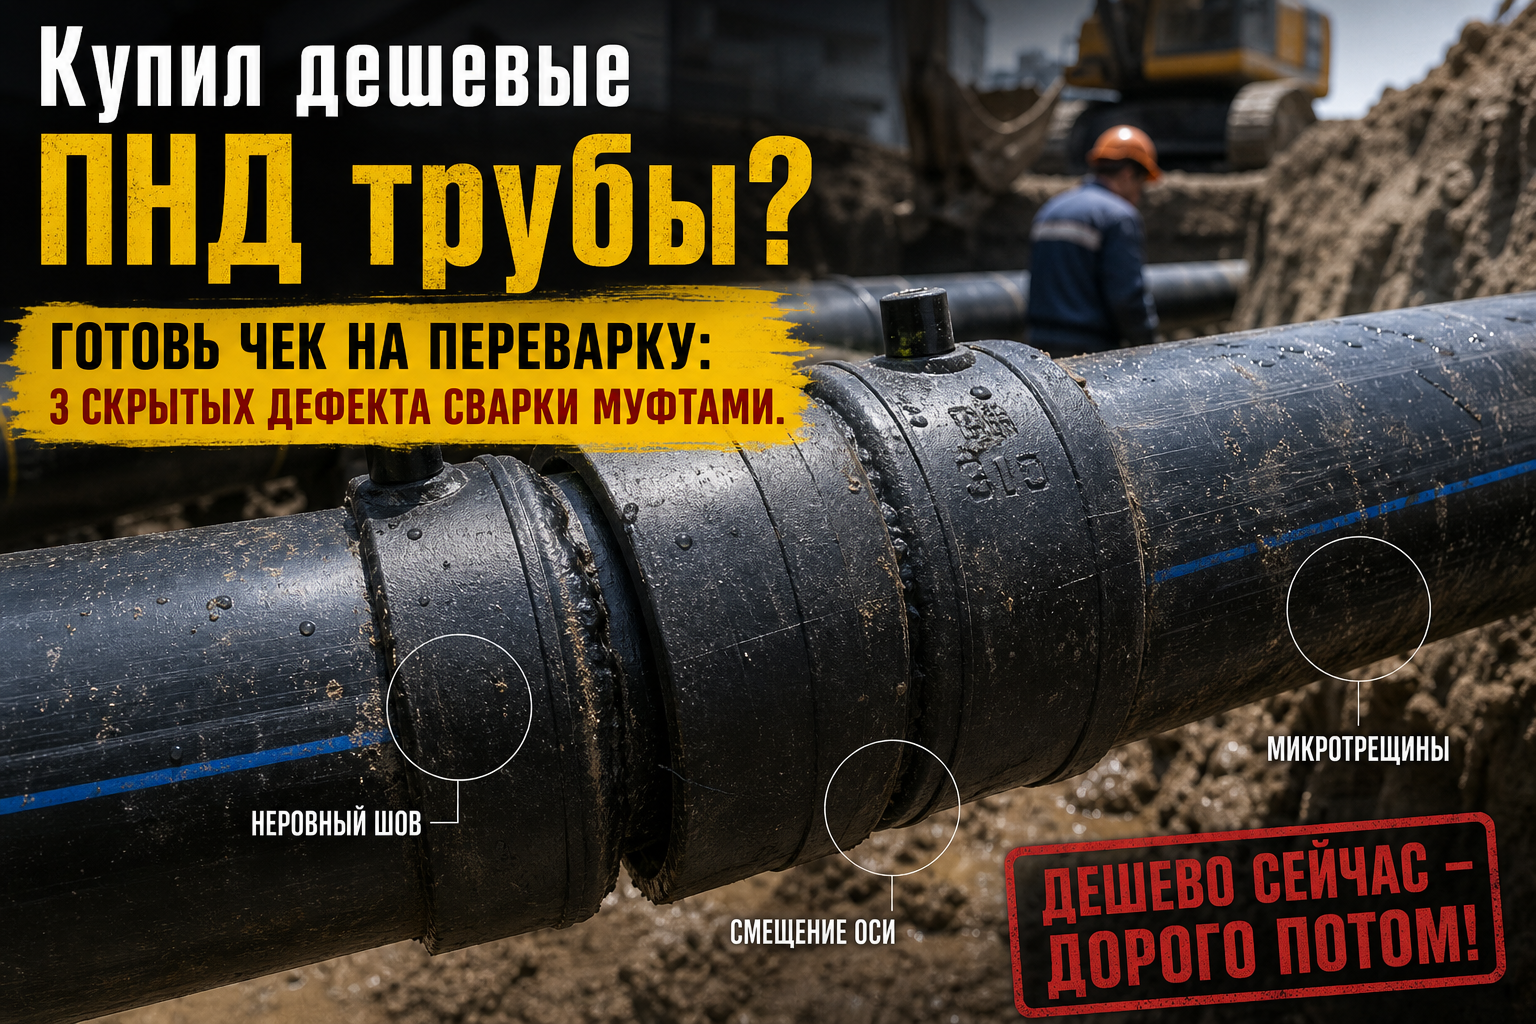
Купил дешевые ПНД трубы? Готовь чек на переварку: 3 скрытых дефекта сварки муфтами
В условиях современного строительного рынка стремление к оптимизации сметы часто приводит заказчиков и подрядчиков к закупке полиэтиленовых труб (ПНД) по цене ниже среднерыночной. На первый взгляд, труба ПЭ 100 выглядит стандартно: черный цвет, синяя или желтая полоса, соответствующая маркировка. Однако профессиональный инженерный подход и опыт работы на объектах Санкт-Петербурга и Ленинградской области показывают, что «экономия» на материале в 10–15% оборачивается кратным увеличением затрат на этапе монтажа и ввода в эксплуатацию.
Проблема некачественных труб ПНД при использовании электросварных муфт (ЗН — с закладными нагревателями) стоит особенно остро. В отличие от стыковой сварки, где зона расплава видна визуально, электрофузионная сварка — это «черный ящик». Если труба имеет скрытые дефекты, вызванные нарушением технологии производства, качественного соединения не получится даже при использовании премиальных фитингов (таких как Georg Fischer, Friatec или Fox).
Ниже мы проведем глубокий технический анализ того, почему дешевая труба является «миной замедленного действия» для систем водоснабжения и газораспределения, опираясь на действующие нормативы: ГОСТ 18599-2001 (Трубы напорные из полиэтилена), ГОСТ Р 58121.2-2018 (Газопроводы), а также СП 399.1325800.2018.
Критический анализ: почему цена определяет качество шва?
Рынок ПНД труб перенасыщен продукцией малых заводов, которые в погоне за низкой себестоимостью допускают три критических нарушения: использование вторичного сырья, нарушение геометрии (овальность и разнотолщинность) и несоблюдение режимов охлаждения при экструзии. Каждое из этих нарушений напрямую влияет на процесс диффузии при сварке муфтой.
1. Дефект состава: Вторичный полиэтилен и «эффект отторжения»
Согласно ГОСТ 18599-2001, допускается использование только собственного вторичного сырья, образующегося в процессе производства на том же заводе. Дешевые трубы часто изготавливаются из стороннего «регранулята» (переработанные канистры, пленка, трубы сомнительного происхождения).
При сварке муфтой происходит взаимная диффузия цепей полимера. Если в трубе присутствуют примеси полиэтилена низкой плотности (ПВД), полипропилена или технического углерода низкого качества, индекс текучести расплава (ПТР) такой трубы будет существенно отличаться от ПТР муфты.
- Последствие: Вместо гомогенного соединения мы получаем «склейку». При гидравлическом ударе или сезонном смещении грунта такое соединение разрушается по границе раздела фаз. Визуально муфта может выглядеть идеально, а индикаторы сварки — выйти в штатном режиме, но фактической адгезии нет.
2. Геометрическая нестабильность: Овальность выше нормы
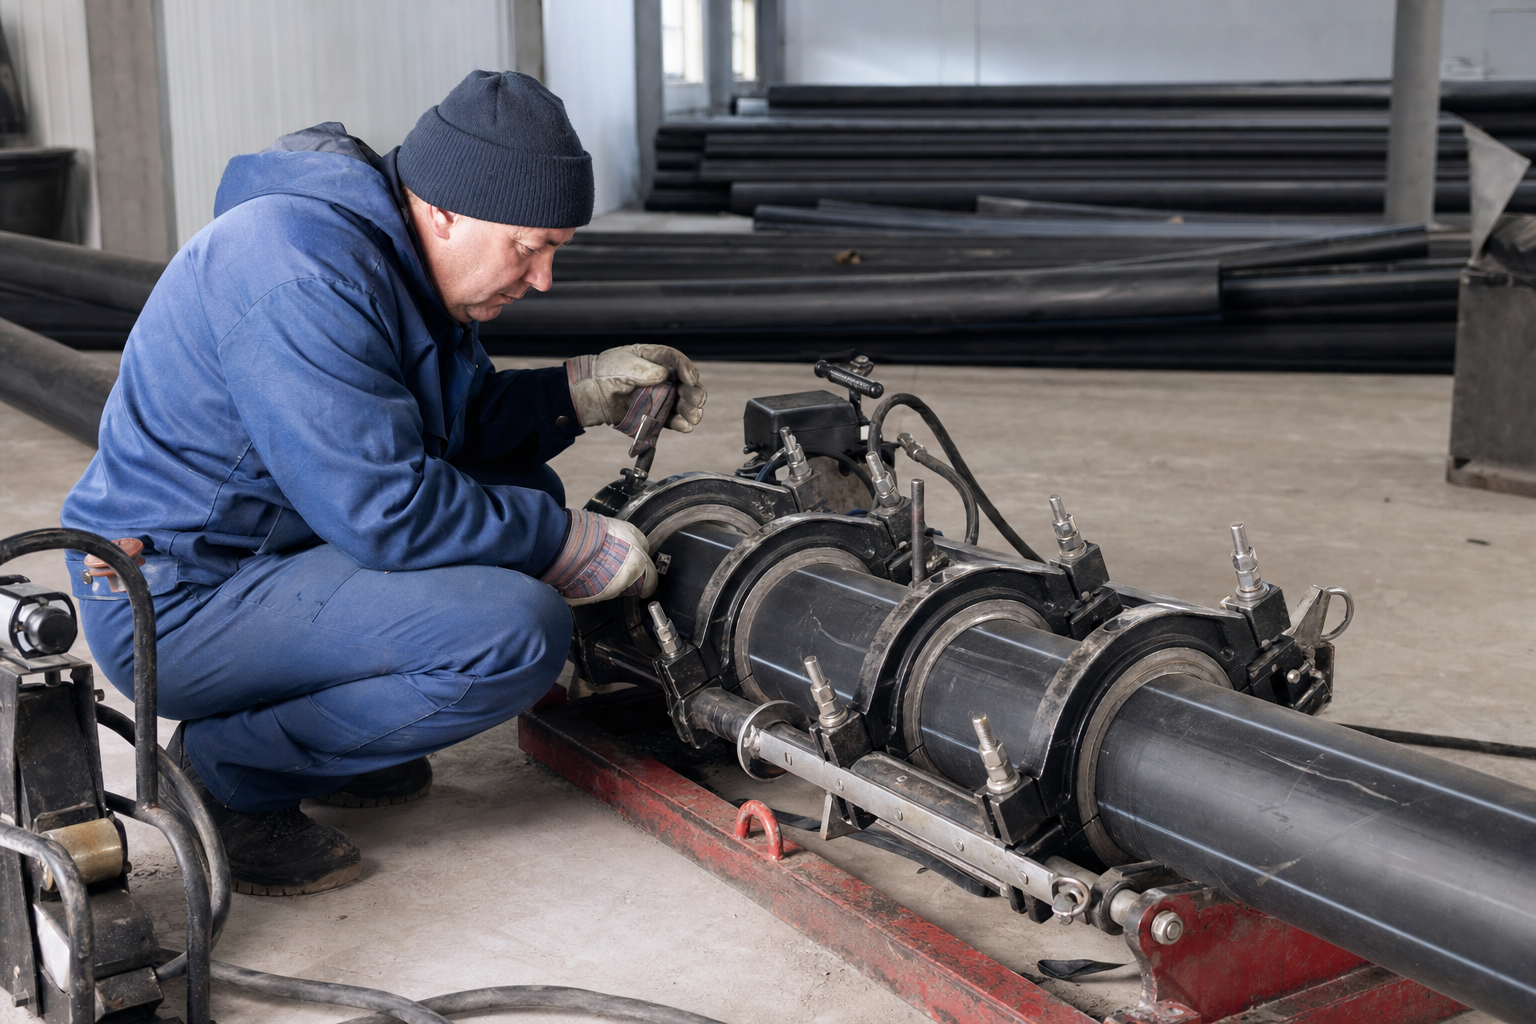
Для электросварного фитинга критически важен зазор между внутренней стенкой муфты и наружной поверхностью трубы. Согласно технологическим картам ведущих производителей, этот зазор не должен превышать 0.3–0.5 мм (в зависимости от диаметра).
Дешевая труба, произведенная без должного вакуумного калибрования и на изношенных линиях, часто имеет повышенную овальность. Даже если вы используете скругляющие накладки (позиционеры), труба с нарушенной геометрией стремится принять исходную эллипсовидную форму при нагреве.
- Последствие: В местах максимального зазора давления расплава не хватает для смыкания поверхностей. В местах минимального зазора — расплавленный полиэтилен выдавливается наружу или внутрь трубы, оголяя витки нагревательной спирали муфты. Это ведет к короткому замыканию и аварийной остановке сварочного аппарата.
3. Нарушение адгезионного слоя: Деградация поверхности
Качественная труба ПЭ 100 проходит контролируемый процесс охлаждения. У дешевых аналогов часто наблюдается «стеклование» поверхности или, наоборот, наличие маслянистых фракций (выпот добавок).
При сварке электросварными муфтами обязательным этапом является снятие оксидного слоя (0.1–0.2 мм). На некачественных трубах оксидный слой может быть неоднородным или слишком глубоким из-за перегрева при экструзии.
- Последствие: Механический скребок (скалер) снимает слой неравномерно. Остаточные зоны деградировавшего полимера препятствуют образованию межатомных связей. Чек на переварку в этом случае включает в себя не только стоимость новой муфты, но и работу по демонтажу дефектного узла в стесненных условиях траншеи.
Сравнительные характеристики труб ПЭ 100: Премиум vs Эконом
| Параметр | Требования ГОСТ (ПЭ 100 первичный) | Дешевая ПНД труба (типичные значения) | Влияние на сварку муфтой |
|---|---|---|---|
| ПТР (индекс текучести расплава) | 0.2 – 0.7 г/10 мин (отклонение ±20%) | Разброс от 0.1 до 1.5 г/10 мин | Непредсказуемое время прогрева, риск непровара |
| Овальность (для D110 мм) | Не более 1.1 мм (по ГОСТ 18599) | Часто достигает 3.0 – 5.0 мм | Неравномерный зазор, риск «холодной сварки» |
| ОИТ (время индукции окисления) | Не менее 20 минут при 210°C | 5 – 12 минут | Быстрая термодеструкция при нагреве спиралью |
| Чистота поверхности | Отсутствие включений, видимых без лупы | Наличие каверн, бугорков, посторонних частиц | Концентраторы напряжений в зоне сварного шва |
Технологическая дилемма и нормативное регулирование
Проблема дешевых труб — это не только технический, но и юридический риск. Согласно СП 42-103-2003 (Проектирование и строительство газопроводов из полиэтиленовых труб), каждая партия труб должна проходить входной контроль. Однако стандартные методы контроля (внешний осмотр и замер диаметра) не всегда позволяют выявить наличие вторичного сырья.
Проектировщики часто закладывают коэффициент запаса прочности, исходя из характеристик ПЭ 100. Но если труба изготовлена с нарушением технологии, её реальная длительная прочность (MRS) ниже расчетной. При сварке муфтами это проявляется в виде хрупкого разрушения шва.
Экономика «переварки»
Давайте посчитаем реальный ущерб. Стоимость электросварной муфты D110 SDR 11 составляет в среднем 800–1200 рублей. Если из-за качества трубы соединение потекло на испытаниях:
- Стоимость муфты: потеряна.
- Работа сварщика: двойная оплата (демонтаж + новая сварка).
- Аренда техники: простой экскаватора, водоотлив.
- Сроки: срыв сдачи объекта, штрафные санкции.
В итоге, сэкономив 50 рублей на метре трубы, компания теряет от 10 000 до 50 000 рублей на устранении одного дефектного стыка.
Рекомендации для профессионалов
Чтобы минимизировать риски при строительстве наружных сетей, мы рекомендуем придерживаться следующих правил:
- Проверка паспорта качества: Обращайте внимание на марку сырья. Если указано «ПЭ 100» без уточнения производителя гранулята (например, СИБУР, Sabic, Borouge), это повод для сомнений.
- Инструментальный контроль: Используйте только качественные скребки для снятия оксидного слоя. Если после снятия слоя поверхность трубы имеет пористую структуру или неоднородный цвет — труба непригодна для ответственной сварки.
- Обезжиривание: Применение дешевых растворителей вместо специализированных салфеток (изопропиловый спирт) на «слабой» трубе гарантированно приведет к браку.
- Температурный режим: При работе в условиях низких температур (ниже +5°C) дешевая труба становится более хрупкой, что затрудняет работу позиционеров.
Часто задаваемые вопросы (FAQ)
В: Можно ли сварить муфтой ПНД трубу, если у нее сильная овальность?
О: Согласно СП 399.1325800.2018, перед сваркой необходимо использовать скругляющие зажимы. Однако, если овальность превышает 1.5% от диаметра, даже зажимы не гарантируют равномерного давления расплава. В таких случаях риск брака возрастает на 70%, и такую трубу лучше использовать только на безнапорных участках или стыковой сварке.
В: Как быстро проявляется дефект сварки из-за некачественного сырья трубы?
О: Самый опасный сценарий — когда стык проходит гидравлические испытания (краткосрочное давление), но разрушается через 6–12 месяцев эксплуатации. Это происходит из-за медленного роста трещин в зоне некачественной диффузии полимеров.
В: Обязательно ли снимать оксидный слой с новой трубы, которая только что приехала с завода?
О: Да, обязательно. Оксидный слой образуется в процессе экструзии под воздействием кислорода воздуха и высокой температуры. Его наличие препятствует молекулярной диффузии. Без снятия слоя прочность шва составит не более 20–30% от номинальной, что подтверждается требованиями ГОСТ Р ИСО 12176-2.
В: Поможет ли увеличение времени сварки на аппарате компенсировать плохое качество трубы?
О: Категорически нет. Увеличение времени ведет к перегреву расплава, деструкции молекулярных цепочек полиэтилена и вытеканию расплава из зоны сварки. Сваривать нужно строго по штрих-коду муфты или параметрам, указанным производителем фитинга.
В: Что делать, если во время сварки муфта начала дымить?
О: Немедленно прекратить процесс. Дым указывает на термическое разложение полиэтилена (перегрев), что часто случается при коротком замыкании спирали из-за геометрии трубы или при попадании влаги/грязи. Такой стык подлежит обязательной вырезке и замене.
Строительство наружных инженерных сетей не прощает дилетантства. Помните, что инженерные сети закладываются на 50 лет, и минутная выгода на закупке материалов может стоить репутации и огромных убытков в будущем.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд