Приварной фланец «встык»: Секреты установки нулевого зазора без струбцин – управляем хитрым клином!
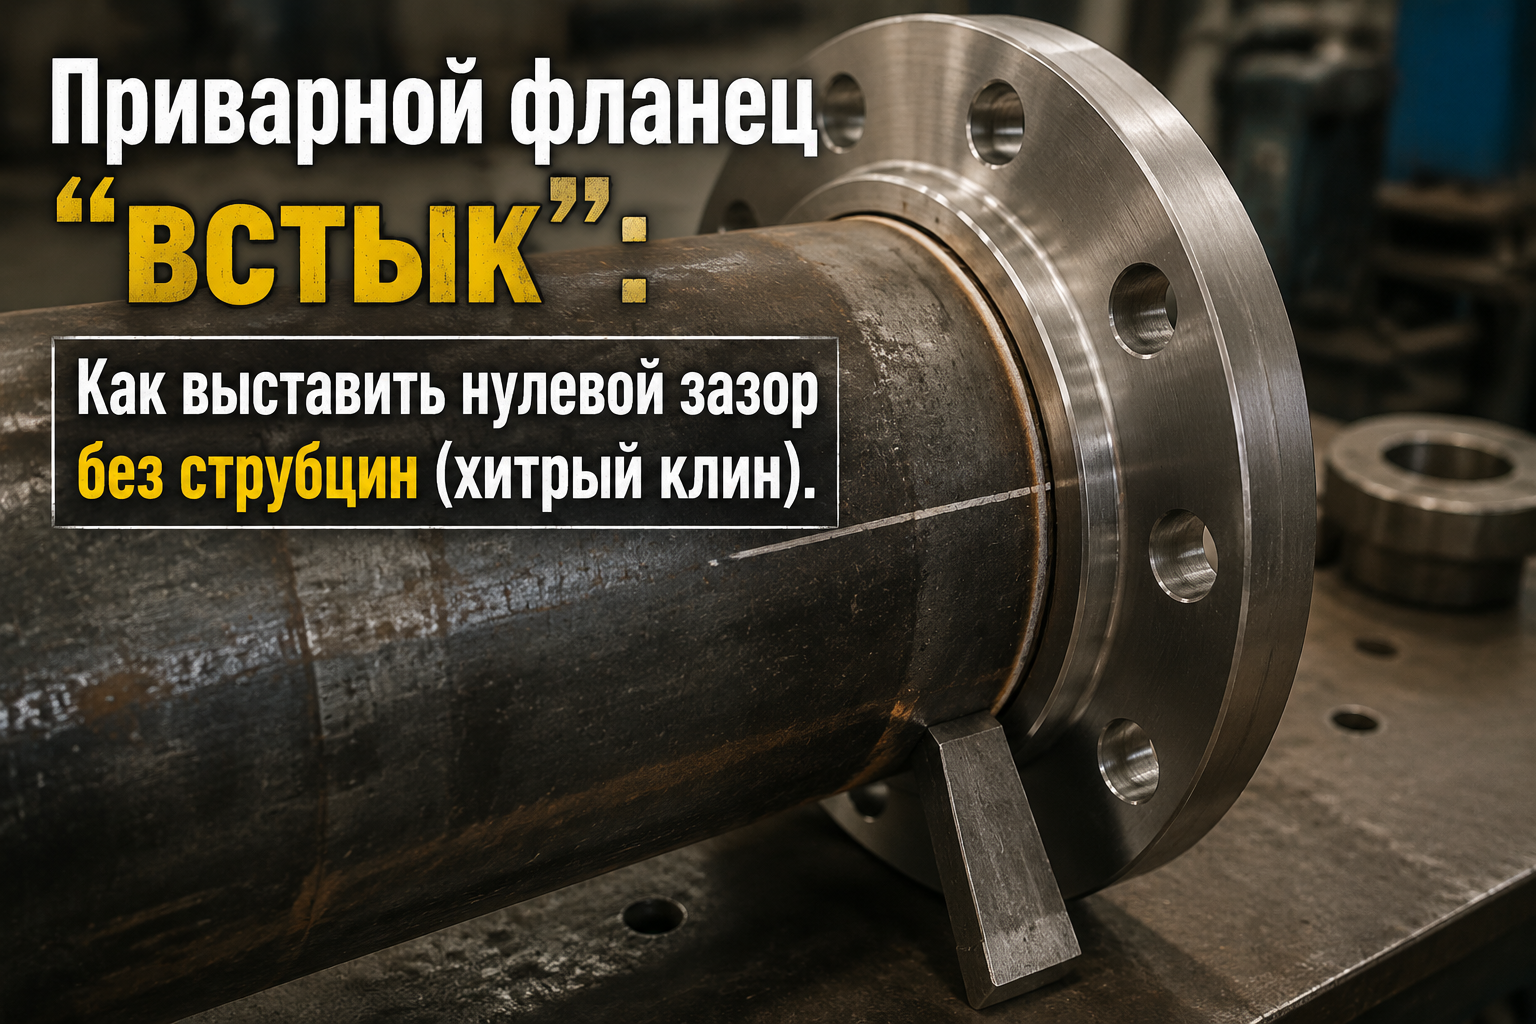
Приварной фланец «встык»: Как выставить нулевой зазор без струбцин (хитрый клин)
В строительстве наружных инженерных сетей — будь то высоконапорный водовод или газораспределительная система — надежность фланцевого соединения является критическим узлом. Ошибки при монтаже воротниковых фланцев (приварных встык) по ГОСТ 33259-2015 ведут к возникновению избыточных напряжений, нарушению герметичности и, в конечном итоге, к дорогостоящим авариям. Согласно статистике технадзора, до 30% протечек на магистральных линиях в первый год эксплуатации связаны с некорректной центровкой и нарушением геометрии сварного шва при установке запорной арматуры.
Основная сложность заключается в обеспечении соосности трубы и фланца. Стандартная практика требует использования массивных наружных или внутренних центраторов (струбцин). Однако в условиях стесненной траншеи, при монтаже в камерах или на высоте, использование тяжелого оборудования становится невозможным. Здесь на помощь приходит метод «хитрого клина» — инженерный прием, позволяющий добиться идеального позиционирования и «нулевого» отклонения по оси без использования громоздкого инструмента.
Критический анализ: Технологические и нормативные барьеры
Проблема монтажа воротникового фланца (тип 11 по ГОСТ 33259) заключается в его геометрии. В отличие от плоского фланца, который надевается на трубу, воротниковый приваривается встык. Это требует строгого соблюдения зазора под сварку и идеального совпадения внутренних диаметров.
1. Технологический аспект: Эффект «ступеньки»
Даже если номинальные диаметры трубы и фланца совпадают, допуски на изготовление по ГОСТ 10704-91 (для труб) и ГОСТ 33259 (для фланцев) создают разницу в толщине стенок и эллипсность. При попытке выставить фланец «на глаз» возникает смещение кромок. Согласно СП 70.13330.2012 «Несущие и ограждающие конструкции», смещение кромок не должно превышать 10-15% от толщины стенки, но не более 2-3 мм. Нарушение этого требования ведет к непровару корня шва и образованию турбулентных потоков внутри трубы, что критично для систем ГВС и водоотведения.
2. Регуляторный аспект: ГОСТ 16037-80
Норматив четко регламентирует типы сварных соединений. Для стыковых соединений (С2, С17 и др.) важен равномерный зазор (обычно 2–4 мм в зависимости от толщины стенки). Понятие «нулевой зазор» в профессиональной среде монтажников часто интерпретируется как отсутствие радиального биения и идеальное прилегание плоскостей перед фиксацией прихватками. «Хитрый клин» позволяет жестко зафиксировать это состояние, прежде чем будет сформирован технологический зазор под электрод или проволоку.
3. Экономическая составляющая
Простой бригады из-за отсутствия нужного центратора обходится застройщику в десятки тысяч рублей в смену. Использование подручных средств позиционирования (клиньев из калиброванной стали) сокращает время на центровку одного узла с 40 до 10 минут, что при масштабах строительства КНС или водопроводных узлов дает колоссальную экономию фонда оплаты труда.
Технические решения и методы центровки: Сравнительный анализ
Для понимания места метода «хитрого клина» в иерархии строительных технологий, приведем сравнительную таблицу методов монтажа фланцев встык.
| Метод монтажа | Требуемое оборудование | Точность позиционирования | Применимость в стесненных условиях | Трудозатраты (чел/час) |
|---|---|---|---|---|
| Наружный эксцентриковый центратор | Струбцина типа ЦНЭ, ключи | Высокая (до 0,5 мм) | Низкая (требуется место вокруг трубы) | 0.8 |
| Внутренний гидравлический центратор | Гидростанция, распорный механизм | Максимальная (убирает эллипсность) | Невозможна (для малых диаметров) | 1.5 |
| «Хитрый клин» (ручной метод) | Калиброванные стальные клинья, молоток | Средняя/Высокая (зависит от опыта) | Высокая (идеально для траншей) | 0.3 |
| Прихватка «на глаз» | Сварочный аппарат | Низкая (высокий риск перекоса) | Высокая | 0.2 |
Технология «Хитрый клин»: Пошаговый алгоритм
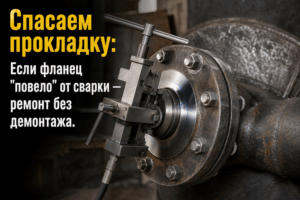
Суть метода заключается в использовании трех или четырех симметрично расположенных клиньев, изготовленных из инструментальной стали или обрезков высокопрочного крепежа.
- Подготовка фаски. Перед началом работ кромки трубы и воротника фланца должны быть зачищены до металлического блеска на ширину не менее 20 мм (согласно СП 42-102-2004 для газопроводов).
- Первичное совмещение. Фланец прикладывается к трубе. Между конусом воротника и торцом трубы вставляются клинья.
- Выставление «нуля». Легкими ударами молотка по клиньям регулируется вылет фланца. Контроль осуществляется угольником в двух перпендикулярных плоскостях. Задача — добиться того, чтобы зеркало фланца было строго перпендикулярно оси трубы (допуск 1 мм на 100 мм диаметра).
- Фиксация и зазор. После достижения идеальной соосности, между клиньями ставятся 4 прихватки (длиной 10-30 мм каждая). Клинья при этом удерживают конструкцию от температурных деформаций при остывании первой прихватки.
- Демонтаж. Клинья выбиваются только после того, как сформирован корень шва на 50% окружности.
Особенности для полиэтиленовых систем (ПНД)
Хотя термин «приварной фланец встык» чаще относится к стали, в сетях ПНД (водоснабжение и канализация) используется аналогичный узел: втулка под фланец (бурт) и свободный стальной фланец. Здесь центровка не менее важна. При использовании сварочных аппаратов для стыковой сварки (например, стыковых машин Georg Fischer или отечественных аналогов), роль «клина» выполняет центрирующее устройство аппарата. Однако при монтаже на электросварных муфтах (ГОСТ Р 58121.3) точность выставления втулки относительно трубы определяет долговечность всего узла. Осевой перекос приведет к тому, что при затяжке болтов фланец будет работать на излом, что вызовет трещину в теле втулки ПНД.
Инженерные выводы и рекомендации
- Для проектировщиков: При проектировании узлов в камерах диаметром менее 1500 мм необходимо предусматривать использование воротниковых фланцев с увеличенной длиной воротника, чтобы минимизировать влияние термического воздействия на уплотнительные поверхности и облегчить работу монтажникам.
- Для прорабов и мастеров: Метод «хитрого клина» оправдан на диаметрах до 400 мм. На больших диаметрах (от 500 мм и выше) эллипсность трубы невозможно исправить без мощного винтового центратора.
- Контроль качества: После сварки обязателен визуально-измерительный контроль (ВИК) и проверка зеркала фланца на отсутствие «тарельчатости» (деформации плоскости из-за перегрева).
Использование проверенных временем «хитрых» приемов в сочетании с современным оборудованием — это и есть тот самый профессиональный подход, который мы в компании «Наружные трубопроводы» транслируем нашим партнерам. Качественные комплектующие (задвижки, краны ПНД, электросварные фитинги) работают на 100% только при соблюдении технологии монтажа.
Часто задаваемые вопросы (FAQ)
В: Можно ли использовать метод клина при монтаже газопровода высокого давления?
О: Да, метод допустим для центровки, так как он не нарушает целостность металла. Однако после постановки прихваток клинья должны быть удалены, а корень шва выполнен в полном соответствии с технологической картой сварки (РД 03-606-03). Контроль шва в этом случае обязателен методом РК или УЗК.
В: Почему нельзя просто прихватить фланец в четырех точках без клиньев?
О: При остывании сварная прихватка «тянет» металл. Без жесткой фиксации клиньями первый же прихват перекосит фланец на 2-3 градуса, что на диаметре 300 мм даст отклонение зеркала в несколько миллиметров. Исправить это потом можно только срезанием фланца.
В: Подходит ли этот метод для нержавеющих фланцев?
О: Для нержавеющей стали (например, 12Х18Н10Т) использовать клинья из углеродистой стали нельзя — это вызовет контактную коррозию. Клинья должны быть изготовлены из того же материала, что и трубопровод.
В: Как влияет «нулевой зазор» на прочность шва по ГОСТ 16037-80?
О: Важно разделять «нулевой зазор» как отсутствие смещения осей и технологический зазор под сварку. Если выставить фланец совсем без зазора (вплотную), вы не получите качественного провара корня. Клин помогает выставить соосность, но между торцами должен оставаться зазор 2-4 мм.
В: Есть ли альтернатива клиньям при работе с ПНД трубами?
О: Для ПНД труб лучше использовать специализированные позиционеры для электросварных муфт. Они надежно фиксируют втулку и трубу, исключая провис во время остывания сварного шва, что критично для герметичности.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд