Как правильно приварить заглушку: секреты, чтобы не «выдавило» на гидроиспытаниях
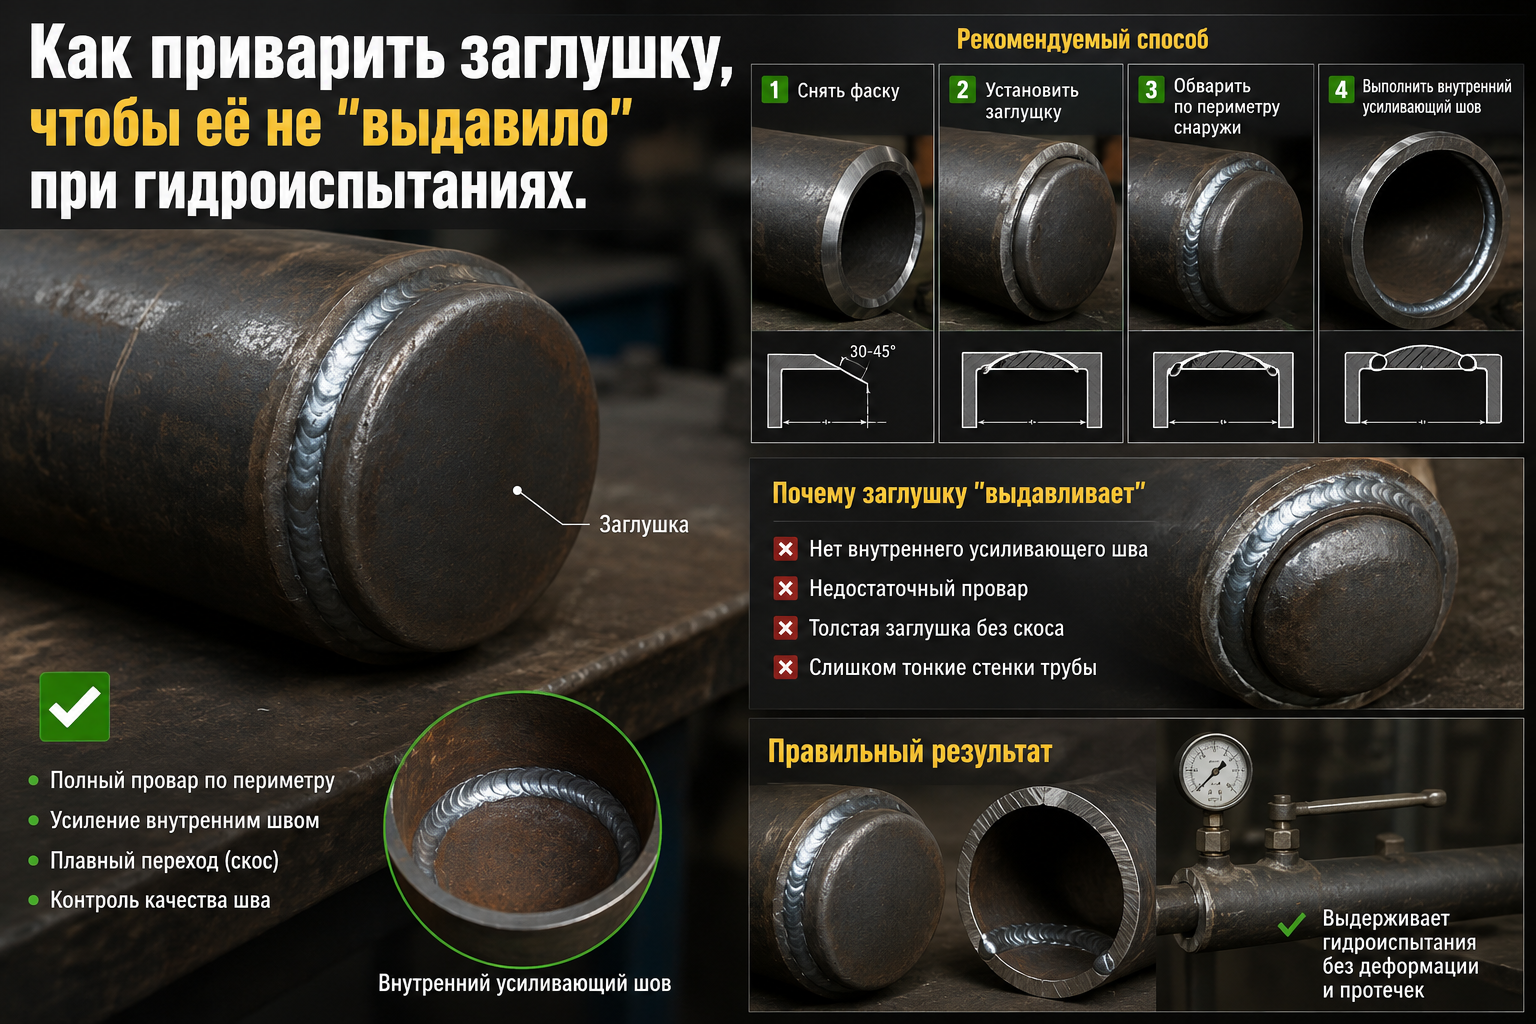
Как приварить заглушку, чтобы её не «выдавило» при гидроиспытаниях: инженерный разбор и регламенты
Гидравлические испытания (опрессовка) — это «момент истины» для любого монтажника наружных инженерных сетей. Согласно СП 31.13330.2012 (Водоснабжение. Наружные сети и сооружения), испытательное давление для полиэтиленовых (ПНД) трубопроводов часто превышает рабочее в 1,25–1,5 раза. Для магистралей с рабочим давлением 1,0 МПа (PN10) проверочное давление может составлять 1,5 МПа (15 атмосфер).
В моей практике руководителя и бывшего сварщика ПНД труб я неоднократно видел последствия пренебрежения технологией монтажа временных или постоянных заглушек. «Выстрелившая» заглушка — это не просто сорванные сроки и убытки на повторный выезд лаборатории. Это кинетическая энергия, способная разрушить бетонный упор, повредить соседние коммуникации и нанести тяжелые травмы персоналу. Проблема актуальна из-за массового перехода на полиэтилен ПЭ 100 и ПЭ 100-RC, где высокие коэффициенты линейного расширения и требования к качеству сварки не прощают ошибок «на глаз».
Критический анализ: почему «вылетают» заглушки?
Проблема имеет три критических аспекта, которые часто вступают в противоречие на строительной площадке.
- Технологический аспект: пренебрежение подготовкой поверхности.
Основная причина разрушения электросварного соединения (заглушки или муфты с литой заглушкой) — наличие оксидного слоя. ПНД на воздухе мгновенно окисляется. Если не снять 0,2 мм верхнего слоя с трубы перед сваркой электросварным фитингом, молекулярная диффузия не произойдет. Вместо монолитного соединения получается «склейка», которая держится на трении до первого серьезного скачка давления. По данным экспертной аналитики, до 70% отказов при гидроиспытаниях связаны именно с отсутствием механической очистки (циклевания). - Регуляторный аспект: нормы против реальности.
СП 42-103-2003 и ГОСТ Р 58121.3 жестко регламентируют условия сварки: температура, отсутствие влаги, использование позиционеров. Однако на практике временные заглушки для опрессовки часто варят «на весу» или в обводненных траншеях. Отсутствие фиксации (позиционирования) трубы и фитинга приводит к возникновению напряжений в остывающем шве, что снижает расчетную прочность соединения на 30–40%. - Экономический аспект: цена «быстрых» решений.
Желание сэкономить на времени остывания — главный враг качества. Согласно технологическим картам производителей (например, Georg Fischer или Fox), время остывания электросварной муфты d110 мм составляет около 20 минут, а до подачи полного давления — не менее 2 часов. Монтажники часто начинают закачку воды сразу после того, как пластик перестал быть горячим на ощупь. Внутренние напряжения в этот момент еще не распределены, что и приводит к «выдавливанию» заглушки при достижении порога в 10–12 бар.
Сравнение методов герметизации окончаний трубопроводов
Для выбора оптимального решения при проведении испытаний необходимо понимать разницу в характеристиках применяемых узлов.
| Метод герметизации | Тип соединения | Макс. давление (краткоср.) | Требование к доп. упорам | Основной риск |
|---|---|---|---|---|
| Электросварная заглушка | Неразъемное (диффузия) | До 25 бар (SDR 11) | Минимальные | Некачественное циклевание трубы |
| Фланец ПНД + Стальная заглушка | Разъемное (болтовое) | До 16 бар | Обязательны при d > 315 мм | Перекос прокладки, недотяг болтов |
| Компрессионная заглушка (цанга) | Механическое | До 10-16 бар (до d110) | Критически важны | Вырывание трубы из зацепного кольца |
| Литой спигот (в стык) | Неразъемное (стыковая сварка) | Согласно SDR трубы | Не требуются | Ошибки в параметрах давления сварки |
Как видно из таблицы, наиболее надежным способом для высоких давлений (особенно на газопроводах и магистральных водоводах) является электросварная заглушка или литая заглушка, приваренная стыковым аппаратом. Механические соединения (цанги) допустимы только на малых диаметрах и требуют обязательного внешнего упора, так как осевое усилие при 15 барах на диаметре 110 мм составляет около 1,4 тонны.
Практические рекомендации по сварке и фиксации
Чтобы исключить «вылет» заглушки, необходимо придерживаться жесткого алгоритма, выработанного годами работы на объектах Санкт-Петербурга и Ленинградской области.
1. Подготовка зоны сварки
Использование ручного скребка (цикли) обязательно. Использование наждачной бумаги запрещено, так как абразив внедряется в полиэтилен и препятствует сварке. Обезжиривание необходимо проводить только специальными салфетками (изопропиловый спирт 90%+). Обычный спирт или растворители могут оставлять жирную пленку. Согласно ГОСТ Р ИСО 12176-2, параметры сварки должны считываться сканером со штрих-кода фитинга — ручной ввод часто приводит к ошибкам в вольтаже.
2. Соблюдение соосности и фиксация
При сварке электросварной заглушки труба должна быть закреплена в позиционере. Это исключает деформацию муфты под весом самой заглушки или изгиба трубы. Если позиционера нет, необходимо обеспечить временные опоры, исключающие малейшее шевеление узла в процессе нагрева и остывания.
3. Учет времени остывания
Это критический момент. ПЭ трубы имеют «память» и высокую теплоемкость. Согласно СП 40-102-2000, время охлаждения должно соблюдаться неукоснительно. Для труб диаметром более 225 мм я рекомендую увеличивать паспортное время остывания на 15–20%, если работы ведутся в жаркое время года.
4. Монтаж упоров
Даже идеально приваренную заглушку на больших диаметрах (от 315 мм и выше) может сорвать за счет колоссального осевого давления. СП 31.13330.2012 обязывает устанавливать временные или постоянные бетонные упоры в местах поворотов и окончаний трубопровода. При гидроиспытаниях в траншее заглушку часто упирают в стенку траншеи через распределительный деревянный щит и стальные балки.
Выводы для инженеров и заказчиков
Надежность узла с заглушкой при гидроиспытаниях держится на «трех китах»:
- Инструментальный контроль: использование качественных труборезов, профессиональных скребков и исправных сварочных аппаратов с протоколированием.
- Дисциплина техпроцесса: соблюдение времени циклевания, обезжиривания и, главное, остывания.
- Инженерный расчет: понимание того, что заглушка — это поршень, на который давит вода. Расчет осевых нагрузок и установка упоров — прямая обязанность производителя работ.
Соблюдение этих правил позволяет проходить проверки лаборатории с первого раза, экономя бюджет и сохраняя репутацию профессионального строителя.
Часто задаваемые вопросы (FAQ)
В: Можно ли использовать электросварную заглушку повторно, если ее аккуратно отрезать?
О: Нет. Электросварной фитинг — это одноразовое изделие. При нагреве закладная спираль вплавляется в полиэтилен. Повторное использование невозможно технически и запрещено регламентами ГОСТ Р 58121.3, так как геометрия и свойства спирали безвозвратно меняются.
В: Что делать, если во время сварки заглушки отключилось электричество?
О: Если аппарат выдал ошибку и процесс прерван, фитинг считается бракованным. Допускается повторная сварка только после полного остывания (минимум 1-2 часа) и только если это разрешено производителем фитинга (некоторые бренды позволяют повторный цикл нагрева, если не было смещения). Однако для ответственных участков я рекомендую заменить фитинг.
В: Нужно ли снимать стружку с литой заглушки (спигота) перед сваркой в стык?
О: При стыковой сварке торцеватель аппарата автоматически снимает слой материала, обеспечивая чистоту и плоскостность. Дополнительное циклевание поверхности «тела» заглушки не требуется, в отличие от муфтовой сварки.
В: Какое давление выдержит компрессионная (пластиковая) заглушка d63?
О: Качественные компрессионные фитинги (например, Unidelta или Poelsan) рассчитаны на PN16. При гидроиспытаниях они могут выдержать кратковременно до 20–24 бар, но только при условии, что труба вставлена до упора, а зажимное кольцо («цанга») не изношено. Для магистральных сетей я рекомендую использовать только сварные варианты.
В: Обязательно ли удалять маркировку (краску/принт) с трубы в месте приварки заглушки?
О: Да, обязательно. Маркировка наносится краской или лазером, что является инородным слоем. При сварке электросварным фитингом в этом месте не произойдет диффузии, и образуется микроканал для утечки. Снятие оксидного слоя скребком автоматически удаляет и маркировку.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд