Приварной фланец: Как выбрать идеальный шов — «сплошняком» или «прерывистым»? Узнайте мнение экспертов!
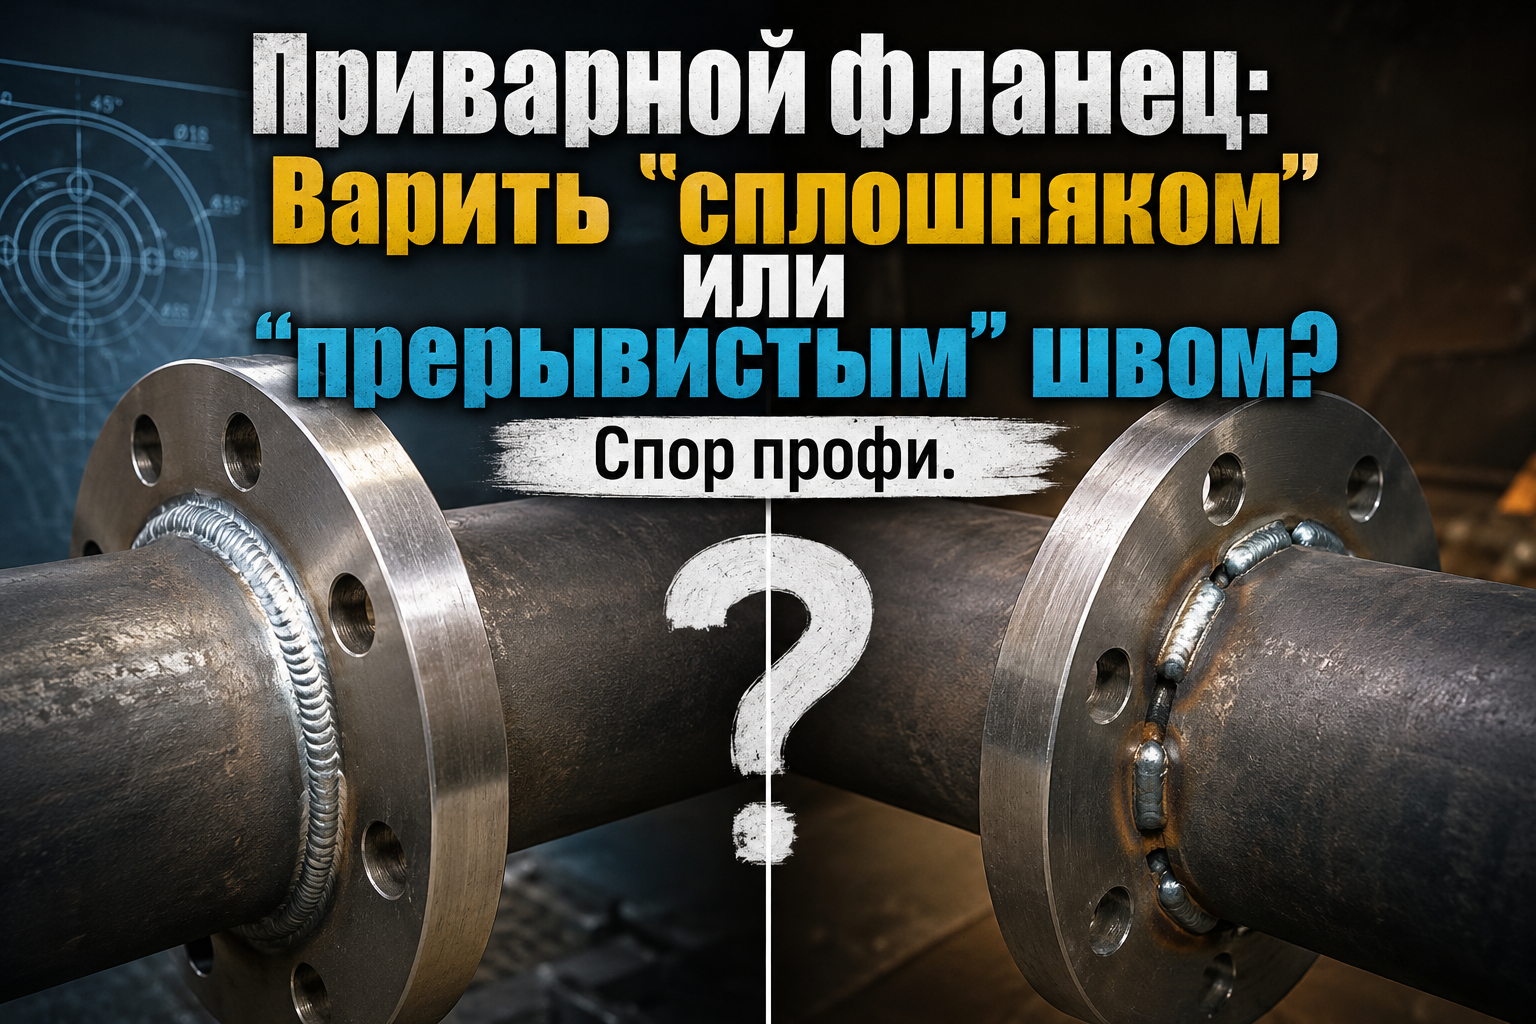
Приварной фланец: Варить «сплошняком» или «прерывистым» швом? Спор профи
В профессиональной среде монтажников наружных инженерных сетей дискуссия о способе приварки стальных фланцев к трубе не утихает десятилетиями. На первый взгляд, вопрос кажется тривиальным, однако за ним стоят фундаментальные принципы гидродинамики, материаловедения и промышленной безопасности. Ошибка в выборе технологии сварки приварного фланца — это не просто риск «подкапывания», а потенциальная техногенная авария с колоссальными убытками.
Статистика аварийности на узлах запорной арматуры показывает, что до 35% протечек на стальных участках трубопроводов вызваны именно нарушением технологии формирования сварного шва в месте сопряжения «труба-фланец». Использование «прихваток» или прерывистых швов там, где регламентирован сплошной провар, ведет к ускоренной щелевой коррозии и потере механической прочности узла при гидроударах.
Инженерно-технический контекст проблемы
Суть спора обычно сводится к двум типам фланцев: стальным плоским приварным (ранее ГОСТ 12820-80, ныне тип 01 по ГОСТ 33259-2015) и стальным приварным встык (воротниковым, тип 11 по ГОСТ 33259-2015). Если с воротниковыми фланцами всё однозначно — они варятся встык одним сплошным равнопрочным швом, то при монтаже плоских фланцев некоторые «умельцы» пытаются сэкономить электроды и время, накладывая прерывистые швы, особенно на внутренней стороне фланцевого кольца.
Основные аргументы сторонников «облегченной» сварки — это снижение термических деформаций зеркала фланца и экономия расходных материалов. Однако с точки зрения СП 31.13330.2012 (Водоснабжение. Наружные сети и сооружения) и СП 62.13330.2011 (Газораспределительные системы), трубопровод должен обладать расчетной прочностью и герметичностью в течение всего срока эксплуатации, что невозможно гарантировать при отсутствии сплошного контура сварки.
Критический анализ: Технологический и регуляторный аспекты
Сварка плоского фланца (тип 01) предполагает выполнение двух угловых швов: внешнего и внутреннего. Согласно ГОСТ 16037-80 (Соединения сварные стальных трубопроводов), тип соединения Ф-1 (фланец с трубой) требует наложения сплошного герметичного шва.
- Герметичность и давление. Приварной фланец является элементом, работающим под давлением. Прерывистый шов не обеспечивает герметичности соединения. Даже если внешний шов сделан «сплошняком», а внутренний — «пунктиром», в полость между трубой и внутренним зеркалом фланца неизбежно попадает транспортируемая среда (вода или газ).
- Щелевая коррозия. Это главный «тихий убийца» трубопроводов. Если внутренний шов не герметичен, агрессивная среда проникает в зазор между зеркалом фланца и стенкой трубы. В условиях отсутствия циркуляции там развиваются застойные зоны, вызывающие стремительное разрушение металла. Через 3–5 лет такой фланец может просто сорвать с трубы под давлением, так как несущая способность металла будет уничтожена коррозией.
- Механическая прочность. Фланцевое соединение испытывает не только внутреннее давление, но и изгибающие моменты, вибрации от работы насосного оборудования и температурные расширения. Сплошной шов распределяет нагрузку равномерно по всему периметру. Прерывистый шов создает концентраторы напряжений в точках окончания сварки, что ведет к образованию трещин.
Ниже представлена сравнительная таблица характеристик двух подходов к сварке плоских фланцев.
| Параметр сравнения | Сплошной двухсторонний шов (Норматив) | Прерывистый шов (Нарушение) | Требования ГОСТ/СП |
|---|---|---|---|
| Герметичность | 100% гарантия при контроле качества | Нулевая (риск утечек через микротрещины) | ГОСТ 33259-2015, полная герметичность |
| Коррозийная стойкость | Высокая (отсутствие доступа среды к зазору) | Критически низкая (риск щелевой коррозии) | СП 28.13330.2017 (Защита от коррозии) |
| Механическая надежность | Выдерживает расчетные гидроудары и вибрации | Риск разрушения при скачках давления | ГОСТ 16037-80 (тип соединения Ф-1) |
| Сложность монтажа | Требует высокой квалификации и времени | Мнимое упрощение работы | СП 48.13330 (Организация строительства) |
| Срок службы узла | 25–50 лет | 3–7 лет до появления свищей | Соответствует проектному сроку эксплуатации |
Экономическая целесообразность: Мифы и реальность
Часто подрядчики обосновывают прерывистую сварку «экономией». Разберем на цифрах. При сварке фланца Ду 100 экономия электродов составит не более 50–100 рублей, а времени — около 10–15 минут. Стоимость же аварийного выезда бригады для замены сгнившего фланцевого соединения на действующем водоканале в Санкт-Петербурге или Ленобласти начинается от 50 000 рублей, не считая убытков от остановки водоснабжения или штрафов за утечку газа.
Для газопроводов (согласно ПБ 12-529-03 и актуальным правилам безопасности систем газораспределения) любой шов, не обеспечивающий 100% герметичность и прочность, является браком и подлежит немедленному устранению. Использование прерывистых швов на газе — это уголовная ответственность.
Технологические нюансы правильной сварки
Чтобы избежать деформации фланца при сплошной сварке, профессионалы используют методику «обратноступенчатого» шва или сварку в шахматном порядке секторами. Это позволяет равномерно распределить тепловое вложение.
Основные этапы монтажа по ГОСТ:
- Подготовка: Очистка торца трубы и фланца от ржавчины и окалины до металлического блеска.
- Центровка: Зазор между трубой и зеркалом фланца должен соответствовать ГОСТ 16037-80. Угольником проверяется перпендикулярность фланца к оси трубы.
- Прихватка: Выполняется в 3–4 точках симметрично.
- Внешний шов: Накладывается сплошным валиком. Катет шва (K) должен соответствовать толщине стенки трубы, но не менее расчетных значений проекта.
- Внутренний шов: Фланец типа 01 (плоский) приваривается изнутри. Важно следить, чтобы сварка не повредила уплотнительную поверхность (зеркало) фланца. Брызги металла должны быть удалены.
Выводы для профессионалов
Спор о «прерывистом шве» — это спор между дилетантским подходом и инженерной грамотностью. В системе наружных инженерных сетей, где нагрузки на узлы максимальны, допустим только один вариант — сплошной двухсторонний провар (для плоских фланцев) или сплошной стыковой шов (для воротниковых).
Рекомендации заказчикам и технадзору:
- Всегда проверяйте наличие внутреннего шва на плоских фланцах. Его отсутствие — грубейшее нарушение технологии.
- Требуйте зачистки швов от шлака. Под шлаком часто скрываются поры и непровары, которые «потекут» при первом же испытании давлением согласно СП 73.13330.2016.
- Для ответственных участков (газ, магистральный водовод) используйте воротниковые фланцы (тип 11) — они технологичнее и надежнее в плане контроля сварного соединения (допускают ультразвуковую дефектоскопию в полном объеме).
Часто задаваемые вопросы (FAQ)
В: Можно ли варить фланец только с одной стороны, если давление в сети низкое (до 3 атм)?
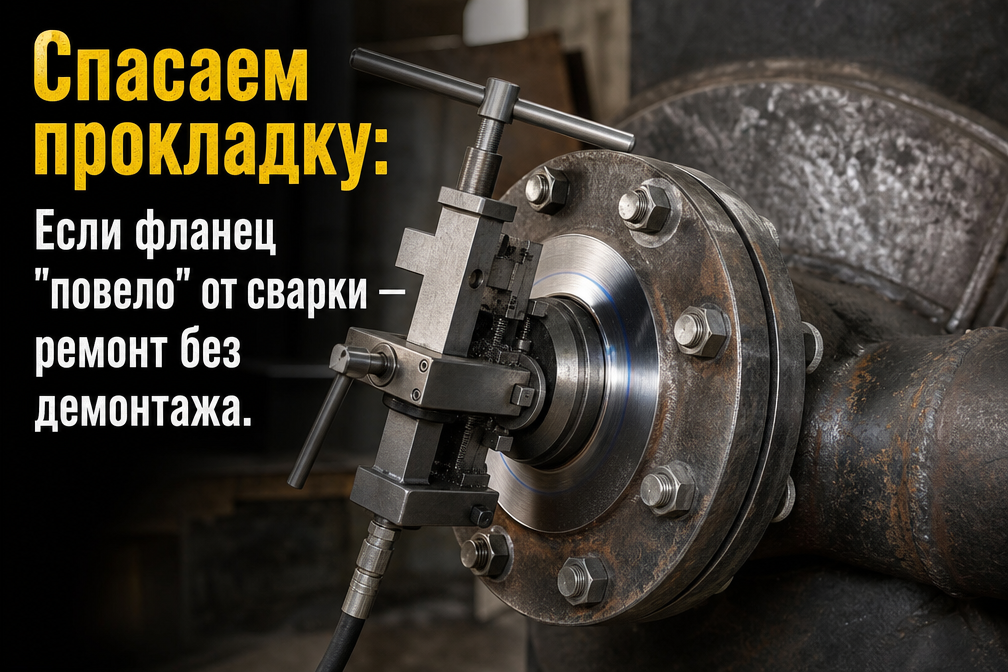
О: Нет. Согласно ГОСТ 16037-80, плоский фланец приваривается двумя швами — внешним и внутренним. Односторонний шов не обеспечивает жесткости соединения, и фланец может «повести», что приведет к разгерметизации прокладки. Кроме того, внутренняя полость без шва станет очагом коррозии.
В: Какой катет шва должен быть при сварке фланца по ГОСТ 33259-2015?
О: Катет углового шва обычно принимается равным толщине стенки трубы (S), но не более 1,2S. Точные значения определяются проектной документацией на основании расчета на прочность. Избыточный катет шва также вреден, так как вызывает лишние внутренние напряжения.
В: Нужно ли варить внутренний шов у воротникового фланца?
О: Нет, воротниковый фланец (тип 11) приваривается встык к торцу трубы одним сплошным кольцевым швом. Внутренний шов там физически невозможен и не требуется по технологии. Это одно из главных преимуществ воротниковых фланцев перед плоскими.
В: Как избежать «поводки» зеркала фланца при сплошной сварке?
О: Используйте приспособления для центровки и ведите сварку короткими участками с разных сторон (диаметрально противоположно), давая металлу остывать. Для фланцев больших диаметров рекомендуется сварка двумя сварщиками одновременно с двух сторон.
В: Является ли прерывистый шов основанием для отказа в приемке объекта?
О: Да, безусловно. Согласно СП 42.101-2003 (для газа) и общим нормам приемки инженерных систем, нарушение герметичности и целостности сварных соединений является критическим дефектом. Технический надзор обязан потребовать переварки узла.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд