Сварка ПНД в сложных условиях: 5 советов по работе в ограниченных пространствах и приямках
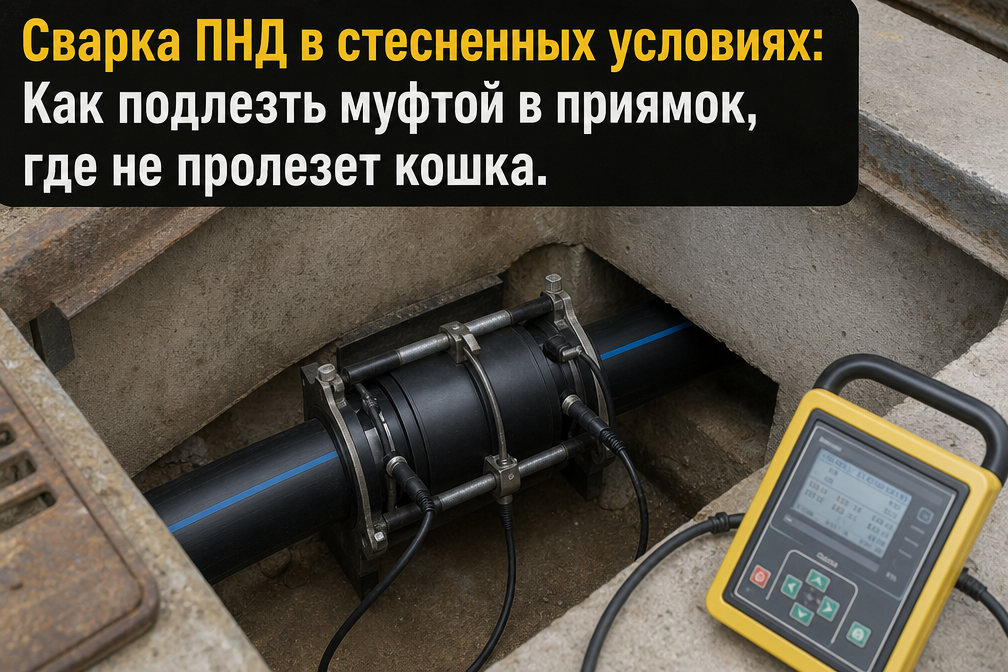
Сварка ПНД в стесненных условиях: Как подлезть муфтой в приямок, где не пролезет кошка
Строительство наружных инженерных сетей в условиях плотной городской застройки Санкт-Петербурга и Ленинградской области — это всегда вызов профессионализму монтажной бригады и инженера. Одной из самых острых проблем при прокладке и ремонте водопроводов и газопроводов из полиэтилена низкого давления (ПНД) является выполнение качественных неразъемных соединений в крайне ограниченном пространстве. Ситуации, когда сварка должна быть произведена в приямке, узком шурфе или подвальном помещении, где расстояние от трубы до стенки канала составляет менее 15–20 см, встречаются повсеместно.
Проблема «стесненных условий» — это не просто неудобство монтажника. Это критический фактор, напрямую влияющий на надежность всей системы. Нарушение технологии очистки трубы, неправильное позиционирование электросварной муфты или недостаточное удаление оксидного слоя из-за отсутствия места для маневра инструментом ведут к скрытым дефектам. Последствия проявляются не сразу: через 6–12 месяцев после ввода в эксплуатацию под воздействием циклической нагрузки или сезонных подвижек грунта некачественный стык дает течь. В случае с газораспределительными сетями (ГРО) цена такой ошибки — техногенная катастрофа.
Технологический и нормативный анализ проблемы
Согласно СП 399.1325800.2018 (системы водоснабжения и канализации из полимерных материалов) и СП 42-103-2003 (проектирование и строительство газопроводов из ПНД), качество сварного соединения должно быть эквивалентно прочности самой трубы. Однако на практике обеспечить это в узком приямке крайне сложно.
Существует три основных аспекта, которые вступают в противоречие при работе в стесненных условиях:
- Регуляторный аспект: Нормативы требуют строгого соблюдения этапов подготовки поверхности. ГОСТ Р 58121.3 предписывает обязательное механическое снятие оксидного слоя на глубину 0,1–0,3 мм. В узком пространстве стандартный вращающийся скрепер (позиционер) часто просто не помещается между трубой и дном траншеи. Это провоцирует монтажников переходить на ручную циклевку, которая в 70% случаев выполняется неравномерно, оставляя «лысые» участки оксидной пленки, препятствующие диффузии материала на молекулярном уровне.
- Технологический аспект: Электросварные муфты требуют идеальной соосности. Малейший перекос трубы в муфте при нагреве приводит к вытеканию расплава внутрь трубопровода или наружу через торцы. Если в свободном котловане можно использовать громоздкие выравнивающие зажимы, то в узком шурфе монтажники часто пренебрегают фиксацией, полагаясь на «глазомер», что недопустимо для ПНД труб диаметром свыше 110 мм.
- Экономический аспект: Расширение приямка в условиях города часто невозможно из-за смежных коммуникаций (кабели связи, силовые линии, теплосети). Стоимость ручной разработки грунта или вызова спецтехники для расширения рабочей зоны может увеличить бюджет объекта на 20–40%. Компании вынуждены искать технологические решения, позволяющие «подлезть» муфтой без потери качества сварки.
Особое внимание стоит уделить оборудованию. Использование аппаратов с массивными кабелями и крупногабаритными разъемами (например, старые модели «Трасса-М» или импортные аналоги прошлых поколений) в узких местах практически невозможно. Современный подход требует компактных сварочных аппаратов с Г-образными наконечниками и гибкими кабелями, которые могут работать под углом.
Сравнение методов монтажа ПНД в стесненных условиях
Для понимания оптимального выбора технологии в зависимости от доступного пространства, мы подготовили сравнительный анализ наиболее востребованных решений.
| Метод соединения | Минимальный зазор от трубы (мм) | Требуемое оборудование | Надежность (SDR 11/17) | Ремонтопригодность в узле |
|---|---|---|---|---|
| Электросварная муфта | 100–150 | Сварочный аппарат ЗН, компактный скрепер | Высокая (неразъемное) | Средняя (требует вырезания участка) |
| Стыковая сварка | 500+ | Стыковой аппарат (центратор) | Высокая | Низкая (требует длинного участка трубы) |
| Компрессионная муфта | 50–80 | Гаечный ключ, руки | Низкая (только для малых P) | Высокая (легкая замена) |
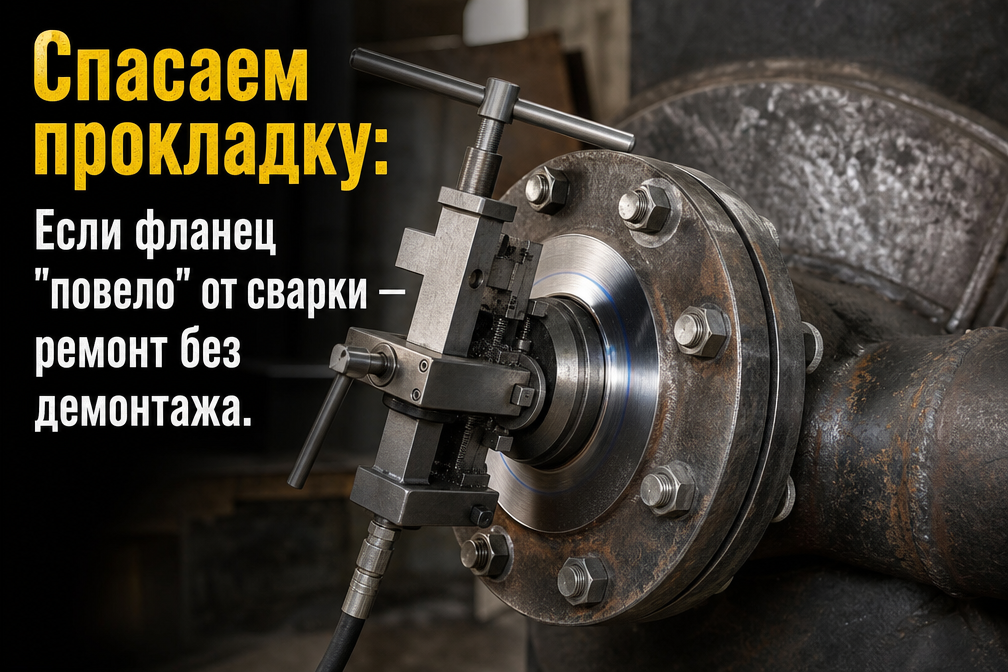
| Фланцевое соединение | 200–300 | Ключи, втулка под фланец | Средняя/Высокая | Высокая (замена прокладки) |
| Муфта типа «Gebo» | 50–70 | Рожковые ключи | Средняя (для ремонта) | Высокая |
Как видно из таблицы, электросварная муфта является «золотой серединой» между надежностью и компактностью рабочего места. Однако её применение требует специфического инструментария для подготовки. Если вы не можете провернуть механический скрепер вокруг трубы, необходимо использовать специализированные ленточные скреперы или компактные ручные циклы с ограничителем глубины реза.
Инженерные хитрости: как победить тесноту
Когда пространство ограничено настолько, что «не пролезет кошка», опытные начальники участков применяют стратегию «предсборки». Часть узлов (тройники, задвижки, переходы) сваривается на поверхности, а в приямке выполняется всего один-два «замыкающих» стыка.
При работе с муфтами в узких местах критически важна очистка. Пыль и влага со стенок приямка мгновенно попадают на подготовленную зону. Использование защитных чехлов и специальных салфеток, пропитанных изопропиловым спиртом (согласно ГОСТ ISO 12176-1), — это не рекомендация, а закон. Даже отпечаток пальца в зоне нагрева может стать причиной свища при давлении в 10–16 бар.
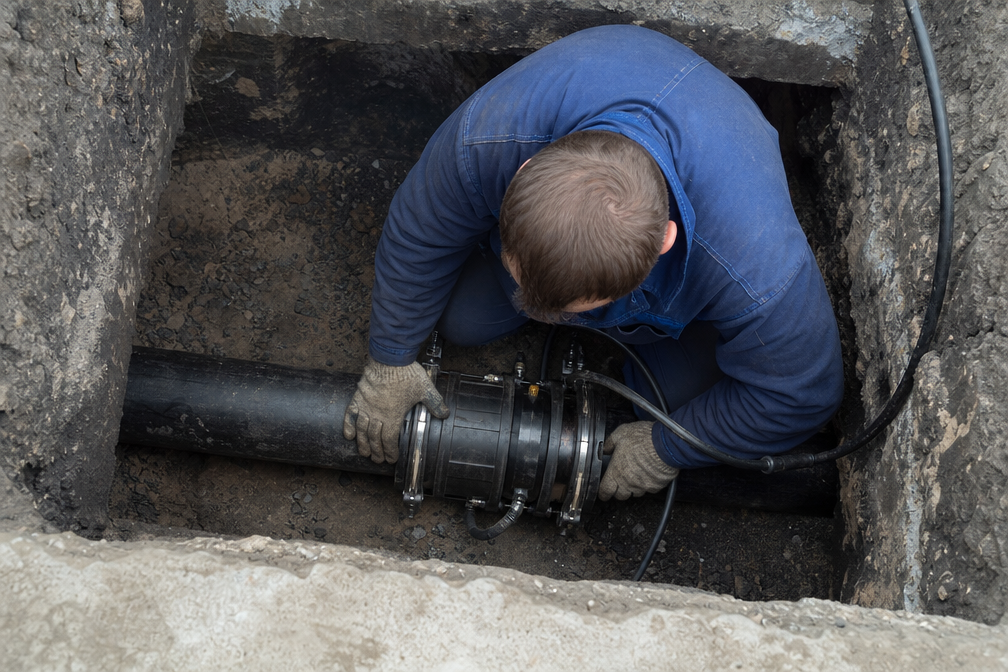
Практические рекомендации по работе в шурфах и колодцах
Для обеспечения качества сварки ПНД в условиях дефицита пространства необходимо следовать следующему алгоритму:
- Подготовка зоны доступа: Если невозможно расширить приямок по горизонтали, следует углубить его под местом сварки на 20–30 см. Это создаст «карманы» для рук монтажника и позволит муфте свободно вращаться при позиционировании.
- Выбор фитингов с большой зоной сварки: В стесненных условиях лучше использовать премиальные муфты (например, Frialen или проверенные отечественные бренды с открытой спиралью). Они имеют увеличенную зону прогрева и холодные зоны по краям, что прощает незначительные осевые отклонения, неизбежные при работе «на весу».
- Маркировка глубины посадки: Это критически важно. Поскольку вы не видите заднюю часть муфты в узком месте, вы должны нанести четкую метку маркером на трубу. Недосыл трубы в муфту — самая частая причина аварий на ПНД трубопроводах.
- Контроль охлаждения: В закрытых приямках и колодцах может наблюдаться повышенная влажность. Конденсат на остывающем стыке нарушает структуру кристаллической решетки полиэтилена. Стык должен остывать естественным путем, защищенный от сквозняков и капели.
Важно помнить, что современные электросварные фитинги оснащены индикаторами сварки. Однако в узком приямке их легко не заметить или случайно снести инструментом. Проверка протокола сварки, считанного с чипа муфты, является обязательным этапом контроля качества, согласно СП 42-101-2003.
Особенности сварки в подвалах и технических помещениях
При работе внутри зданий на вводах водопровода или газа, монтажники сталкиваются с проблемой близости фундамента. Здесь на помощь приходят «электрофузионные седёлки» (патрубки-накладки). Они позволяют сделать врезку в существующую сеть, требуя доступа только к одной стороне трубы. Это идеальное решение для ситуаций, когда труба вплотную прижата к стене.
При выборе запорной арматуры для таких узлов мы рекомендуем использовать ПНД-краны. В отличие от тяжелых чугунных задвижек, они свариваются с трубой в единую монолитную систему, что исключает необходимость обслуживания болтовых соединений в труднодоступных местах в будущем.
Часто задаваемые вопросы (FAQ)
В: Можно ли использовать ручной нож вместо скрепера, если в приямке совсем нет места?
О: Согласно СП 399.1325800.2018, необходимо удалять оксидный слой механически. Использование ножа не гарантирует равномерную глубину снятия слоя. Допускается использование ручной циклевки (специальным инструментом — циклей), но только при условии 100% контроля снятия стружки по всему периметру. Обычный нож может оставить глубокие борозды, которые станут концентраторами напряжений.
В: Что делать, если в приямок постоянно прибывает вода?
О: Сварка ПНД в воде категорически запрещена. Даже пар, образующийся при нагреве влажной трубы, создаст поры в шве. Необходимо организовать приямок для сбора воды (зумпф) и использовать дренажный насос. Зона сварки должна быть абсолютно сухой и чистой.
В: Как проверить качество сварки в узком месте, если визуальный осмотр затруднен?
О: Основной метод — контроль параметров по протоколу сварочного аппарата (время, напряжение, энергия). Также рекомендуется использовать зеркало для осмотра нижней части стыка на предмет выхода индикаторов сварки. Для ответственных объектов проводится ультразвуковой контроль (УЗК).
В: Обязательно ли использовать позиционер при сварке муфтой?
О: По нормативам — да. На практике в узких местах используются компактные ременные позиционеры или упоры. Главная задача — исключить перемещение труб во время фазы нагрева и охлаждения. Любое движение в эти 10–20 минут гарантированно приведет к браку.
В: Можно ли сваривать трубы разных производителей одной муфтой?
О: Да, если обе трубы соответствуют ГОСТ 18599-2001 (для воды) или ГОСТ Р 58121.2 (для газа) и имеют одинаковый показатель текучести расплава (ПТР). Качественная муфта способна соединить трубы разных брендов, если соблюдена технология подготовки поверхности.
Заключение
Сварка ПНД в стесненных условиях — это проверка на честность перед самим собой и заказчиком. Здесь нельзя «срезать углы», ведь исправление ошибки в узком приямке обойдется в десятки раз дороже, чем аккуратная работа с первого раза. Мы в компании «Наружные трубопроводы» убеждены: правильный подбор оборудования и соблюдение нормативной базы — единственный путь к созданию долговечных инженерных систем в России.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд