7 секретов профессиональной сварки ПЭ труб: контроль температуры с помощью пирометра для идеального результата
В современных инженерных системах, будь то газоснабжение, водоснабжение или водоотведение, полиэтиленовые (ПЭ) трубы заняли доминирующую позицию благодаря своей коррозионной стойкости, долговечности и гибкости. Однако, весь потенциал материала может быть сведен на нет одним слабым звеном – некачественным сварным соединением. Инженерно-техническая проблема заключается не в самом факте соединения двух отрезков трубы, а в обеспечении гомогенности, прочности и герметичности стыка на протяжении всего срока эксплуатации трубопровода, составляющего 50 и более лет. Визуально приемлемый сварной шов может скрывать внутренние дефекты, такие как холодный спай, перегрев материала, включения и поры, которые со временем приведут к аварии. Поэтому профессиональный подход к сварке ПЭ труб — это не набор секретных приемов, а строгая, системная методология, основанная на глубоком понимании физики процесса и нормативных требований.
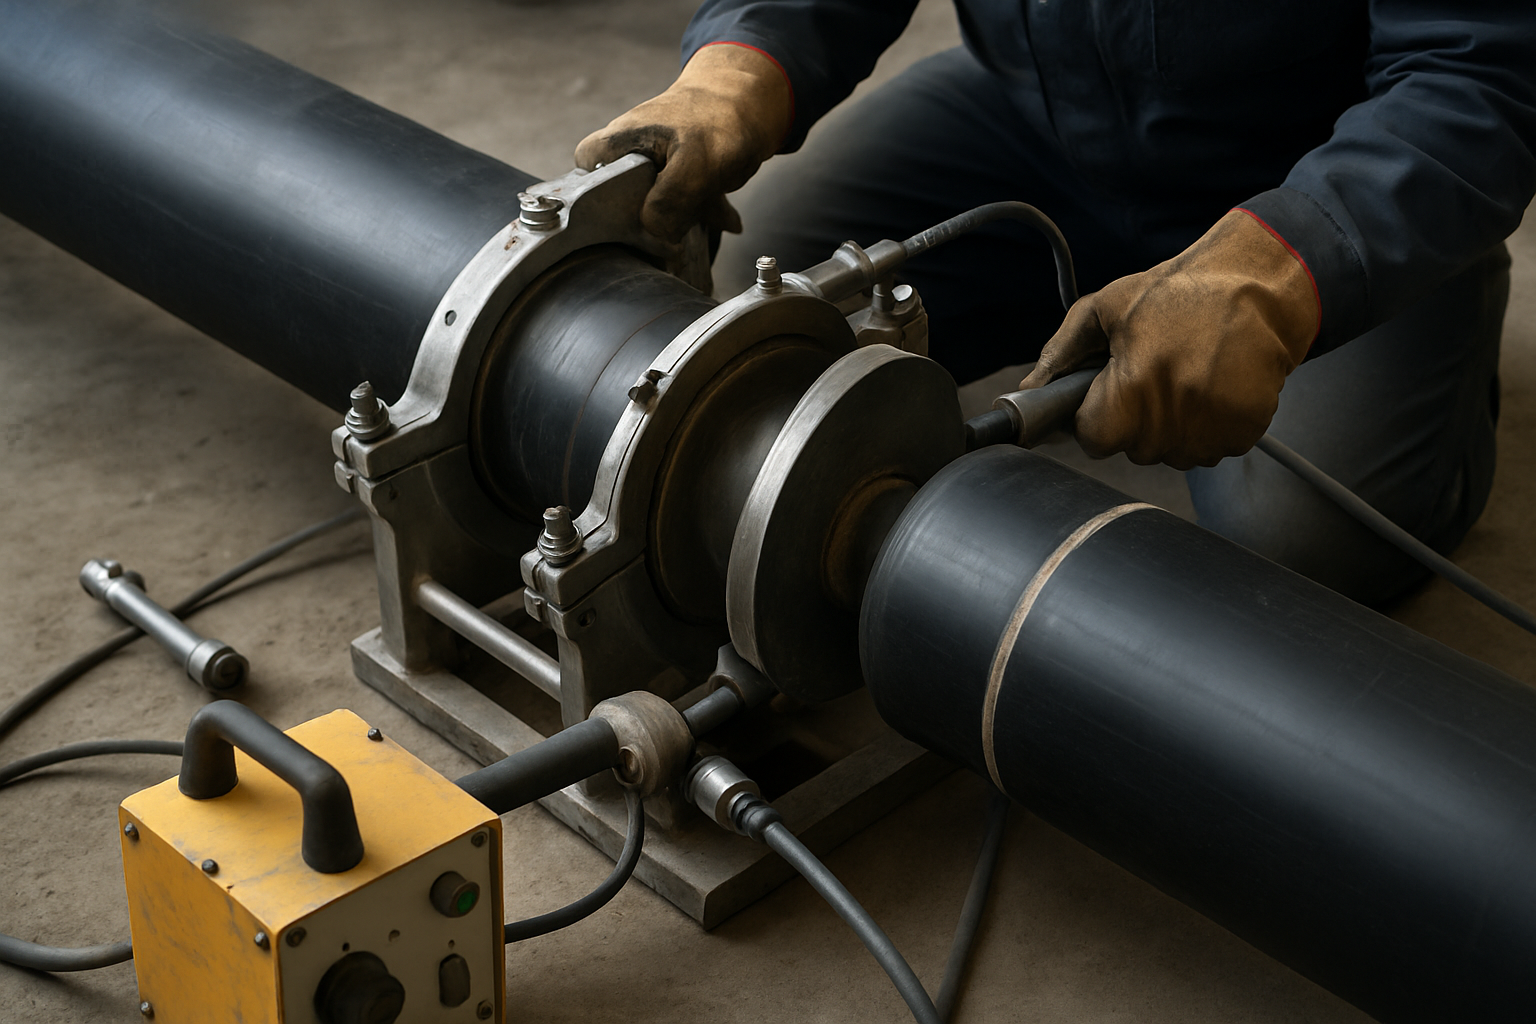
С технологической точки зрения, два основных метода соединения — сварка нагретым инструментом встык и сварка с помощью деталей с закладными электронагревателями (электромуфтовая сварка) — требуют неукоснительного соблюдения целого ряда критически важных параметров. При сварке встык, согласно ГОСТ Р 55276-2012 «Трубы и детали соединительные из термопластов для систем газоснабжения. Технические условия», ключевыми являются давление, время и температура нагревательного элемента. Распространенной ошибкой является доверие exclusivamente показаниям датчика сварочного аппарата. Профессионал понимает, что реальная температура на поверхности «зеркала» может отличаться из-за износа, загрязнения или неравномерного прогрева. Поэтому обязательным элементом становится периодический контроль температуры с помощью внешних измерительных приборов. В особо ответственных случаях, например, при сварке газопроводов высокого давления, для проверки равномерности прогрева нагревателя используется бесконтактный пирометр. Это позволяет исключить локальные зоны перегрева, ведущие к термической деструкции полиэтилена, или зоны недостаточного нагрева, приводящие к непровару. Не менее важна подготовка торцов: удаление оксидного слоя механическим торцевателем, обезжиривание и обеспечение соосности. Любое отклонение от протокола, прописанного в СП 42-101-2003 «Общие положения по проектированию и строительству газораспределительных систем из металлических и полиэтиленовых труб» и СП 62.13330.2011 «Газораспределительные системы», является потенциальной причиной будущего отказа. В электромуфтовой сварке, кажущейся более простой из-за автоматизации процесса, количество скрытых угроз не меньше. Главный враг здесь — оксидный слой на поверхности трубы, который невидим глазу, но полностью препятствует диффузии расплавленного полиэтилена. Механическая зачистка (скрайбирование) на заданную глубину является абсолютно обязательной операцией. Попытки заменить ее обезжириванием или протиркой ветошью — грубейшее нарушение технологии, гарантирующее некачественное соединение. Также критичны чистота зоны сварки, полное исключение попадания влаги и неподвижность соединения во время всего цикла сварки и, что особенно важно, остывания, время которого строго регламентировано производителем фитинга.
С регуляторной и экономической перспектив проблема выглядит иначе. Нормативная база (ГОСТы, СНиПы, СП) четко описывает требования к процессу сварки и качеству соединений. Однако на практике возникает конфликт между необходимостью соблюдения технологии, требующей времени и соответствующей квалификации персонала, и стремлением подрядчика к минимизации издержек и сокращению сроков строительства. Экономия на времени остывания, отказ от использования специальных палаток для защиты от осадков и пыли, использование неаттестованного оборудования и персонала — все это прямые экономические решения, которые снижают сиюминутную стоимость работ, но закладывают огромные будущие расходы на локализацию и устранение аварий, не говоря уже о репутационных и прямых финансовых потерях. Среди специалистов ведется давний спор о достаточности визуального контроля сварного шва. Профессиональное сообщество сходится во мнении, что визуальный осмотр грата (валика оплавления) при стыковой сварке позволяет отсечь лишь грубые нарушения технологии. Он не способен выявить внутреннюю структуру шва. Поэтому для ответственных объектов, в первую очередь газопроводов, обязательным является применение неразрушающих методов контроля, например, ультразвукового, как это предписано отраслевыми стандартами. В случае с электросварными фитингами, основным документом, подтверждающим качество, является протокол сварочного аппарата, который фиксирует все параметры процесса. Добросовестный производитель работ рассматривает этот протокол не как формальность для сдачи объекта, а как паспорт каждого соединения, гарантирующий его надежность.
Таким образом, профессионализм в сварке полиэтиленовых труб — это не интуиция или опыт «на глаз», а комплексный подход, синтезирующий три ключевых аспекта. Во-первых, это глубокое знание и безусловное соблюдение технологических карт и нормативных документов, от подготовки поверхности до полного завершения цикла остывания. Во-вторых, это использование исправного, аттестованного оборудования и инструментов контроля, включая периодическую проверку критических параметров, таких как температура и давление. В-третьих, это четкое осознание экономической целесообразности качественного выполнения работ: стоимость одного правильно выполненного стыка несоизмеримо ниже совокупных затрат на устранение последствий аварии, вызванной нарушением технологии. Успешная сварка ПЭ труб — это результат не столько ловкости сварщика, сколько инженерной дисциплины и ответственности на всех этапах производственного цикла, начиная от выбора качественных материалов и заканчивая строгим документальным подтверждением всех выполненных операций.

Именно такой системный и ответственный подход является основой деятельности компании «Наружные трубопроводы». Мы убеждены, что надежность инженерных сетей закладывается не только качеством самой трубы или фитинга, но и глубиной инженерной проработки каждого этапа, включая монтаж. Для партнеров, которые разделяют наши принципы и ищут в поставщике не просто продавца, а компетентного технического союзника, способного обеспечить проект материалами гарантированного качества и предоставить экспертную поддержку, мы предлагаем ознакомиться с номенклатурой и решениями на нашем официальном сайте. Перейдя по ссылке, вы найдете не только широкий ассортимент продукции для строительства наружных трубопроводов, но и подтверждение нашего профессионального кредо, направленного на повышение качества и долговечности инженерной инфраструктуры.
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд