Чек-лист прораба: 5 главных ошибок монтажников на трассе, которые мешают качеству работы
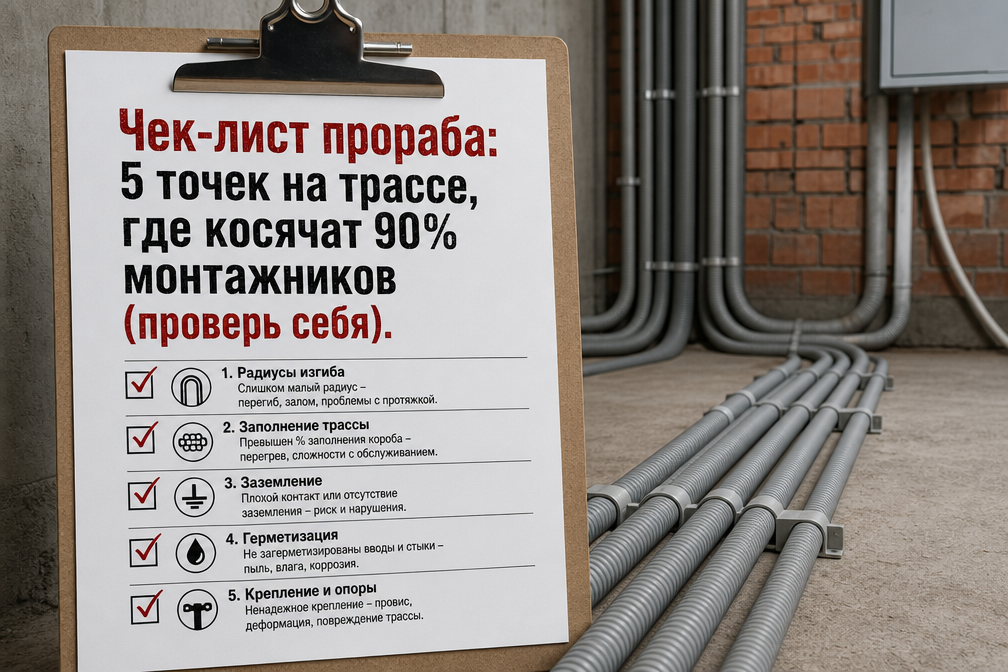
Чек-лист прораба: 5 точек на трассе, где косячат 90% монтажников (проверь себя)
Строительство наружных инженерных сетей — это область, где цена ошибки кратно превышает стоимость её предотвращения. В условиях плотной городской застройки Санкт-Петербурга и Ленинградской области, а также при прокладке магистральных газопроводов и систем водоотведения, малейшее отклонение от технологии монтажа превращается в «мину замедленного действия».
По статистике рекламаций и аварийных вызовов, более 90% инцидентов на трубопроводах из полиэтилена низкого давления (ПНД) связаны не с качеством материала, а с нарушением технологии производства работ. Проблема усугубляется дефицитом квалифицированных кадров: на объекты часто выходят бригады, привыкшие работать «по старинке», игнорируя требования СП 399.1325800.2018 (для полимерных систем) или СП 62.13330.2011 (для газораспределительных систем). Как результат — деформация труб под нагрузкой грунта, разгерметизация электросварных соединений и провалы асфальтового покрытия.
Для прораба или начальника участка критически важно понимать «узкие места», где линейный персонал чаще всего допускает брак. Данная статья — это подробный разбор пяти критических точек на трассе, подкрепленный нормативной базой и инженерными расчетами.
1. Подготовка основания и первичная обсыпка: «песчаный замок» или ловушка для трубы?
Согласно ГОСТ Р 54475 и СП 31.13330.2012, дно траншеи должно быть тщательно выровнено и не иметь включений камней, строительного мусора или мерзлых комьев земли размером более 20 мм. На практике монтажники часто игнорируют устройство песчаной подготовки толщиной 10–15 см, укладывая трубу ПНД непосредственно на материковый грунт.
Последствия ошибки:
Полиэтилен обладает свойством ползучести. Локальное давление острого камня на стенку трубы со временем приводит к образованию концентратора напряжений. Через 1–3 года в этом месте возникает точечный прокол или трещина.
Критическая ошибка №2 в этой точке — отсутствие послойного уплотнения пазух траншеи. Если грунт вокруг трубы не уплотнен до коэффициента 0,92–0,95, труба под весом вышележащих слоев и дорожной нагрузки принимает форму эллипса. При деформации более чем на 5% от наружного диаметра, риск разрыва швов и фитингов возрастает в геометрической прогрессии.
2. Снятие оксидного слоя: почему «протирка тряпочкой» губит электросварные фитинги
Электросварные фитинги (муфты, отводы, тройники) — это самые надежные элементы системы, но только при условии соблюдения технологии сварки. Главный враг здесь — оксидный слой на поверхности ПНД трубы. Под воздействием УФ-излучения и кислорода на поверхности полиэтилена образуется пленка с другой температурой плавления.
Многие монтажники ограничиваются обезжириванием трубы спиртовой салфеткой. Это грубейшее нарушение СП 42-103-2003. Оксидный слой должен удаляться механически — специальным скребком (циклей) на глубину 0,1–0,2 мм.
Инженерный нюанс:
Если оксидный слой не снят, происходит «холодная сварка». Визуально соединение выглядит герметичным, оно даже может пройти гидравлические испытания. Однако при первых же температурных колебаниях грунта или гидроударе молекулярная связь, которая не сформировалась должным образом, разрушается, и муфта «слетает» с трубы.
3. Фиксация и центровка: забытые позиционеры
При сварке электросварными муфтами критически важно исключить механические напряжения в узле во время нагрева и остывания. Монтажники часто варят «на весу» или подпорках из кирпичей.
Использование позиционеров (хомутов-центраторов) — это не прихоть, а требование регламентов ведущих производителей фитингов и нормативов. Позиционер удерживает соосность труб и предотвращает их смещение при расширении полиэтилена в зоне нагрева. Без фиксации расплавленная масса полиэтилена может вытечь наружу или внутрь трубы, что приведет к заужению проходного сечения или непровару.
Сравнительный анализ технических решений при строительстве наружных сетей
Для принятия верного решения на этапе проектирования и закупки, необходимо сравнить основные методы соединения и материалы. Ниже приведена таблица, отражающая ключевые характеристики для напорных сетей.
| Характеристика / Метод | Стыковая сварка (нагретым инструментом) | Электросварные фитинги (ЗН) | Фланцевое соединение (ВЧШГ/Сталь) | Компрессионные муфты (ПНД) |
|---|---|---|---|---|
| Нормативный документ | ГОСТ Р 55276-2012 | ГОСТ ISO 12176-2 | ГОСТ 33259-2015 | ГОСТ 18599-2001 |
| Область применения | Магистрали от 110 мм и выше | Узлы, врезки, ремонт, газ | Переход на арматуру, колодцы | Малые диаметры (до 63-110 мм) |
| Надежность узла | Высокая (равнопрочно трубе) | Максимальная (монолит) | Средняя (требует обслуживания) | Низкая (только временные сети) |
| Требования к квалификации | Высокие (сварщик НАКС) | Средние (обученный персонал) | Средние (слесарь) | Низкие |
| Влияние человеческого фактора | Высокое (параметры шва) | Минимальное (штрих-код) | Среднее (затяжка болтов) | Максимальное |
| Срок службы соединения | 50 лет | 50+ лет | 15-25 лет (коррозия) | 10-15 лет |
4. Температурная компенсация и «змеевидная» укладка
Полиэтилен имеет высокий коэффициент линейного термического расширения (примерно 0,2 мм на 1 метр на каждые 10 градусов разницы температур). При укладке трубы в траншею летом при +25°C и последующей эксплуатации при температуре воды +5°C, труба стремится укоротиться.
Если труба уложена строго по прямой с натяжением, это создает колоссальное вырывающее усилие на узлы подключения к задвижкам, гидрантам и колодцам.
Как правильно (согласно рекомендациям проектных институтов):
Укладка труб диаметром до 110–160 мм должна производиться «змейкой». Это позволяет компенсировать температурные деформации за счет изгиба самой трубы в пределах свободного пространства траншеи до окончательной засыпки. Для труб больших диаметров и жестких сред (газ) расчет компенсаторов должен быть частью проекта (ППР).
5. Контроль запорной арматуры и бесколодезная установка
Современный стандарт строительства сетей газоснабжения и водоснабжения — это использование ПНД кранов и задвижек с обрезиненным клином в бесколодезном исполнении. Это дешевле в монтаже и эксплуатации, но требует ювелирной точности при установке ковера и телескопического удлинителя.
Где здесь «косячат»?
- Отсутствие опорной плиты под задвижкой. Без бетонного основания (подушки) под весом грунта арматура проседает, передавая изгибающий момент на фланцевые соединения или ПНД-патрубки.
- Неправильная установка ковера. Если дорожный ковер установлен без бетонного кольца (отмостки), любая проезжающая техника вдавит его прямо в шток задвижки, ломая механизм управления.
- Забытая контрольная трубка (для газа). Согласно СП 42-101-2003, при бесколодезной установке кранов на газопроводе необходима установка контрольных трубок для мониторинга утечек.
Проверка системы: испытания, которые нельзя «рисовать»
Завершающий этап работы — гидравлические или пневматические испытания. Здесь 90% монтажников стремятся сэкономить время. Согласно СП 129.13330.2019, испытания должны проводиться в два этапа: предварительные (до засыпки стыков) и окончательные.
Частая ошибка — подача давления сразу после завершения последней сварки. Полиэтилену требуется время для релаксации напряжений и полного остывания зоны сварки. Для муфт больших диаметров время остывания может составлять до 2–4 часов. Начало опрессовки на «теплом» фитинге — гарантированный путь к его деформации и будущей течи.
Также прорабу стоит лично проверять наличие и правильность прокладки сигнальной ленты и контрольно-измерительного проводника (для ПНД-газопроводов). Без проводника найти трубу трассоискателем через год будет невозможно, что приведет к её повреждению при любых последующих раскопках.
Выводы и рекомендации для профессионалов
Качество наружных инженерных сетей держится на трех «китах»: качественные материалы, современное оборудование и жесточайший контроль соблюдения технологии. Как эксперты, мы рекомендуем:
- Использовать брендовое оборудование для сварки с функцией протоколирования. Протокол сварки — это «черный ящик», который покажет, было ли соблюдено время нагрева и остывания.
- Внедрить входной контроль. Проверка SDR трубы, маркировки фитингов и наличия паспортов на каждую партию.
- Не экономить на расходниках. Качественная цикля для снятия оксидного слоя окупается за один рабочий день, предотвращая брак дорогостоящих муфт.
- Соблюдать регламенты обратной засыпки. Песок с послойным уплотнением — это залог того, что труба прослужит заявленные 50 лет.
Инженерные сети — это кровеносная система любого объекта. И работа прораба здесь заключается в том, чтобы не допустить «тромбов» и «разрывов» еще на стадии монтажа.
Часто задаваемые вопросы (FAQ)
В: Можно ли снимать оксидный слой с ПНД трубы обычным малярным ножом или болгаркой с лепестковым диском?
О: Категорически нет. Болгарка перегревает поверхность и забивает поры полиэтилена пылью, а нож не обеспечивает равномерности снятия слоя нужной толщины. Согласно СП 399.1325800.2018, необходимо использовать специальные механические скребки (ручные или ротационные), которые снимают стружку заданной толщины (0,1-0,3 мм).
В: Нужно ли обезжиривать трубу после того, как по ней прошлись скребком?
О: Да, это обязательно. Скребок снимает оксид, но на поверхность могут попасть жир с рук монтажника или пыль. Использовать нужно только специальные спиртовые салфетки или рекомендованные производителем жидкости (изопропиловый спирт). Использование бензина, растворителей или водки запрещено, так как они оставляют жирную пленку.
В: Какое максимально допустимое расстояние между трубой и электросварной муфтой при центровке?
О: Зазор должен быть минимальным. Если труба имеет овальность (превышающую 1,5% от диаметра), муфту надеть будет сложно, а при нагреве зазор не заполнится расплавом равномерно. В таких случаях необходимо использовать скругляющие накладки (реактификаторы) перед сваркой.
В: Можно ли засыпать трубу ПНД извлеченным грунтом, если в нем есть небольшие камни?
О: Только выше «защитного слоя». Согласно СП 45.13330.2017, непосредственно вокруг трубы (на 10 см снизу и 30 см сверху) должен быть мягкий грунт или песок, не содержащий твердых включений. Камни при засыпке создают точечную нагрузку, которая при сезонных подвижках грунта может пробить стенку трубы.
В: Что делать, если во время сварки электросварной муфты выключилось электричество?
О: Муфта считается бракованной. Повторный нагрев допускается лишь некоторыми производителями (например, Georg Fischer) при условии полного остывания и введения специального корректирующего кода, но на практике в РФ технический надзор чаще всего требует вырезать такой узел и установить новый.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд