Почему мощный генератор — ключ к надежной электроэнергии: узнайте закон Ома!
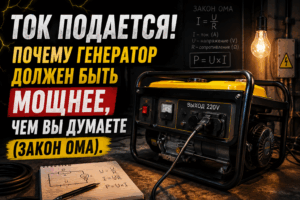
Ток подается! Почему генератор должен быть мощнее, чем вы думаете: инженерный разбор закона Ома при строительстве ПНД-сетей
В практике строительства наружных инженерных сетей — будь то газораспределительные системы или напорная канализация — критическим этапом является электрофузионная сварка полиэтиленовых (ПНД) труб. Качество соединения напрямую зависит от стабильности энергетических параметров, подаваемых на закладные нагреватели электросварных фитингов. Однако на объектах в Санкт-Петербурге и Ленинградской области мы регулярно сталкиваемся с одной и той же системной ошибкой: выбором генератора «впритык» по номинальной мощности.
Результат всегда закономерен: просадка напряжения, сбой цикла сварки, отбраковка дорогостоящей муфты диаметром 630 мм или, что хуже, скрытый дефект, который проявится только при гидравлических испытаниях или в процессе эксплуатации под давлением. Как инженер и бывший производитель работ, я утверждаю: понимание закона Ома и физики процессов нагрева — это не теоретическая база, а вопрос экономической безопасности вашего объекта.
Вводная часть: Цена энергетической ошибки в наружных сетях
При строительстве наружных трубопроводов по СП 42-103-2003 (проектирование газопроводов с ПЭ трубами) и СП 31.13330.2012 (водоснабжение) требования к качеству сварного стыка являются определяющими. Электросварной фитинг — это прецизионное изделие, где расчетное сопротивление спирали откалибровано до сотых долей Ома.
Согласно закону Ома ($I = U / R$), ток, протекающий через нагревательный элемент, прямо пропорционален напряжению. Если генератор не обладает достаточным запасом мощности и «проседает» при нагрузке, падает напряжение ($U$). Соответственно, падает сила тока ($I$), и выделяемая тепловая мощность ($P = I^2 times R$) снижается по экспоненте.
На практике снижение напряжения всего на 10% (с 230В до 207В) приводит к потере тепловой мощности почти на 20%. Это означает, что полимер в зоне сварки не достигает температуры плавления, необходимой для диффузии молекулярных цепей. Мы получаем «холодную сварку». По данным нашей сервисной службы, до 40% рекламаций по электросварным фитингам связаны не с качеством самих изделий (например, брендов мирового уровня, которые мы поставляем), а с некорректной работой электроагрегатов на объекте.
Критический анализ: Почему номинал на табличке генератора — это ловушка
Проблема выбора источника питания для сварочного оборудования ПНД имеет три ключевых аспекта, которые часто игнорируются при закупках и планировании работ.
1. Технологический аспект: Пусковые токи и динамическое сопротивление
Большинство современных аппаратов для электромуфтовой сварки (согласно ГОСТ Р ИСО 12176-2-2011) оснащены инверторными преобразователями. В момент старта и в фазе интенсивного разогрева (особенно на фитингах больших диаметров — 400, 500, 630 мм и выше) потребление тока имеет пиковый характер.
Кроме того, закон Ома здесь работает в динамике: при нагреве сопротивление ($R$) медной или медно-никелевой спирали фитинга меняется. Если система управления генератора (AVR — автоматический регулятор напряжения) работает слишком медленно или не справляется с «тяжелой» индуктивной нагрузкой, возникают гармонические искажения. Для микропроцессора сварочного аппарата это сигнал к аварийной остановке процесса. Фитинг, прерванный на середине цикла, во многих случаях считается бракованным, так как повторный нагрев запрещен регламентами большинства производителей без полного остывания и пересчета параметров, что крайне сложно реализовать в полевых условиях.
2. Регуляторный и нормативный конфликт
Существует противоречие между паспортами сварочного оборудования и реальностью эксплуатации. Производитель аппарата может указать потребляемую мощность в 3.5 кВт. Монтажник берет генератор на 4 кВт. Но он не учитывает потери на длинных кабельных линиях (падение напряжения в удлинителях — еще одно следствие закона Ома) и износ самого генератора.
ГОСТ 30804.3.2-2013 устанавливает нормы эмиссии гармонических составляющих тока, но дешевые бензиновые генераторы часто выдают «грязный» синус. В итоге, юридически виноват подрядчик, так как не обеспечил параметры сети, прописанные в инструкции к аппарату и в технологической карте сварки (согласно СП 62.13330.2011 «Газораспределительные системы»).
3. Экономическая перспектива: Мнимая экономия
Аренда или покупка генератора мощностью 10 кВт вместо 5 кВт обходится дороже на 30-50%. Однако стоимость одной электросварной муфты диаметром 315 мм или 400 мм сопоставима с этой разницей. Один сорванный стык из-за нехватки мощности полностью перекрывает «экономию» на оборудовании. При строительстве ответственных объектов газоснабжения, где каждый стык проверяется неразрушающими методами контроля, риск использования слабого генератора становится недопустимым.
Сравнительная таблица технических требований к генераторам при сварке ПНД
Для корректного подбора оборудования мы систематизировали данные по необходимым мощностям генераторов в зависимости от параметров сети и свариваемых диаметров.
| Диаметр фитинга (муфты), мм | Номинальная мощность сварки, кВт | Рекомендуемая мощность генератора (P_max), кВт | Тип рекомендуемого регулятора напряжения | Примечание (Коэффициент запаса K=1.5+) |
|---|---|---|---|---|
| 20 — 110 | 1.5 — 2.5 | 4.0 — 5.0 | Электронный (AVR) | Учитывается работа вспомогательного инструмента (торцеватели) |
| 125 — 315 | 3.0 — 4.5 | 6.5 — 8.0 | Прецизионный AVR | Необходима стабильная частота 50 Гц для инверторных блоков |
| 355 — 630 | 5.0 — 7.5 | 10.0 — 12.0 | Синхронный с усиленным AVR | Пиковые нагрузки в начале цикла нагрева |
| 710 — 1200 | 8.0 — 12.0+ | 16.0 — 20.0 | Промышленная станция | Работа в режиме длительной максимальной нагрузки |
Важно понимать, что табличные значения мощности указаны для идеальных условий (20°C). При работе в условиях Ленинградской области поздней осенью или зимой сопротивление проводов растет, а эффективность генератора падает, что требует еще большего коэффициента запаса.
Технические рекомендации: Как не «сжечь» объект
Как специалисты, обеспечивающие комплексную поставку для наружных сетей — от труб ПЭ 100 SDR 11 до электросварных фитингов и запорной арматуры — мы выработали алгоритм проверки энергосистемы перед началом работ:
- Расчет падения напряжения в кабеле. Если расстояние от генератора до места сварки превышает 20 метров, необходимо увеличивать сечение кабеля. По закону Ома для участка цепи, сопротивление длинного и тонкого провода «съест» ту мощность, которая должна пойти на разогрев фитинга. Используйте кабель сечением не менее 2.5 мм² для малых диаметров и 4-6 мм² для магистральных труб.
- Запас по мощности 1.5х-2х. Генератор должен работать на 60-70% от своей максимальной мощности. Работа на пределе (100% нагрузка) приводит к перегреву обмоток альтернатора и нестабильности частоты тока, что губительно для плат управления сварочного оборудования.
- Контроль топлива и фильтров. Забитый воздушный фильтр бензогенератора снижает его способность быстро «подхватывать» нагрузку. В момент включения сварки обороты двигателя падают, напряжение проседает — цикл прерывается.
- Проверка заземления. Согласно требованиям электробезопасности при работе с наружными инженерными сетями (ПТЭЭП), корпус генератора и сварочного аппарата должен быть заземлен. Это также снижает уровень наводок на чувствительную электронику.
Синтез и выводы
Современное строительство наружных трубопроводов уходит от субъективного подхода «сделаем на глаз». Применение ПНД труб и электросварных деталей требует от исполнителя не только навыков сварщика, но и базовых знаний электротехники. Закон Ома неумолим: вы не можете обмануть физику, пытаясь сварить 500-ю муфту от бытового генератора.
Инженерный подход компании «Наружные трубопроводы» заключается в том, что мы не просто отгружаем задвижки, краны ПНД или латунные муфты. Мы сопровождаем проект технически. Помните, что лидирующим поставщиком становится не тот, кто продает дешевле, а тот, чей трубопровод стоит десятилетиями без аварий. Качественный генератор с правильным запасом мощности — это такая же часть технологии, как и качественная труба.
Часто задаваемые вопросы (FAQ)
В: Можно ли использовать инверторный бензогенератор для сварки ПНД труб?
О: Да, инверторные модели обеспечивают наиболее «чистую» синусоиду, что идеально для электроники сварочного аппарата. Однако их пиковая мощность часто ограничена. Всегда проверяйте, чтобы максимальный ток сварки (указан на фитинге или в протоколе) не превышал возможности инвертора.
В: Сварочный аппарат выдает ошибку «Low Voltage», хотя генератор мощный. В чем причина?
О: Скорее всего, проблема в удлинителе. Слишком большая длина или малое сечение жилы создают высокое сопротивление. Напряжение падает согласно закону Ома еще до входа в аппарат. Попробуйте сократить дистанцию до источника или заменить кабель на сечение 4 мм².
В: Почему нельзя варить фитинги, если генератор работает нестабильно и «плавают» обороты?
О: Колебания оборотов меняют частоту тока (Гц). Трансформаторы и импульсные блоки питания сварочных аппаратов рассчитаны строго на 50 Гц. Отклонение более чем на 5% может привести к выходу из строя дорогостоящей платы управления аппарата или некорректному расчету времени сварки.
В: Существуют ли фитинги, менее чувствительные к качеству тока?
О: Все качественные электросварные фитинги (ГОСТ Р ИСО 12176-1) требуют соблюдения параметров нагрева. Однако аппараты с функцией протоколирования и компенсации напряжения могут частично нивелировать небольшие просадки, но только за счет увеличения времени сварки, что не всегда допустимо по техкарте.
В: Как рассчитать необходимую мощность генератора для одновременной работы сварки и другого инструмента?
О: Суммируйте номинальные мощности всех потребителей и умножьте на коэффициент 1.5. Если используется инструмент с электродвигателями (например, мощные насосы или торцеватели), учитывайте их пусковые токи, которые могут в 3-5 раз превышать номинал.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд