Сварка крана: 7 секретов, как избежать перегрева пластикового седла в стальном шаре
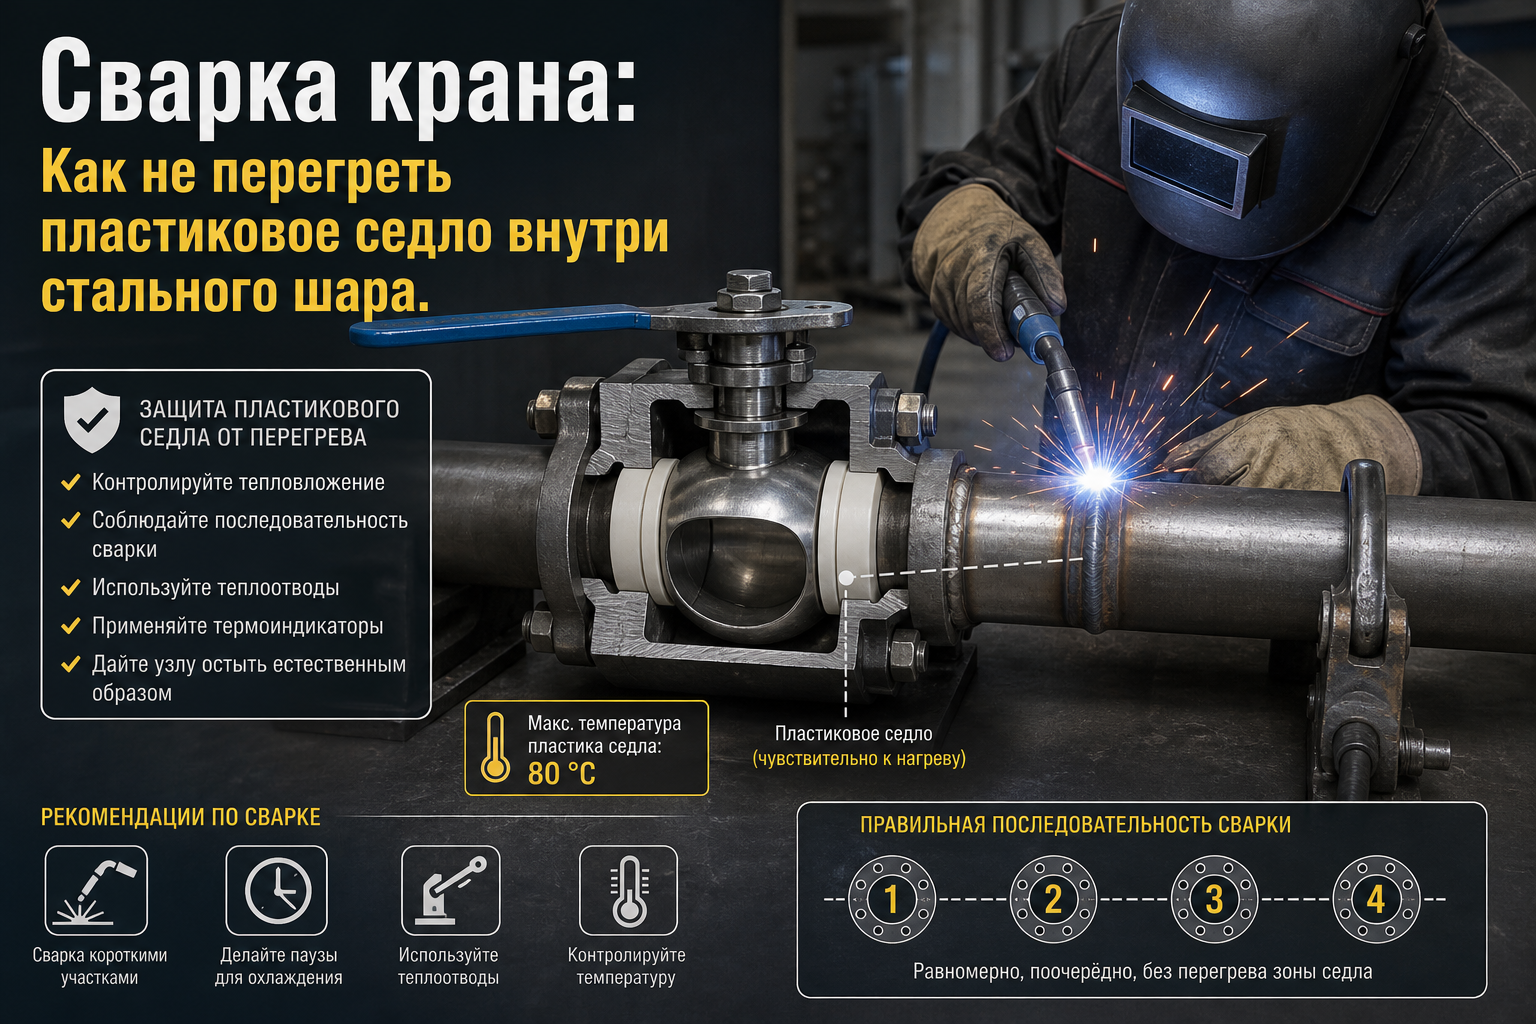
Сварка стального шарового крана: как не допустить деструкции полимерного седла и обеспечить герметичность узла
В современной практике строительства наружных инженерных сетей, особенно в секторах газораспределения и теплоснабжения, доминирующим трендом стал переход на полностью цельносварные стальные шаровые краны. Отказ от фланцевых соединений в пользу сварки «под приварку» обусловлен требованиями надежности, долговечности и минимизации эксплуатационных затрат. Однако этот технологический переход обнажил критическую проблему: уязвимость внутренних неметаллических элементов запорной арматуры к термическому воздействию в процессе монтажа.
Инженеры компании «Наружные трубопроводы», опираясь на многолетний опыт работы на объектах Санкт-Петербурга и Ленинградской области, констатируют: до 30% преждевременных выходов кранов из строя на этапе пусконаладки связаны именно с перегревом седлового уплотнения. Пластиковое седло (чаще всего выполненное из модифицированного фторопласта — PTFE), находясь внутри стального корпуса, при нарушении технологии сварки достигает температуры деструкции, что ведет к потере герметичности класса «А» по ГОСТ 9544-2015.
1. Критический анализ проблемы: физика процесса и регуляторные пробелы
Проблема перегрева седла — это междисциплинарный вызов, объединяющий теплофизику, материаловедение и культуру производства. Рассмотрим её через три ключевые призмы.
Технологическая перспектива: термический цикл и материаловедение
Стальной корпус крана является отличным проводником тепла. В процессе дуговой сварки температура в зоне сварочной ванны достигает 1500–2000 °C. Тепловой поток стремительно распространяется по патрубку к центральной части крана, где расположено седловое уплотнение. Для большинства полимеров, используемых в запорной арматуре (PTFE, RPTFE, Devlon), критическая температура начала необратимых деформаций составляет 150–200 °C. Если сварщик выполняет непрерывный многопроходный шов без промежуточного охлаждения, температура в зоне контакта «металл-пластик» может превысить 250 °C уже через несколько минут работы. Это приводит к «затеканию» пластика, его обугливанию или потере упругости, что делает невозможным плотное прилегание шара к седлу.
Регуляторная перспектива: дефицит конкретики в нормативах
Общие отраслевые стандарты, такие как СП 62.13330.2011 (Газораспределительные системы) или СП 42-101-2003, детально регламентируют качество сварного шва, методы контроля (ВИК, УЗК, рентген), но практически не содержат пошаговых инструкций по защите внутренних узлов арматуры от перегрева. Основная ответственность ложится на инструкции заводов-изготовителей, которые зачастую игнорируются на стройплощадке. Существует конфликт между требованием обеспечить качественный провар корня шва (что требует высокой погонной энергии) и необходимостью соблюдения температурного режима внутри изделия.
Экономическая перспектива: цена ошибки
Замена неисправного крана диаметром Ду 200 или Ду 300 на уже смонтированном газопроводе среднего давления — это колоссальные убытки. Стоимость работ по дефектовке, вырезке узла, закупке нового оборудования и повторному монтажу в 5–10 раз превышает стоимость самого крана. Для компании-подрядчика это не только финансовый удар, но и репутационный риск перед технадзором и заказчиком.
2. Сравнительный анализ характеристик уплотнительных материалов и методов защиты
Для понимания границ безопасной эксплуатации приведем сравнительные данные по материалам седел и методам контроля температуры.
| Параметр / Материал | PTFE (Фторопласт-4) | RPTFE (Усиленный фторопласт) | PEEK (Полиэфирэфиркетон) | Металл по металлу (Stellite) |
|---|---|---|---|---|
| Макс. рабочая температура | +150…180 °C | +220 °C | +260 °C | До +450 °C |
| Температура деструкции при сварке | > 200 °C | > 240 °C | > 300 °C | Не ограничена (в разумных пределах) |
| Риск деформации при перегреве | Высокий (текучесть) | Средний | Низкий | Отсутствует |
| Применяемость в бюджетном сегменте | Повсеместно | Ограниченно | Редко (высокая цена) | Спецзаказы |
Помимо выбора материала, критически важно использовать правильные методы охлаждения в процессе монтажа согласно ГОСТ 21345-2005.
| Метод защиты | Эффективность | Сложность реализации | Риски |
|---|---|---|---|
| Влажная ветошь на корпусе | Средняя | Низкая | Риск закалки шва при попадании воды |
| Прерывистая сварка (шахматный порядок) | Высокая | Средняя | Увеличение времени монтажа |
| Теплоотводящие пасты | Высокая | Высокая | Требует очистки после сварки |
| Использование термокарандашей | Для контроля | Низкая | Только индикация, не охлаждает |
3. Технологические рекомендации по сварке «под приварку»
Чтобы гарантированно сохранить работоспособность крана, необходимо придерживаться жесткого алгоритма, проверенного практикой компании «Наружные трубопроводы».
- Положение шара: Согласно большинству регламентов (например, для кранов LD, Broen, Naval), сварка должна производиться в полностью открытом положении. Это минимизирует площадь контакта горячего металла корпуса с седлом и обеспечивает циркуляцию воздуха внутри. Однако для некоторых типов кранов малых диаметров производитель может рекомендовать закрытое положение — всегда сверяйтесь с паспортом изделия.
- Заземление: Кабель заземления должен подключаться непосредственно к патрубку, который сваривается, а не к корпусу крана через шар. Прохождение тока через шар может вызвать искрение в зоне контакта с седлом и повредить зеркальную поверхность.
- Температурный контроль: Использование термоиндикаторных карандашей или бесконтактных пирометров является обязательным. Замер производится в зоне перехода патрубка в корпус. Температура не должна превышать 120–150 °C (в зависимости от модели).
- Охлаждение: Обертывание корпуса крана обильно смоченной ветошью — самый доступный и эффективный способ. Важно следить, чтобы вода не стекала в зону сварного шва, так как это приведет к образованию трещин и пор в металле шва (нарушение требований ГОСТ 16037-80).
4. Дискуссионные вопросы и инженерные тонкости
Среди монтажников часто возникают споры: стоит ли охлаждать шов водой сразу после сварки? С точки зрения металловедения — категорически нет. Резкое охлаждение углеродистой или легированной стали ведет к образованию напряжений и охрупчиванию зоны термического влияния. Охлаждать нужно именно корпус крана, а не сам сварочный стык.
Еще один важный аспект — длина патрубков. При проектировании узлов мы рекомендуем выбирать краны с удлиненными патрубками. Это увеличивает плечо теплопередачи и значительно снижает тепловую нагрузку на уплотнение. Согласно СП 42-101-2003, при подземной прокладке в ППУ-изоляции использование кранов с длинными концами (шпинделем и патрубками) является стандартом, но и для обычных узлов это правило помогает избежать брака.
5. Выводы для проектировщиков и заказчиков
Для повышения качества строительства наружных сетей необходимо переходить от «интуитивного» монтажа к строгому следованию технологическим картам:
- Проектирование: Закладывать арматуру с материалами седел, имеющими запас по температурной стойкости (например, RPTFE вместо обычного PTFE), особенно для тепловых сетей.
- Контроль: Включать в ППР (проект производства работ) обязательный пункт о мониторинге температуры корпуса при сварке.
- Квалификация: Допускать к сварке ответственных узлов только специалистов, имеющих аттестацию НАКС и опыт работы с запорной арматурой.
Качественный монтаж стального шарового крана — это баланс между мощностью сварочной дуги и защитой деликатных внутренних компонентов. Соблюдение этих правил позволяет эксплуатировать оборудование положенные 25–40 лет без протечек и аварийных ситуаций.
Часто задаваемые вопросы (FAQ)
В: Можно ли варить кран в полуоткрытом состоянии?
О: Категорически нет. В полуоткрытом положении шар подвергается максимальному риску термического повреждения зеркала, а седловые уплотнения деформируются неравномерно. Кран должен быть либо полностью открыт, либо (редко, по инструкции) полностью закрыт.
В: Поможет ли заполнение крана водой во время сварки?
О: Это рискованный метод. Хотя вода эффективно отводит тепло, пар, образующийся внутри, может создать избыточное давление и повредить уплотнения. Кроме того, пар мешает качественной сварке корня шва. Лучше использовать внешнее охлаждение корпуса влажной ветошью.
В: Что делать, если кран после сварки стал проворачиваться с большим трудом?
О: Это явный признак перегрева. Пластик седла расширился или деформировался и «зажал» шар. Такой кран, скорее всего, не обеспечит герметичность в долгосрочной перспективе и подлежит проверке на стенде или замене.
В: Какие нормативные документы регламентируют сварку арматуры под приварку?
О: Основные требования к сварным соединениям изложены в ГОСТ 16037-80. Общие технические условия на краны — в ГОСТ 21345-2005. Правила монтажа в системах газоснабжения регламентируются СП 62.13330.2011.
В: Какое сварочное оборудование лучше использовать для минимизации перегрева?
О: Рекомендуется использовать инверторные источники с возможностью точной настройки тока. Сварку следует вести электродами с основным покрытием (например, УОНИ 13/55) на минимально допустимых токах, обеспечивающих надежный провар, или использовать аргонодуговую сварку (TIG) для корневого прохода, так как она дает более концентрированный и контролируемый нагрев.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд