Заглушка с краном для продувки системы: как сварка под давлением превращает обычные работы в идеальные результаты
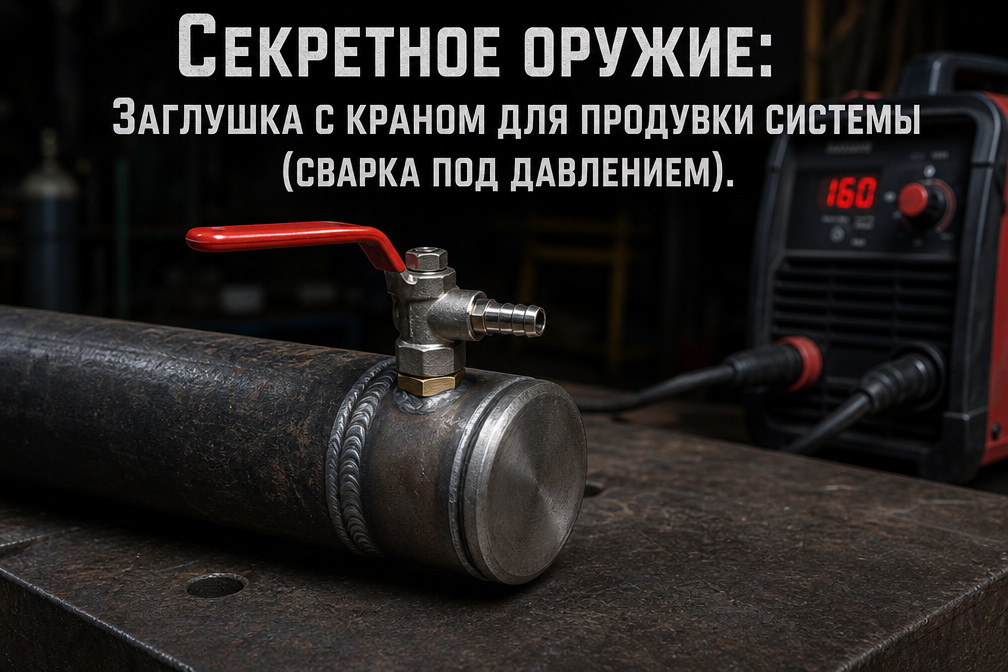
Секретное оружие: Заглушка с краном для продувки системы (сварка под давлением)
В практике строительства наружных инженерных сетей, особенно в сегменте газораспределения и водоснабжения из полиэтилена (ПНД), этап ввода трубопровода в эксплуатацию является наиболее критическим. Одной из сложнейших задач остается удаление воздуха из системы и проведение пневматических или гидравлических испытаний при выполнении врезок под давлением. Ошибка на этом этапе — это не просто нарушение регламента, это риск возникновения аварийных ситуаций, повреждения запорной арматуры и значительные временные потери.
Согласно статистике технадзора, до 15% дефектов на стыках электрофузионной сварки обнаруживаются именно в момент первичной опрессовки или продувки из-за некорректно организованного отвода воздуха. Традиционные методы временных заглушек часто не обеспечивают должной герметичности при высоких давлениях или неудобны для оперативного стравливания среды. Именно здесь на сцену выходит «секретное оружие» профессиональных монтажных бригад — модифицированная электросварная заглушка с интегрированным краном.
Технологическая необходимость и инженерный контекст
При работе с газопроводами давлением до 1,2 МПа (согласно СП 62.13330.2011 «Газораспределительные системы») и водопроводами (согласно СП 31.13330.2012), процедура продувки является обязательной. При врезке в действующую сеть с использованием седелок (шаровых кранов для врезки под давлением), внутри нового участка неизбежно остается воздушная пробка.
Если начать подачу среды без контролируемого вытеснения воздуха, возникает эффект «дизелирования» или гидравлического удара, что может привести к разрушению сварных швов или стенок трубы ПЭ 100. Заглушка с краном позволяет решить три задачи одновременно:
- Герметизация тупикового участка электросварным методом (самый надежный способ по ГОСТ Р 58121.3).
- Контролируемый сброс давления или стравливание воздуха/газа.
- Подключение контрольно-измерительных приборов (манометров) для фиксации падения давления при испытаниях.
Критический анализ: три перспективы решения проблемы
1. Технологический аспект: Электросварка против механических соединений
Использование компрессионных (цанговых) заглушек для продувки — распространенная ошибка. При давлениях свыше 6 атм механический зажим может «выстрелить», что создает угрозу жизни персонала. Электросварная заглушка SDR 11, оснащенная переходом на резьбу и качественным латунным или ПНД краном, становится монолитной частью системы.
Важно учитывать коэффициент запаса прочности. При сварке ПНД труб по ГОСТ Р ИСО 12176-2, параметры сварки должны строго соблюдаться даже на временных узлах. «Секретное оружие» монтируется один раз и позволяет проводить многократные циклы открытия/закрытия без риска нарушения герметичности основного трубопровода.
2. Регуляторный и нормативный аспект
Нормативы СП 42-103-2003 (проектирование газопроводов из ПЭ труб) требуют проведения испытаний на герметичность. Использование самодельных приспособлений без сертификации фитингов недопустимо. Однако сборка узла из сертифицированной электросварной заглушки и сертифицированного перехода «пластик-резьба» полностью легитимна. Проектировщики часто упускают этот узел в спецификациях, что заставляет монтажников импровизировать на объекте. Профессиональный подход подразумевает включение узла продувки в исполнительную документацию как временного или постоянного технологического элемента.
3. Экономическая эффективность и эксплуатация
Стоимость специализированных заводских комплектов для опрессовки может достигать нескольких десятков тысяч рублей. Сборка собственного узла на базе стандартной заглушки (например, брендов Georg Fischer, Friatec или отечественных аналогов) обходится в 3-4 раза дешевле. При этом функциональность остается идентичной. Для компании-застройщика это означает сокращение простоев техники: пока идет продувка через кран малого диаметра, основная бригада может переходить на следующий участок.
Сравнение технических решений для продувки и опрессовки
Ниже представлена сравнительная характеристика методов организации узла продувки при строительстве наружных сетей ПНД.
| Характеристика | Компрессионная заглушка | Электросварная заглушка (стандарт) | Узел: Заглушка + кран (наше решение) | Инвентарный опрессовочный комплект |
|---|---|---|---|---|
| Максимальное рабочее давление (газ) | Не рекомендуется (>0.3 МПа) | До 1.2 МПа (SDR 11) | До 1.2 МПа (SDR 11) | До 1.6 МПа |
| Возможность стравливания воздуха | Только путем частичного откручивания (опасно) | Нет (требуется срезка фитинга) | Да, через запорный кран | Да, через встроенный клапан |
| Надежность соединения | Низкая (риск срыва) | Высокая (монолит) | Высокая (монолит) | Высокая (зависит от типа захвата) |
| Стоимость решения | Низкая | Средняя | Средняя | Очень высокая |
| Скорость монтажа | 2-3 минуты | 10-15 минут (со сваркой) | 15-20 минут | 5-10 минут |
| Применимость для врезки под давлением | Нет | Ограниченно | Идеально | Да |
Практические рекомендации по созданию и применению
Для создания надежной «заглушки-секрета» эксперты компании «Наружные трубопроводы» рекомендуют следующий алгоритм:
- Выбор компонентов: Используйте электросварную заглушку SDR 11. В торец заглушки (в зависимости от модели) или через дополнительную седелку вваривается переход ПНД-резьба (латунь).
- Монтаж крана: Рекомендуется использовать полнопроходной шаровой кран. Для газопроводов — со стальной или латунной ручкой, для водопровода — с антикоррозийным покрытием.
- Процесс продувки: При врезке под давлением через седелку с фрезой, кран на заглушке должен быть открыт до появления устойчивого потока среды (газа или воды) без признаков воздушных включений. В газовых сетях окончание продувки определяется с помощью газоанализатора (содержание кислорода не должно превышать 1% по объему согласно СТО Газпром 2-2.1-551-2011).
- Безопасность: Сварка должна производиться аппаратом с протоколированием. Каждый такой узел должен иметь свой паспорт (штрих-код фитинга), чтобы исключить претензии со стороны проверяющих органов.
Особое внимание стоит уделить качеству подготовки поверхности. Даже «временная» заглушка для продувки требует циклевки (снятия оксидного слоя) и обезжиривания. В моей практике были случаи, когда из-за пренебрежения этими правилами заглушку срывало при пневмоиспытаниях давлением 7.5 бар, что приводило к серьезным травмам на объекте.
Часто задаваемые вопросы (FAQ)
В: Можно ли использовать пластиковый кран ПНД для продувки газопровода?
О: Согласно ГОСТ Р 58121.2, на газопроводах допускается использование только сертифицированной запорной арматуры. Если ПНД-кран имеет соответствующий сертификат для газа и выдерживает рабочее давление (SDR 11), его использование допустимо. Однако чаще применяются латунные краны через переходник, так как они более устойчивы к механическим нагрузкам при частом открытии/закрытии.
В: Является ли этот узел одноразовым?
О: Электросварная часть (заглушка) является несъемной и после завершения работ обычно отрезается, если проект не предусматривает её как постоянную точку замера давления. Кран и переходник можно использовать повторно, если они монтировались на резьбовое соединение с использованием ФУМ-ленты или анаэробного герметика.
В: Как проверить качество сварки заглушки, если система уже под давлением?
О: Визуально — по выступанию индикаторов сварки на фитинге. Технологически — методом обмыливания резьбовых и сварных соединений после подачи давления. Электрофузионный аппарат также выдаст протокол о завершении цикла без ошибок.
В: Какого диаметра должен быть кран для продувки трубопровода диаметром 110-160 мм?
О: Для эффективного стравливания воздуха достаточно крана диаметром 1/2″ или 3/4″ (DN 15-20). Использование больших диаметров избыточно и удорожает конструкцию, не давая существенного выигрыша в скорости продувки.
В: Допускается ли установка такого узла в колодцах на постоянной основе?
О: Да, если это предусмотрено проектом как «контрольная трубка» или точка для спуска воздуха (вантуз). В этом случае узел должен быть защищен от коррозии (для металлических частей) и иметь свободный доступ для обслуживания.
Заключение
Заглушка с краном для продувки — это не просто лайфхак, а инженерно обоснованное решение, повышающее культуру монтажа наружных сетей. Применение этого «секретного оружия» позволяет избежать опасных манипуляций с недотянутыми гайками или временными пробками, обеспечивая стопроцентную герметичность и контроль над процессом. В условиях жестких сроков сдачи объектов в Санкт-Петербурге и Ленинградской области, такие решения становятся стандартом для профессионалов, ценящих качество и безопасность.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд