Сварка в действующей магистрали: безопасная врезка под давлением для инженеров и строителей
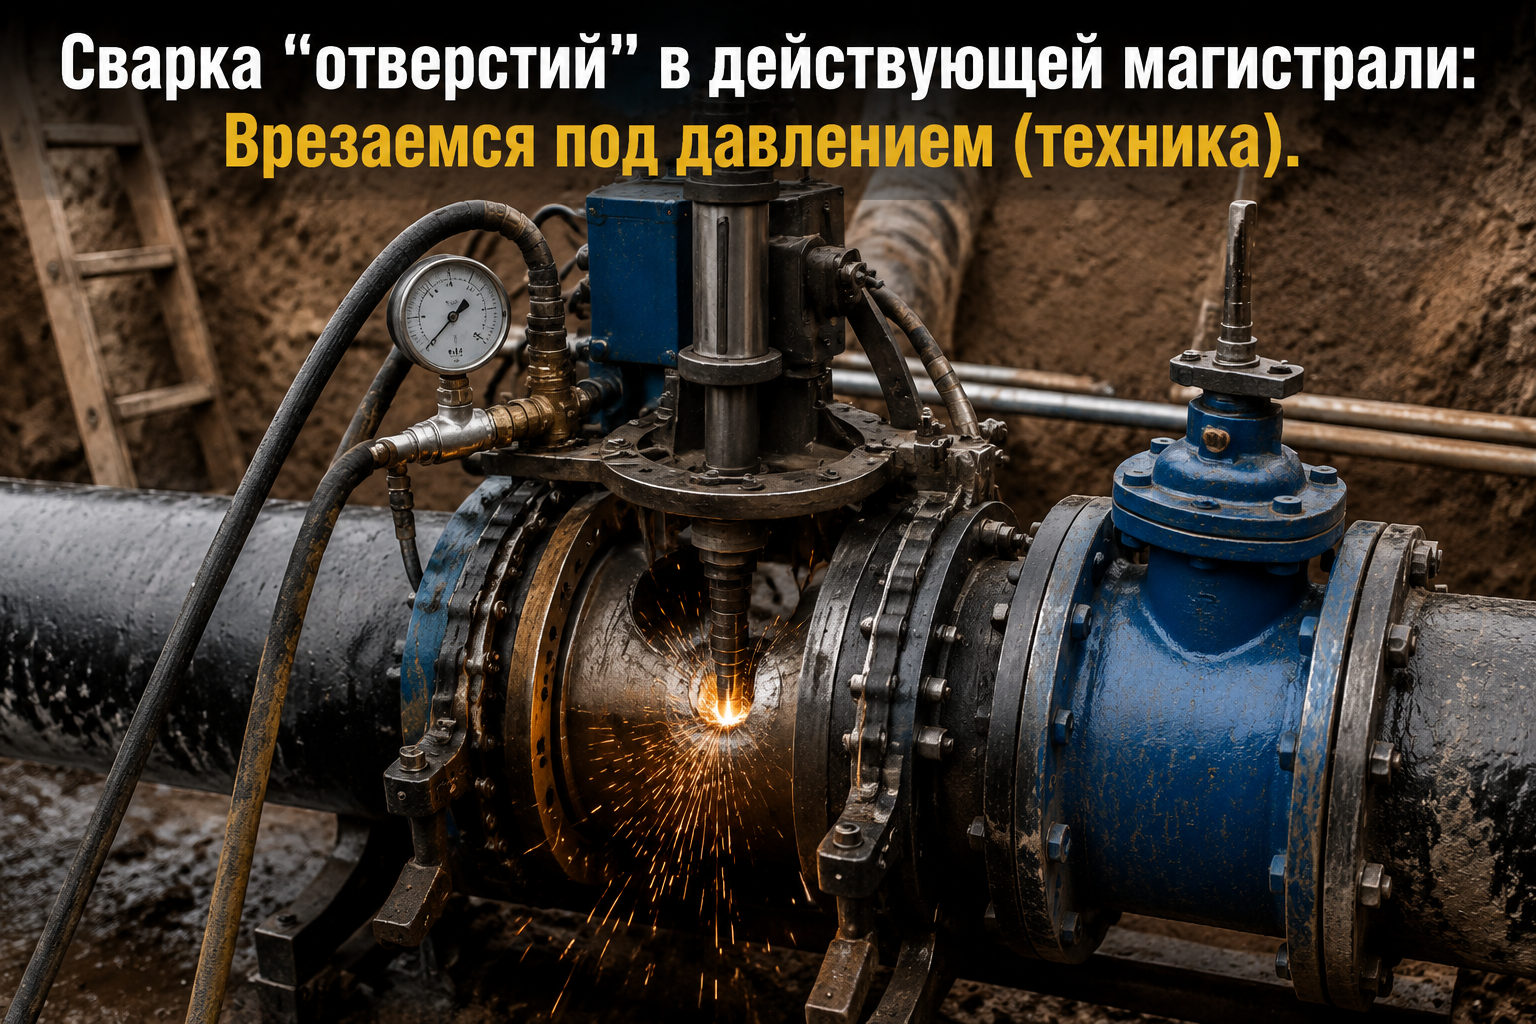
Сварка «отверстий» в действующей магистрали: Врезаемся под давлением (техника)
В современной практике эксплуатации и развития инженерных сетей водоснабжения, газораспределения и водоотведения одной из самых острых технических задач остается минимизация простоев системы при подключении новых потребителей или реконструкции участков. Остановка магистрального трубопровода диаметром 315–1200 мм влечет за собой не только колоссальные экономические потери, связанные с недополученной прибылью и необходимостью последующей промывки или продувки сети, но и критические риски возникновения гидравлических ударов при повторном запуске.
Врезка под давлением (hot tapping) — это высокотехнологичная инженерная операция, требующая прецизионной точности, сертифицированного оборудования и глубокого понимания физико-химических процессов, протекающих при сварке полиэтилена (ПНД). Ошибки на этапе подготовки или монтажа приводят к разгерметизации, стоимость ликвидации которой в условиях действующего давления в 5–10 раз превышает бюджет плановых работ.
Критический анализ методов: технологический и регуляторный аспекты
Традиционно врезка в действующую магистраль осуществлялась через установку тройников с предварительным опорожнением трубопровода. Сегодня этот метод считается архаичным для распределительных сетей. На смену ему пришла электродиффузионная сварка с использованием специальных фасонных частей — седловых отводов (седелок) с интегрированной фрезой.
С точки зрения регуляторной базы, работы по врезке регламентируются СП 42.101-2003 (для газораспределительных систем) и СП 31.13330.2012 (для водоснабжения). Основное противоречие в профессиональной среде часто возникает вокруг вопроса допустимого давления при сварке. Технически, современные электросварные фитинги из ПЭ100+ позволяют производить работы на газопроводах с давлением до 1.0 МПа (10 бар) и на водоводах до 1.6 МПа (16 бар), однако ведомственные инструкции часто ограничивают эти показатели в целях безопасности персонала.
Экономическая эффективность метода «под давлением» очевидна: отсутствие затрат на спецтехнику для откачки воды, исключение потерь транспортируемого ресурса и возможность проведения работ в стесненных городских условиях без масштабных раскопок.
Сравнительный анализ технических решений для врезки под давлением
Для выбора оптимального метода необходимо сопоставить характеристики применяемого оборудования и материалов. В таблице ниже приведен сравнительный анализ наиболее востребованных на российском рынке технологий для полиэтиленовых (ПНД) трубопроводов.
| Характеристика / Тип решения | Седловой отвод с фрезой (электросварной) | Шаровый кран для врезки (электросварной) | Механическая седелка (обжимная) | Надвижной фланец/тройник (чугун/сталь) |
|---|---|---|---|---|
| Материал магистрали | ПЭ80, ПЭ100, ПЭ100-RC | ПЭ100, ПЭ100-RC | ПЭ, Чугун, Асбестоцемент | ПЭ, Сталь, Чугун |
| Максимальное давление (вода/газ) | 16 бар / 10 бар | 16 бар / 10 бар | 10 бар / 4 бара | 16 бар / 10 бар |
| Необходимость спец. инструмента | Аппарат для муфтовой сварки, ключ для фрезы | Сварочный аппарат, буровое устройство | Гаечные ключи | Сварочный пост, фланцевый крепеж |
| Срок службы соединения | Более 50 лет | Более 50 лет | 10–15 лет (ограничен уплотнением) | 20–25 лет (коррозия) |
| Герметичность | Монолитное соединение (диффузия) | Монолитное соединение (диффузия) | Механическое уплотнение (NBR/EPDM) | Механическое/Сварное |
Данные таблицы подтверждают, что для долгосрочной эксплуатации (более 50 лет согласно ГОСТ Р 58121.3-2018) приоритетным является использование электросварных компонентов.
Техника безопасности и нормативные допуски
При выполнении врезки под давлением инженер обязан руководствоваться требованиями ПБ 12-529-03 (для газа) и СНиП 12-03-2001. Ключевой параметр безопасности — контроль температуры окружающего воздуха и поверхности трубы. Сварка ПНД труб при температуре ниже -5°C или выше +40°C требует организации защитного укрытия (тепляка) для обеспечения равномерного прогрева зоны сварки и исключения термических напряжений.
Особое внимание уделяется подготовке поверхности. Полиэтилен обладает свойством оксидации: под воздействием ультрафиолета и кислорода на поверхности образуется оксидный слой, температура плавления которого выше, чем у основного материала. Отказ от механической очистки (циклевания) зоны сварки на глубину 0.2 мм является самой частой причиной аварий на магистралях.
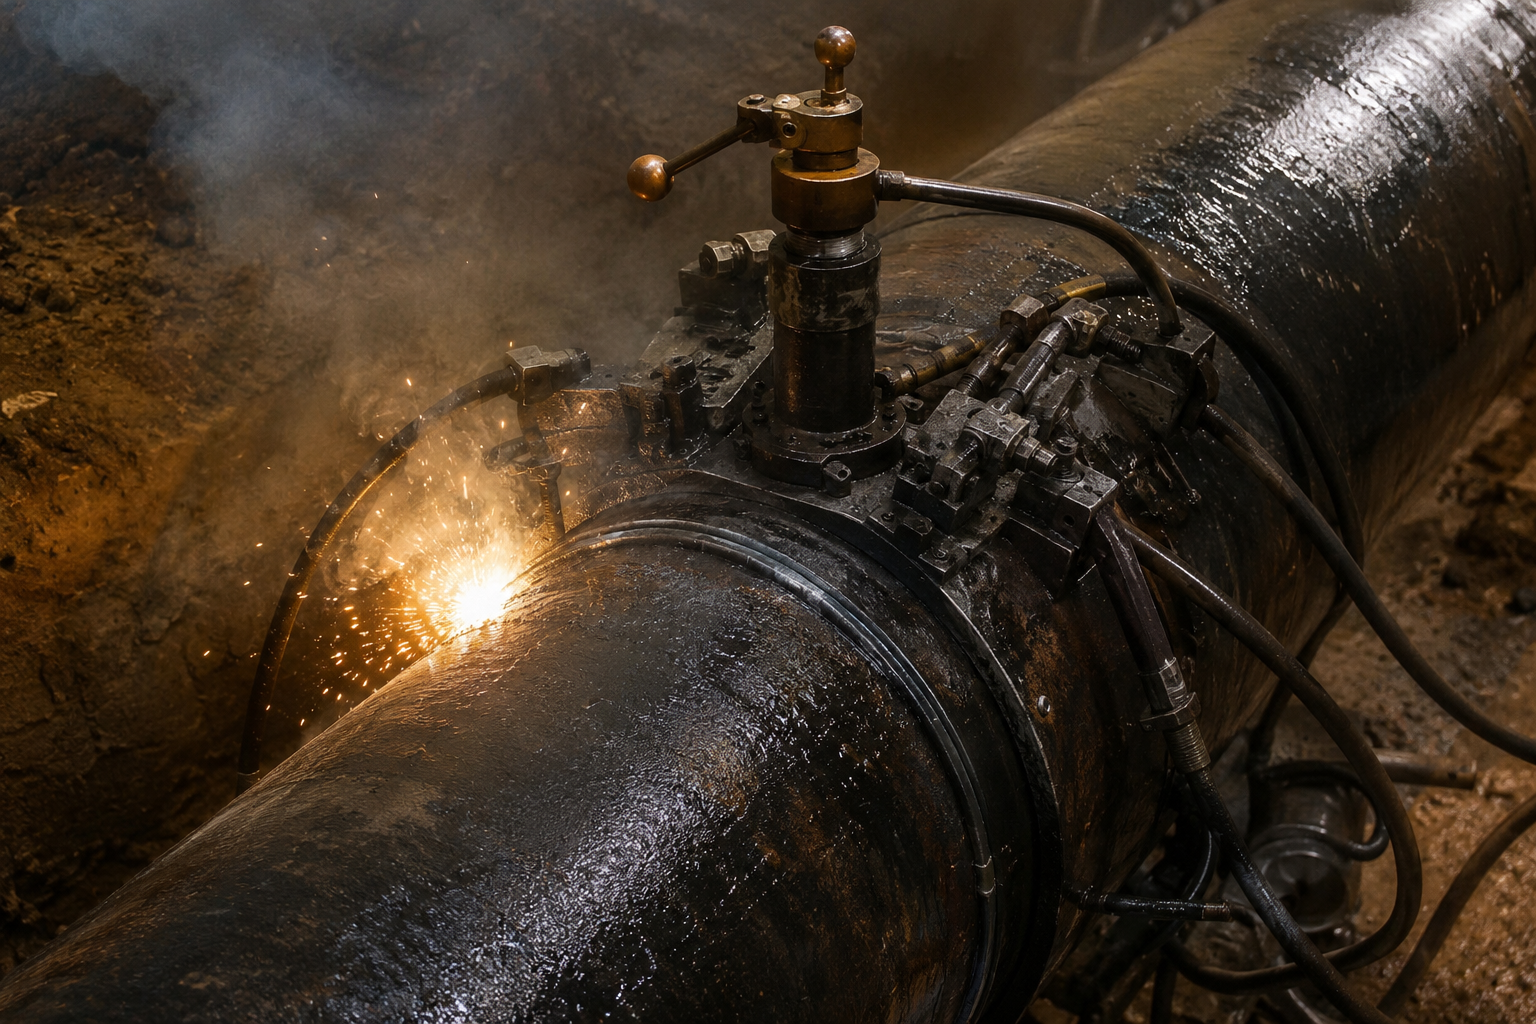
Технологический процесс: пошаговый алгоритм врезки
Реализация врезки с использованием электросварного седлового отвода (патрубка-накладки) включает в себя следующие критические этапы:
- Диагностика участка: Проверка трубы на овальность и соответствие SDR (Standard Dimension Ratio). Согласно ГОСТ 18599-2001, отклонение геометрии трубы может препятствовать плотному прилеганию седелки, что приведет к выплеску расплава.
- Подготовка зоны сварки: Механическое удаление оксидного слоя с помощью ручных или механических скребков. Зона очистки должна быть на 10–20 мм шире площади прилегания фитинга. Обезжиривание производится исключительно специальными салфетками, пропитанными изопропиловым спиртом (использование растворителей или бензина категорически запрещено).
- Фиксация и монтаж: Установка седлового отвода на магистраль и затяжка крепежных болтов с нормированным усилием. Перекос при установке недопустим, так как это нарушает геометрию прогрева закладных нагревателей.
- Процесс сварки: Использование аппаратов с протоколированием параметров (штрих-код). Аппарат считывает время сварки и напряжение, корректируя их в зависимости от температуры окружающей среды. Важно обеспечить неподвижность соединения до полного завершения цикла охлаждения.
- Охлаждение (критическая фаза): Для седелок больших диаметров время естественного охлаждения может составлять от 20 до 60 минут. Принудительное охлаждение водой запрещено, так как ведет к образованию пустот в структуре шва (кристаллиты).
- Испытание на герметичность: До момента врезки (сверления) через встроенный патрубок подается давление (воздух или вода), превышающее рабочее в 1.5 раза. Это позволяет убедиться в качестве сварного шва седелки.
- Прорезка (врезка): Через верхнюю часть отвода опускается встроенная стальная фреза. Вращением фрезы производится вырезание «пятака» из магистральной трубы. Фреза сконструирована таким образом, что вырезанный сегмент удерживается внутри нее и не попадает в поток.
- Герметизация: Фреза поднимается в крайнее верхнее положение, после чего патрубок закрывается штатной заглушкой с уплотнительным кольцом.
Экспертные рекомендации по выбору оборудования
Для профессионального строительства сетей рекомендуется использовать запорную арматуру и фитинги от проверенных производителей, таких как Georg Fischer (GF), Friatec или отечественных брендов, соответствующих ГОСТ Р 54705-2011.
При работе с подземными газопроводами обязательным условием является наличие у фитингов закладных нагревателей закрытого типа. Это защищает спираль от механических повреждений и коррозии. В сегменте водоснабжения критически важно качество латунных вставок в обжимных муфтах и надежность чугунных муфт типа «Гебо» для локальных ремонтных работ на стыках разных материалов.
Часто задаваемые вопросы (FAQ)
В: Можно ли производить врезку в ПНД трубу, если в ней течет вода со льдом?
О: Да, но с соблюдением технологии прогрева. Наличие ледяной воды внутри трубы создает эффект «теплоотвода», что может помешать достижению температуры плавления на внутренней поверхности шва. В таких случаях рекомендуется использовать сварочные аппараты с функцией компенсации теплопотерь и строго следовать протоколу сварки для конкретного SDR, указанному в СП 42.101-2003.
В: Какое максимально допустимое давление в газопроводе при врезке седелкой с фрезой?
О: Согласно техническим регламентам большинства производителей электросварных фитингов (например, ПЭ100 SDR11), врезка допускается при давлении до 10 бар (1.0 МПа). Однако нормативы эксплуатирующих организаций часто ограничивают это значение до 6 бар для обеспечения дополнительного запаса безопасности.
В: Что делать, если во время сварки произошел выброс расплава из-под седелки?
О: Это свидетельствует о нарушении технологии: либо плохая очистка, либо несоблюдение геометрии (овальность трубы). Сварка должна быть немедленно прекращена. Данный фитинг не подлежит повторному использованию. Место дефекта вырезается или закрывается ремонтной муфтой после устранения причины неплотного прилегания.
В: Обязательно ли использовать позиционер при монтаже седлового отвода?
О: Для седелок без встроенных ремней или зажимов использование позиционера (прижимного устройства) обязательно по ГОСТ Р ИСО 12176-1. Он обеспечивает необходимый прижим спирали к трубе, компенсируя расширение полиэтилена при нагреве и предотвращая смещение фитинга.
В: Как убедиться, что вырезанная часть трубы (пятак) не улетела в магистраль?
О: Современные фрезы седловых отводов имеют специальную резьбовую или зазубренную конструкцию наконечника, которая жестко фиксирует вырезанный фрагмент. После завершения работ и извлечения фрезы в верхнее положение, «пятак» остается внутри корпуса фрезы.
Специалисты компании «Наружные трубопроводы» подчеркивают: качественная врезка под давлением — это комбинация высококлассного оборудования и строгого соблюдения регламентов. Использование сертифицированных электросварных фитингов ПНД и профессиональной запорной арматуры гарантирует безаварийную работу сети на десятилетия.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд