Отличие китайской муфты от качественной: простая инструкция для избежания проблем с трассой
Как отличить китайскую муфту от нормальной? Инструкция для тех, кто не хочет переваривать трассу
Сдача объекта в эксплуатацию — это всегда экзамен для строительного контроля и монтажной организации. Но если при прокладке наружного водопровода или газопровода вы решили сэкономить и закупили безымянные электросварные муфты сомнительного происхождения (в обиходе называемые «дешевым Китаем»), этот экзамен может закончиться катастрофой.
Представьте картину: Санкт-Петербург или Ленинградская область, глубина заложения трубы — 2,0–2,5 метра (ниже глубины промерзания грунта согласно СП 131.13330.2020). Сверху уже уложен первый слой асфальта, благоустройство практически завершено. Проводятся обязательные гидравлические испытания давлением 1,2–1,6 МПа (в соответствии с требованиями СП 31.13330.2012 или СП 62.13330.2011 для газопроводов). Вдруг давление падает. Причина — разрушение стыка под землей.
Стоимость качественной электросварной муфты диаметром 315 мм составляет условные 6 000–8 000 рублей. Стоимость аварийно-восстановительных работ (раскопка, согласование с ГАТИ, водоотлив, демонтаж разрушенного узла, покупка новых материалов, повторная сварка с использованием ремонтных муфт, обратная засыпка с послойным трамбованием и восстановление дорожного покрытия) легко улетает за 300 000–500 000 рублей.
Как профессионал, прошедший путь от сварщика полиэтиленовых труб и начальника участка на крупнейших объектах Северо-Запада до директора компании «Наружные трубопроводы», я утверждаю: 90% проблем со сварными стыками ПНД-труб на этапе опрессовки вызваны либо грубейшим нарушением технологии монтажа, либо использованием фальсифицированных фасонных частей. В этой статье мы детально разберем технические отличия качественных электросварных муфт от низкосортных китайских аналогов, чтобы уберечь вас от дорогостоящего демонтажа готовых трасс.
Часть 1. Критический анализ проблемы: три измерения надежности
Проблема применения несертифицированных соединительных деталей в наружных инженерных сетях лежит на стыке трех плоскостей: материаловедческой (технологической), нормативно-регуляторной и экономической.
1. Технологический аспект: физика полимеров и геометрия нагрева
Электросварная муфта — это не просто кусок пластика с проволокой внутри. Это высокотехнологичное изделие, работающее по принципу взаимной диффузии расплавленного полиэтилена трубы и фитинга под воздействием строго дозированного тепла.
- Качество сырья (полиэтилен). Для производства качественных фитингов применяется исключительно первичный трубный полиэтилен низкого давления высокой плотности класса ПЭ 100 или ПЭ 100-RC (с повышенной стойкостью к медленному распространению трещин) от ведущих мировых и отечественных нефтехимических концернов (Borealis, Sabic, Нижнекамскнефтехим). Дешевые китайские заводы «нонейм»-сегмента для снижения себестоимости подмешивают в сырьевую смесь вторичный полиэтилен (рециклат) или технологический брак. В результате ухудшается показатель текучести расплава (ПТР), материал становится неоднородным. При сварке такой муфты образуются раковины и пустоты, а сам полимер при нагреве может подвергаться термической деструкции.
- Конструкция и шаг нагревательной спирали. В надежных муфтах европейских и ведущих отечественных брендов нагревательная спираль выполняется из прецизионной проволоки со строго калиброванным удельным электрическим сопротивлением. Укладка спирали производится на высокоточных станках-автоматах с ЧПУ. Шаг намотки рассчитывается так, чтобы создать равномерное температурное поле по всей зоне сварки. Важнейший нюанс — наличие так называемых «холодных зон» по краям муфты и в центре (в зоне упора). Они необходимы для удержания расплавленного полиэтилена внутри зоны сварки и создания необходимого сварочного давления (около 1,5–2,0 МПа). В низкокачественных деталях спираль наматывается вручную или на примитивном оборудовании: витки могут смещаться, соприкасаться (вызывая короткое замыкание и локальный перегрев) или вовсе отсутствовать в критических зонах.
- Тип спирали: открытая против закрытой. Большинство премиальных брендов используют технологию закрытой (запрессованной в тело фитинга) или полузакрытой спирали. Это защищает витки от механических повреждений при подготовке стыка и предотвращает их смещение во время расширения расплавленного пластика. В дешевых китайских муфтах проволока чаще всего полностью открыта и уложена в пазы. При малейшей небрежности монтажника спираль сдвигается, что приводит к браку соединения.
2. Нормативно-регуляторный аспект: сертификация и ГОСТы
Любой элемент напорного трубопровода водоснабжения или газораспределения должен строго соответствовать российским стандартам:
- ГОСТ Р 58121.3-2018 (для газопроводов) — требования к соединительным деталям чрезвычайно жесткие. Обязательно наличие сертификата соответствия системы ГАЗСЕРТ.
- ГОСТ ISO 12176-2-2011 — международный и национальный стандарт, регламентирующий характеристики сварочного оборудования и соединительных деталей с закладными нагревателями.
- СП 399.1325800.2018 — свод правил по проектированию и строительству трубопроводов из термопластов.
Качественные детали всегда поставляются с индивидуальным техническим паспортом изделия, на них нанесена нестираемая маркировка лазером или клеймением, а также наклеен стандартизированный 24-значный штрих-код формата Interleaved 2 of 5. Этот код считывается сканером любого профессионального сварочного аппарата (например, «Трасса-М», Georg Fischer, Ritmo) и автоматически задает параметры: напряжение сварки, время нагрева и время охлаждения в зависимости от температуры окружающей среды.
У дешевых китайских муфт штрих-код часто скопирован с европейских аналогов без учета реального сопротивления спирали конкретной партии деталей. При попытке автоматической сварки аппарат выдает ошибку по току или сопротивлению. Монтажники вынуждены переводить аппарат в ручной режим, вводя параметры «на глаз», что категорически запрещено нормативной документацией на опасных производственных объектах (газораспределение).
3. Экономический аспект: цена сиюминутная и стоимость жизненного цикла
Застройщики и подрядчики часто попадают в ловушку «первоначального бюджета».
- Вариант А: Закупка сертифицированных муфт ПЭ 100 SDR 11. Запас прочности гарантирован (срок службы не менее 50 лет согласно ГОСТ). Процент брака при сварке аттестованными сварщиками НАКС стремится к нулю.
- Вариант Б: Закупка нонейм-муфт у случайного поставщика. Экономия на закупке партии составляет 30-40%. Но в процессе проведения гидравлических испытаний «стреляет» 3-5 стыков. Стоимость переделки перекрывает всю мнимую экономию в десятки раз.
Не стоит забывать и о долгосрочной перспективе: некачественный полиэтилен под постоянным рабочим давлением подвержен явлению медленного растрескивания (SCG — Slow Crack Growth). Хрупкое разрушение такого стыка может произойти через 2–3 года эксплуатации под воздействием грунтовых вод и динамических нагрузок от проезжающего транспорта.
Часть 2. Сравнительный анализ технических решений
Чтобы наглядно показать разницу между качественными фитингами и сомнительными азиатскими изделиями кустарного производства, мы составили подробную инженерную таблицу сравнения параметров.
| Параметр сравнения | Премиальные бренды (Европа / Ведущие заводы РФ) | Качественный фабричный Китай | Дешевый «нонейм» (кустарный Китай) |
|---|---|---|---|
| Марка и происхождение сырья | Первичный ПЭ 100/ПЭ 100-RC трубных марок высшего качества. Полная однородность структуры. | Сертифицированный ПЭ 100 китайских нефтехимических корпораций (Sinopec и др.). | Несертифицированный ПЭ низкого качества, часто с добавлением вторичного рециклата. |
| Конструкция нагревателя | Полностью закрытая или полузакрытая спираль с точной фиксацией шага намотки. | Полузакрытая или открытая спираль с контролируемой геометрией укладки. | Полностью открытая спираль. Витки уложены неравномерно, высокий риск смещения и КЗ. |
| Параметры штрих-кода (ГОСТ ISO 12176-2) | Четкая печать, устойчивая к УФ и влаге. 100% считываемость сканером аппарата с первого раза. | Стандартный штрих-код, хорошая читаемость. Параметры соответствуют деталям. | Плохая печать штрих-кода, частые ошибки чтения. Данные могут не совпадать с реальным сопротивлением детали. |
| Геометрические допуски и овальность | Идеальная круглость. Минимальные допуски. Легкий монтаж на трубу без чрезмерных усилий. | Соответствие стандартам. Возможны минимальные отклонения в пределах нормы. | Выраженная эллипсность (овальность) из-за неправильного охлаждения при литье. Требуется сильный натяг. |
| Клеммы подключения (контакты) | Прочные латунные или омедненные клеммы 4.0 мм или 4.7 мм, жестко зафиксированные в теле фитинга. | Стандартные клеммы, хорошая фиксация. | Хлипкие контакты с плохой посадкой. Риск подгорания кабеля сварочного аппарата. |
| Индикаторы сварки (выпрессовки) | Наличие технологических индикаторов, четко показывающих факт достижения сварочного давления. | Индикаторы присутствуют, работают корректно в большинстве случаев. | Индикаторы могут отсутствовать или срабатывать некорректно (пластик не выходит наружу). |
Часть 3. Инженерная инструкция: как выявить брак до начала сварки
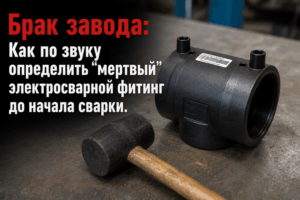
Если вы находитесь на строительной площадке и перед вами лежит куча муфт, выполните простой пятиэтапный визуально-измерительный контроль (ВИК) в соответствии с рекомендациями РД 03-606-03.
Шаг 1. Геометрия и толщина стенки
Вооружитесь штангенциркулем и микрометром.
- Толщина стенки: Сравните толщину стенки муфты в зоне сварки с толщиной стенки ПНД-трубы (например, для трубы SDR 11 толщина стенки детали должна быть не меньше, а зачастую на 10-15% больше для компенсации давления расплава).
- Овальность: Измерьте внутренний диаметр муфты в двух взаимно перпендикулярных плоскостях. Если разница диаметров превышает 1.5–2% от номинала (для больших диаметров), такую муфту использовать без применения специальных скругляющих хомутов-позиционеров нельзя. Дешевый пластик «ведет» еще на стадии остывания в пресс-форме на заводе. При сварке овальной муфты гарантирован неравномерный зазор, утечка расплава и, как следствие, непровар стыка.
Шаг 2. Контроль нагревательного элемента
Посмотрите внутрь муфты.
- У нормальной муфты витки спирали лежат ровно, как струны на гитаре. Вы не увидите перехлестов проволоки или торчащих концов.
- У низкокачественной китайской муфты спираль может иметь «проплешины» (зоны без проволоки там, где они должны быть) или, наоборот, участки, где витки сближены вплотную. При подаче напряжения 8-48 В в местах сближения витков возникнет электрическая дуга, пластик мгновенно закипит, пойдет дым, а сварочный аппарат прекратит процесс по ошибке «Short Circuit» (короткое замыкание).
Шаг 3. Инспекция клеммных контактов
Контакты для подключения сварочных кабелей должны быть монолитно интегрированы в корпус. Попробуйте пошатать клемму пальцами.
- На качественном фитинге клеммы стоят «мертво». Вокруг них нет следов облоя или трещин.
- На дешевом китайском фитинге контакты могут проворачиваться вокруг своей оси. Это свидетельствует о плохом контакте провода спирали с самой клеммой. При сварке на токах до 80–100 А такой контакт нагреется сильнее, чем сама спираль, расплавит посадочное гнездо и приведет к обрыву цепи.
Шаг 4. Анализ маркировки и штрих-кода
На муфте должна присутствовать четкая, читаемая буквенно-цифровая маркировка, содержащая:
- Наименование или товарный знак производителя.
- Типоразмер (например, $d 110$ SDR 11).
- Марку материала (ПЭ 100 / PE 100).
- Назначение (ГАЗ / ВОДА).
- Номер партии и дату изготовления.
Штрих-код должен быть нанесен на плотную полимерную основу, которая не размокает от дождя и не выцветает на солнце. Если на муфте наклеена бумажная этикетка с размытым штрих-кодом, распечатанная на обычном принтере — перед вами 100% опасный суррогат.
Шаг 5. Весовой контроль
Это самый простой и надежный дедовский метод. Возьмите сертифицированную муфту (например, Georg Fischer или Friatec) и взвесьте её на электронных весах. Затем взвесьте проверяемую муфту того же диаметра и SDR. Если разница в весе составляет более 10–15% в меньшую сторону — производитель сэкономил на материале, сделав стенки муфты тоньше или короче саму деталь. Такая муфта не сможет обеспечить достаточного радиального давления при расширении расплава, и полиэтилен просто вытечет наружу через торцы.
Часть 4. Технология сварки: почему «китайцы» не прощают ошибок
Сварка электросварными муфтами регламентируется СП 42-103-2003 и СП 399.1325800.2018. Технологический процесс включает в себя обязательные операции, пренебрежение которыми при работе с некачественными деталями умножает риски аварии на два.
[Подготовка трубы: разметка и очистка]
                 │
                 ▼
[Снятие оксидного слоя механическим скрепером (не менее 0.2 мм)]
                 │
                 ▼
[Обезжиривание зоны сварки специальным изопропиловым спиртом]
                 │
                 ▼
[Фиксация стыка в позиционере для устранения соосности и прогиба]
                 │
                 ▼
[Считывание штрих-кода сканером и запуск автоматического цикла сварки]
                 │
                 ▼
[Выдержка времени охлаждения в позиционере (без механических нагрузок)]
Почему качественная муфта может нивелировать незначительные отклонения монтажника, а дешевый «китай» приведёт к браку при малейшем отклонении от инструкции?
- Удаление оксидного слоя. На поверхности любой ПНД-трубы под воздействием кислорода воздуха и УФ-лучей образуется слой деструктурированного полимера с измененной молекулярной структурой (оксидный слой). Его толщина составляет около 0,1–0,2 мм. Если его не снять специальным механическим скрепером (ручные циклы малоэффективны для больших диаметров), диффузия между трубой и муфтой не произойдет. Качественная муфта имеет глубокую зону расплава и способна частично «продавить» тепловой энергией мелкие огрехи зачистки. Дешевая муфта с тонкой стенкой и слабой спиралью просто приклеится к оксидному слою. Внешне стык будет выглядеть идеально, но при первой же гидродинамической нагрузке (гидроударе) трубу просто вырвет из муфты.
- Использование позиционеров. Полиэтиленовые трубы поставляются в бухтах (до 110 диаметра) или отрезках. Они обладают остаточной кривизной и овальностью. Если сваривать стык без фиксации в позиционере, труба внутри муфты будет находиться под напряжением изгиба. При нагреве полиэтилен переходит в вязкотекучее состояние, спираль под действием упругой силы трубы смещается, витки замыкают, и процесс аварийно завершается. Европейские фитинги имеют достаточную жесткость корпуса, чтобы сопротивляться деформации трубы. Тонкостенный «нонейм» деформируется вместе с трубой, приводя к массовому выбросу расплава наружу.
Выводы и практические рекомендации для инженеров и заказчиков
Строительство наружных инженерных систем не терпит компромиссов в вопросах качества материалов. Попытка сэкономить несколько тысяч рублей на закупке фасонных частей ПНД оборачивается колоссальными убытками при опрессовке или, что еще хуже, в процессе эксплуатации объекта.
Золотые правила входного контроля на объекте:
- Требуйте документы: Каждая партия муфт должна сопровождаться паспортом качества завода-изготовителя с указанием уникальных номеров изделий и сертификатом соответствия (для газа — строго ГАЗСЕРТ).
- Проводите ВИК: Проверяйте геометрию, состояние нагревательной спирали и надежность фиксации клемм. Отбраковывайте любые детали с подозрением на эллипсность или смещение витков.
- Не верьте «универсальным» штрих-кодам: Если сварочный аппарат не может считать код в автоматическом режиме — это первый сигнал к тому, что перед вами подделка. Не рискуйте варить такие детали в ручном режиме на ответственных трассах.
- Доверяйте профессионалам: Закупайте инженерное оборудование и фитинги у проверенных поставщиков, которые не просто продают «коробки с фитингами», а обладают реальным практическим опытом строительства сетей, знают все тонкости монтажа и дорожат своей репутацией.
Часто задаваемые вопросы (FAQ)
В: Можно ли использовать дешевые китайские муфты для прокладки безнапорной канализации?
О: В безнапорных сетях (например, ливневая или хозяйственно-бытовая канализация) требования к давлению значительно ниже, однако по СП 32.13330.2018 герметичность стыков все равно проверяется проливом или пневматическим методом. Использование низкокачественных муфт чревато эксфильтрацией сточных вод в грунт или инфильтрацией грунтовых вод в коллектор из-за раскрытия стыков при сезонных подвижках грунта. Мы рекомендуем использовать только сертифицированные сварные детали или качественные раструбные соединения с надежными уплотнителями.
В: Сварочный аппарат выдает ошибку сопротивления при подключении китайской муфты. Что делать?
О: Данная ошибка означает, что фактическое сопротивление спирали муфты выходит за пределы допусков, заложенных в программе аппарата для данного типоразмера (согласно ГОСТ ISO 12176-2). Использовать такую муфту нельзя. Ввод параметров вручную в обход автоматики аппарата — это прямое нарушение технологии сварки, которое приведет к перегреву или непровару стыка. Деталь подлежит безусловной замене.
В: Какая спираль лучше — открытая или полностью закрытая пластиком?
О: С точки зрения надежности и защиты от ошибок монтажа, полностью закрытая (запрессованная) спираль предпочтительнее. Она защищена от случайных механических повреждений скрепером при центровке труб и не смещается при тепловом расширении полимера. Открытая спираль требует филигранной точности монтажа, идеальной очистки и строгого соблюдения соосности труб в позиционере.
В: Как влияет температура наружного воздуха на сварку муфт сомнительного качества?
О: Согласно СП 42-103-2003, сварка разрешена при температуре от -15°C до +45°C. Профессиональные сварочные аппараты делают температурную компенсацию времени сварки на основе данных встроенного датчика температуры воздуха. Качественные муфты из стабильного первичного сырья ПЭ 100 предсказуемо ведут себя в этих диапазонах. Некачественный полиэтилен китайских муфт при отрицательных температурах становится избыточно хрупким, а при сварке в жару склонен к мгновенному перегреву и вытеканию расплава из-за изменения вязкости неочищенного полимера.
В: Почему индикаторы сварки на муфте не поднялись, хотя аппарат отработал цикл без ошибок?
О: Индикаторы сварки (маленькие пластиковые штырьки в верхней части детали) выдвигаются под давлением расплавленного полиэтилена в зоне сварки. Если они не поднялись, это свидетельствует о критическом непроваре: либо зазор между трубой и муфтой был слишком велик (из-за избыточного снятия стружки или овальности трубы), либо в муфте отсутствует достаточное сварочное давление из-за конструктивного брака (неправильный расчет «холодных зон» или тонкая стенка фитинга). Такой стык подлежит вырезке и переделке.
Получить профессиональную консультацию, ознакомиться с реализованными объектами и актуальными техническими решениями компании «Наружные трубопроводы» можно на официальном сайте: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд