Сварка ПНД: 5 критических ошибок, из-за которых ваша труба может лопнуть под землёй
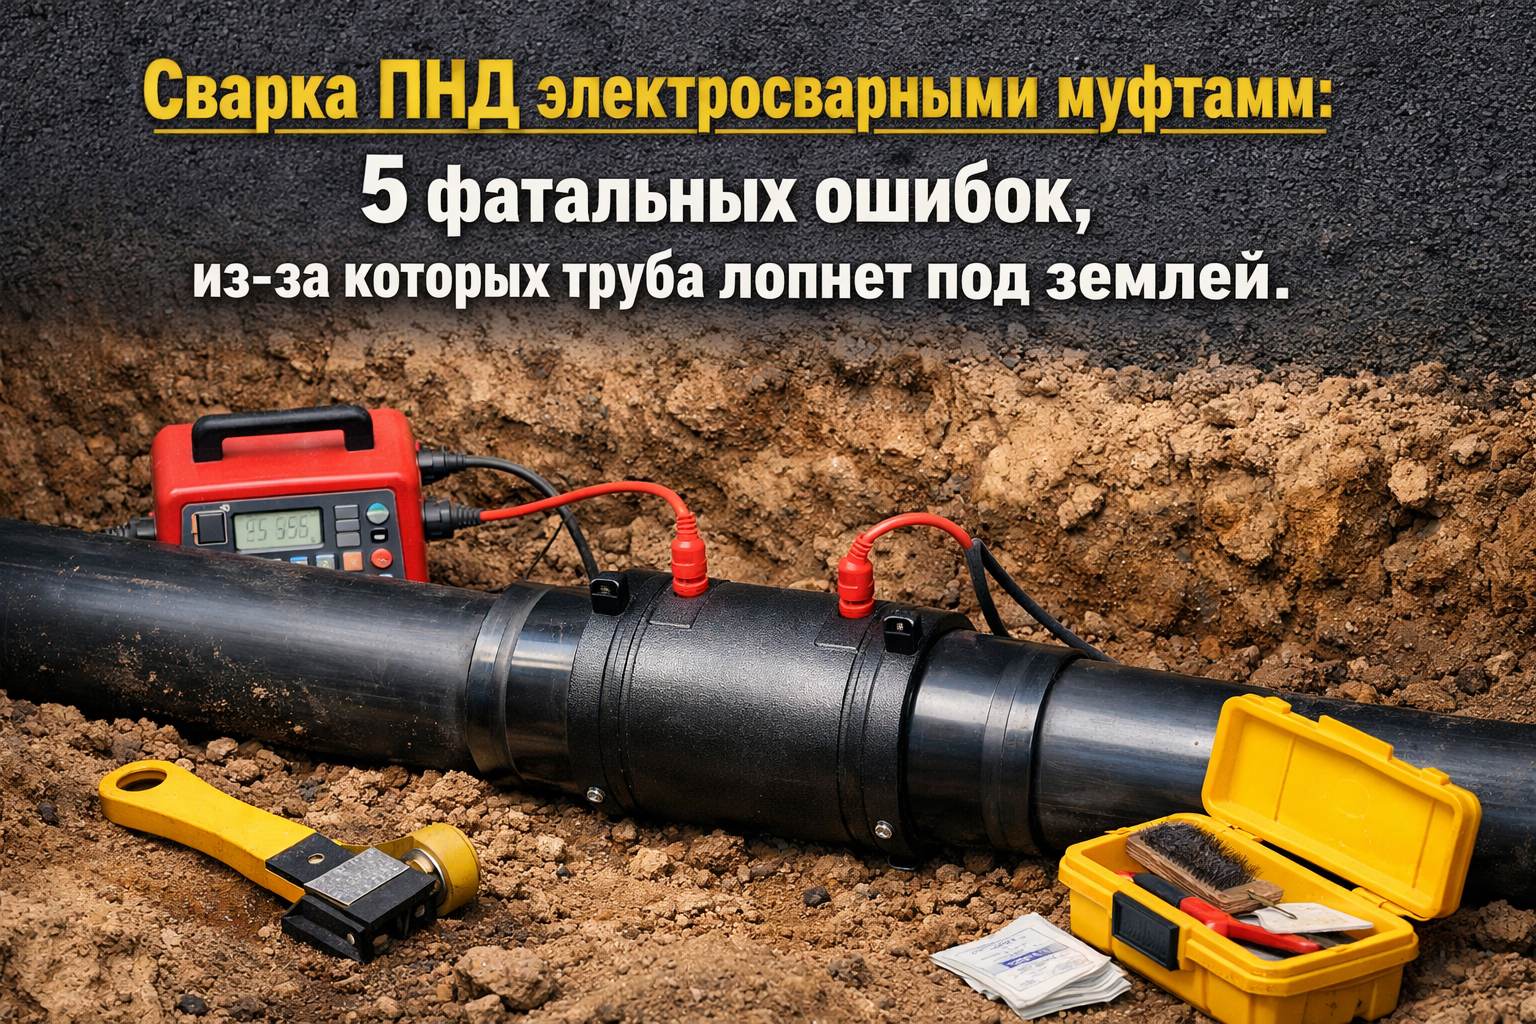
Сварка ПНД электросварными муфтами: 5 фатальных ошибок, из-за которых труба лопнет под землей
Введение в проблематику: цена скрытого дефекта
Строительство наружных инженерных сетей водоснабжения, газоснабжения и водоотведения базируется на строгом соблюдении технологических регламентов. Основным материалом для подземных магистралей сегодня выступает полиэтилен низкого давления (ПНД). Для соединения труб из ПЭ 100 и ПЭ 80 в условиях плотной городской застройки, в траншеях и при бестраншейной прокладке наиболее надежным методом признана сварка деталями с закладными нагревателями (электросварными муфтами).
Однако инженерно-техническая практика компании «Наружные трубопроводы» фиксирует системную проблему: несмотря на высокую степень автоматизации процесса сварки, процент аварий на скрытых подземных участках остается значительным. Разгерметизация стыка под землей влечет за собой колоссальные издержки: проведение экскавационных работ, вскрытие асфальтобетонного покрытия, перекрытие движения, отключение абонентов и последующее благоустройство.
Проблема заключается в том, что кажущаяся простота технологии (аппарат сам считывает штрих-код и задает параметры) порождает критическую халатность монтажных бригад на этапе подготовки. В данной статье мы проведем глубокий технический анализ процесса муфтовой сварки, рассмотрим нормативные противоречия и разберем 5 фатальных ошибок, ведущих к разрушению трубопровода при эксплуатации.
Критический анализ проблемы: три перспективы
Для объективного понимания причин аварийности необходимо рассмотреть проблематику с нескольких ракурсов: технологического, нормативного и экономического.
1. Технологическая перспектива
Физико-химическая суть электромуфтовой сварки заключается в расплавлении поверхностного слоя полиэтиленовой трубы и внутренней поверхности фитинга под воздействием тепловой энергии, выделяемой спиралью сопротивления. При правильном температурном режиме и давлении (возникающем за счет теплового расширения полимера в ограниченном пространстве) происходит взаимная диффузия макромолекул полиэтилена. Технологическая уязвимость метода состоит в том, что процесс протекает в «слепой зоне». Визуальный осмотр готового стыка (даже по выходу индикаторов сварки) не дает стопроцентной гарантии отсутствия внутренних раковин, холодных спаев или короткого замыкания витков спирали.
2. Регуляторная перспектива и нормативные противоречия
В российской нормативной базе присутствуют определенные разночтения, вызывающие споры среди проектировщиков, инженеров технадзора и подрядчиков. Базовые требования к монтажу заложены в СП 42-101-2003 (Общие положения по проектированию и строительству газораспределительных систем из металлических и полиэтиленовых труб) и СП 399.1325800.2018 (Системы водоснабжения и канализации наружные из полимерных материалов).
Спорным моментом является применение инструмента для снятия оксидного слоя. Отечественный СП 42-101-2003 (п. 9.54) допускает снятие стружки ручным скребком (циклей). Однако международный стандарт DVS 2207-1 и рекомендации ведущих мировых производителей электросварных фитингов категорически настаивают на применении исключительно механических зачистных устройств (ручных или роторных скребков). Практика показывает, что ручная цикля не способна обеспечить равномерное снятие слоя толщиной 0,2 мм по всей окружности трубы, особенно на больших диаметрах, что приводит к образованию эллипсности и неравномерному зазору между трубой и муфтой. Технадзор часто закрывает глаза на ручную зачистку, опираясь на устаревшие нормы, что закладывает бомбу замедленного действия под объект.
3. Экономическая перспектива
С точки зрения подрядчика, приобретение качественного инструмента (механических скребков, позиционеров, тентов, профессиональных салфеток) и качественных ПНД труб с правильной геометрией требует начальных инвестиций. Наблюдается тенденция к экономии: использование низкокачественных труб с нарушенной экструзией (овальность превышает допуски по ГОСТ 18599-2001) и дешевых муфт сомнительного происхождения. Экономия 15–20% на материалах и инструменте на этапе СМР конвертируется в 1000% убытков при наступлении гарантийного случая. Стоимость ликвидации одной аварии на водопроводе диаметром 160 мм в зимний период в городе превышает стоимость всего сэкономленного на объекте оборудования.
Синтез проблематики
Главный вывод из анализа: аварии происходят не из-за отказа самой технологии полиэтиленовых труб или электросварных фитингов, а из-за системного игнорирования физики процесса и нормативных требований на этапе позиционирования и подготовки пятна контакта.
Рассмотрим детально 5 фатальных ошибок, которые приводят к разрыву муфтового соединения под землей при воздействии рабочего давления газа или воды, а также при сезонных подвижках грунта.
Ошибка 1: Игнорирование или некачественное снятие оксидного слоя
Полиэтилен под воздействием кислорода воздуха и ультрафиолетового излучения образует на своей поверхности тонкую, но прочную оксидную пленку. Эта пленка имеет температуру плавления значительно выше, чем сам базовый полимер. Если оксидный слой не удалить, при нагреве спирали расплавится только подповерхностный слой, а оксидная пленка станет барьером для диффузии (смешивания) молекул трубы и фитинга.
Согласно ГОСТ Р 55276-2012 (Трубы и детали трубопроводов из полимерных материалов. Процедура сварки нагретым инструментом), поверхность трубы должна быть механически обработана. Ошибка сварщиков заключается в следующем:
- Полный отказ от зачистки (надежда на то, что труба «новая и чистая»).
- Обработка поверхности наждачной бумагой (абразив не снимает стружку, а лишь царапает поверхность и втирает грязь в полиэтилен).
- Снятие слишком толстого слоя ручной циклей, что увеличивает зазор между трубой и муфтой сверх допустимых 0,3 мм.
Следствие: «Холодный спай». Соединение внешне выглядит монолитным, но при гидравлических испытаниях или гидроударе труба просто выстреливает из муфты.
Ошибка 2: Сварка без позиционера и некомпенсированная овальность трубы
Трубы ПНД, особенно поставляемые в бухтах (диаметры до 110 мм включительно), обладают ярко выраженной овальностью и эффектом «памяти формы». При экструзии и длительном хранении труб больших диаметров также возникают геометрические отклонения.
Фатальная ошибка — монтаж муфты на овальную или изогнутую трубу без применения выравнивающих зажимов (позиционеров). Геометрия электросварной муфты идеальна. Если вставить в нее овальную трубу, в одной плоскости зазор будет нулевым (труба упрется в спираль), а в перпендикулярной плоскости зазор составит несколько миллиметров.
Во время сварки расплавленный полиэтилен не может создать необходимое давление в зоне большого зазора — он просто вытекает наружу или внутрь трубы. При этом оголяются витки закладного нагревателя. Находясь в воздушной среде (а не в вязком расплаве), спираль моментально перегревается и происходит короткое замыкание. Процесс сварки прерывается аппаратом с выдачей ошибки, но фитинг уже безвозвратно испорчен. Если же аппарат успевает завершить цикл, соединение получается асимметричным и лопается при первом скачке давления сети. Применение позиционера, согласно СП 42-101-2003, строго обязательно для фиксации и снятия механического напряжения до полного остывания стыка.
Ошибка 3: Нарушение температурного режима и времени охлаждения
В технологии электромуфтовой сварки процесс естественного охлаждения имеет не меньшее значение, чем процесс нагрева. Формирование кристаллической решетки полимера и набор прочности происходят именно в фазе остывания.
Ошибки на этом этапе классифицируются следующим образом:
- Игнорирование погодных условий. Сварка под дождем или снегом без защитной палатки. Попадание влаги в зону сварки вызывает вскипание воды, образование пара и пористости сварного шва. Поры работают как концентраторы напряжений, приводя к усталостному разрушению.
- Принудительное охлаждение. Попытки ускорить процесс остывания путем поливания стыка холодной водой или обдува воздухом. Это вызывает резкий перепад температур (градиент) внутри стенки трубы, возникновение колоссальных внутренних напряжений и микротрещин.
- Снятие позиционера и засыпка траншеи до истечения времени охлаждения. Время остывания (Cooling time) всегда указано на штрих-коде фитинга. Любое физическое воздействие, изгиб, давление грунта на неостывший, пластичный стык приводит к нарушению целостности диффузионного слоя.
Сварной узел должен находиться в состоянии абсолютного покоя строго регламентированное время. Для трубы 315-го диаметра это время может достигать 45–60 минут.
Ошибка 4: Загрязнение пятна контакта и неправильное обезжиривание
Любая инородная фракция (песок, глина, пыль, масло) в зоне сварки становится разделительным слоем, препятствующим сшивке полимерных цепей. Даже касание зачищенной трубы голыми руками оставляет жировой след, достаточный для снижения прочности шва на 15–20%.
Технологический регламент требует обязательного обезжиривания зачищенной трубы и внутренней поверхности муфты непосредственно перед сборкой узла. Фатальная ошибка подрядчиков — использование неподходящих химических составов: уайт-спирита, бензина, ацетона или водки.
Эти вещества содержат примеси, масла или воду, которые остаются на поверхности после испарения растворителя. Ацетон, кроме того, агрессивно воздействует на сам полиэтилен.
Согласно нормам, допускается использование только специальных безворсовых салфеток, пропитанных высокоочищенным изопропиловым спиртом (концентрация не менее 99%), или жидкого изопропанола. Нарушение этого правила ведет к химической деградации расплава и потере несущей способности наружных инженерных сетей.
Ошибка 5: Неправильная глубина посадки и перекос
Конструкция электросварной муфты предполагает наличие холодных (свободных от спирали) зон по краям и в центре фитинга. Они необходимы для удержания расплавленного полиэтилена в зоне сварки (создания своеобразной гидрозамковой камеры).
Монтажники часто игнорируют правило нанесения маркерной метки на трубу перед ее введением в муфту. В результате труба либо не доходит до центрального упора фитинга, либо, если упор удален, проскальзывает дальше середины.
- Недопосадка: Спираль фитинга не полностью перекрывается телом трубы. Оголенные витки перегреваются, плавятся, происходит короткое замыкание. Возникает утечка среды.
- Перекос: Труба вставляется под углом (из-за неровно отрезанного торца или натяжения магистрали). В этом случае на одном крае муфты спираль оголена, а на другом — врезается в полиэтилен, вызывая локальный перегрев. Торец трубы должен быть отрезан строго перпендикулярно оси с помощью трубореза, а фаска снята под правильным углом.
Синтез: как добиться нулевого уровня дефектов
Подводя итог инженерно-техническому анализу, можно утверждать: надежность подземного трубопровода — это математическая функция, зависящая от трех переменных: качества комплектующих, профессионализма оборудования и строжайшей дисциплины монтажника.
Проектировщикам и руководителям строительных организаций необходимо осознать, что строительство наружных сетей не прощает компромиссов. Замена оригинальных электросварных фитингов на дешевые аналоги с неравномерной намоткой спирали, отказ от применения запорной арматуры подземной установки высокого класса, экономия на обжимных муфтах и ремонтных хомутах — все это ведет к техногенным авариям. Использование качественных компонентов, таких как чугунные муфты Gebo для перехода на металл, надежные задвижки и ПНД краны, является частью комплексного подхода к долговечности сети.
Компания «Наружные трубопроводы» выступает за повышение стандартов строительства в России. Наш опыт показывает, что внедрение жесткого входного контроля материалов и использование передовых технологий монтажа снижают риск аварий до статистической погрешности.
Мы не просто поставляем полиэтиленовые трубы, электросварные фитинги и запорную арматуру. Мы обеспечиваем строительные объекты комплексными экспертными решениями, опираясь на глубокое понимание процессов строительства. Если перед вашей компанией стоит задача построить магистраль водопровода, канализации или газоснабжения, которая гарантированно прослужит 50 лет без единой аварии под землей, нам есть что вам предложить. Доверьте комплектацию вашего объекта профессионалам, для которых инженерная точность и бескомпромиссное качество являются абсолютным приоритетом. Переходите на наш официальный сайт и ознакомьтесь с актуальным каталогом оборудования и условиями сотрудничества: https://setivspb.ru/utm_source=dzen&utm_content=fabrcon.
#трубыдляводопровода #водопроводвдоме #подземныйгазопровод #наружныетрубопроводы #трубапнд